
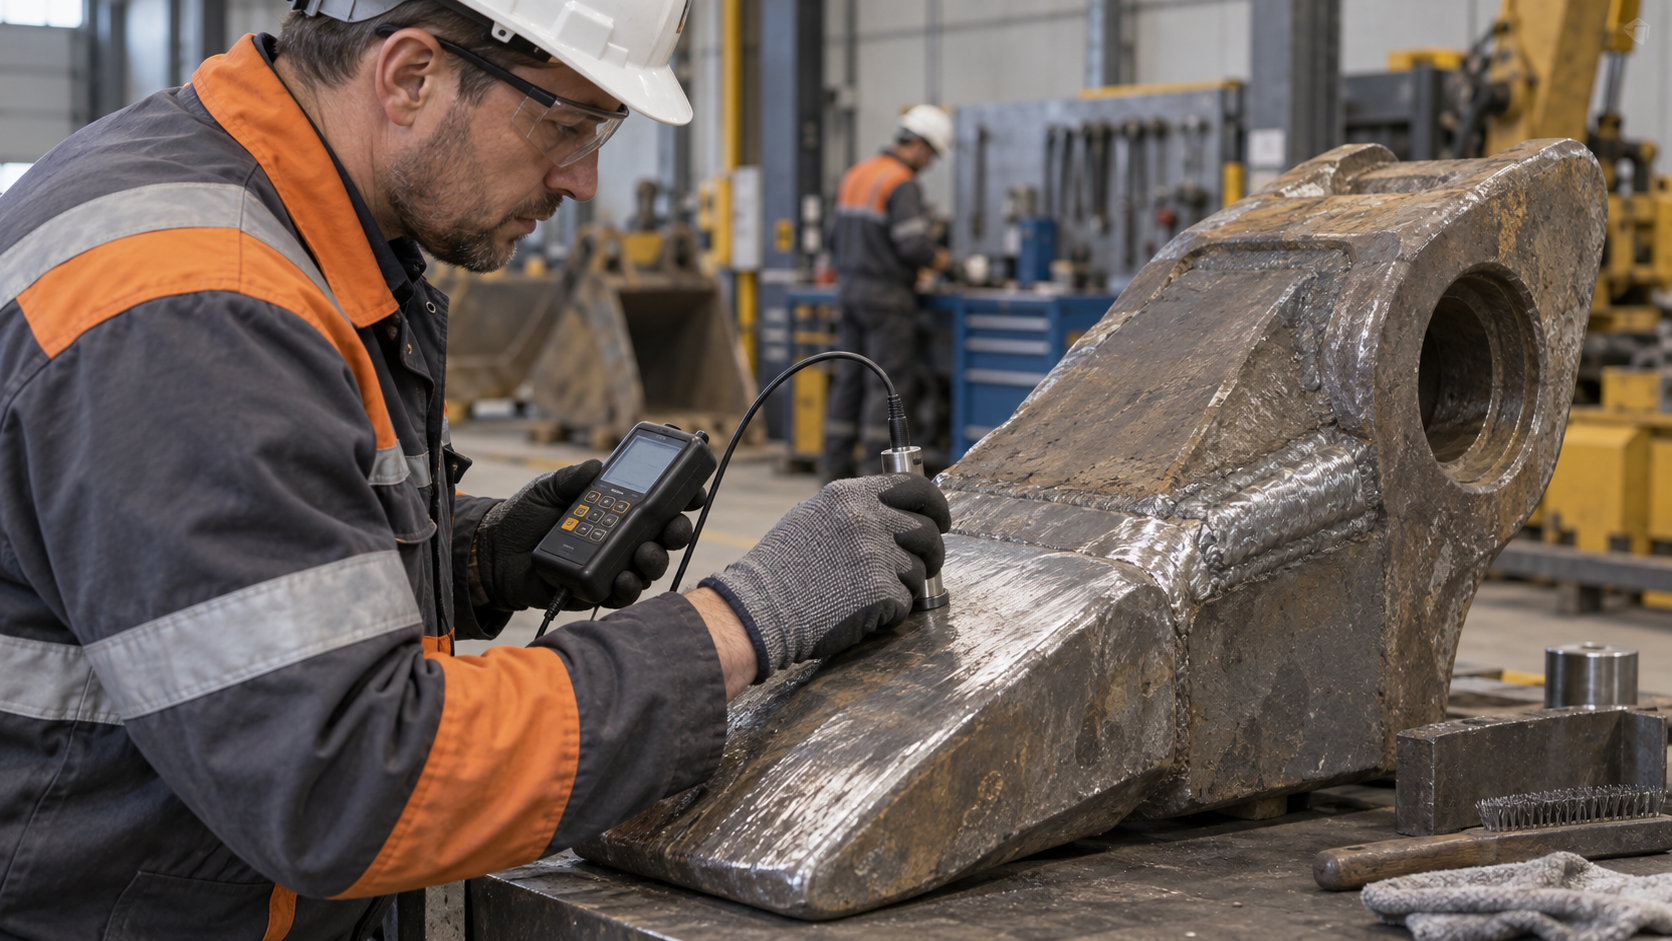
Контроль твёрдости часто выглядит как простая операция: приложить прибор, записать число и сравнить его с требованием. Для ремонтной детали этого недостаточно. Наплавленный участок, зона термического влияния, основный металл и обработанная поверхность могут отвечать на измерение по-разному. Значение в удобной точке не доказывает свойства всей рабочей зоны и не заменяет согласованную технологию ремонта.
Практический смысл контроля появляется, когда до измерения известно, какую зону проверяют, для чего она работает, какой метод и шкала предусмотрены документацией, чем подготовлена поверхность и как будет истолкован результат. Требования к твёрдости, числу точек, методу, допустимым отклонениям и полномочиям на приёмку устанавливают конструкторская документация, технология ремонта и документы предприятия. Эта статья описывает рабочую логику, но не задаёт универсальные нормы.
Начать с функции детали и границ ремонта
На схеме отмечают рабочие поверхности, переходные зоны, места наплавки, участки механической обработки и области, где измерение недопустимо или неинформативно. Полезно привязать карту к базам детали, чтобы другую смену или подрядчика не заставлять искать точки по памяти. Если ремонт затронул несколько зон с разной технологией, для них не используют один общий результат.
Такая подготовка продолжает материал о восстановительной наплавке деталей горной техники. Наплавка выбирается не по красивому следу валика, а по назначению поверхности, состоянию основы, материалу, режиму и последующей проверке.
Связать измерение с фактической технологией
К карте прикладывают номер ремонтного задания, материал детали, применённые сварочные материалы, технологию, сведения о подогреве или термообработке, механической обработке и визуальном контроле. Это не бюрократический дубль: без такой связи различие результатов нельзя разумно объяснить. Например, поверхность могла быть снята глубже, чем ожидалось, а сама зона — пройти иной тепловой цикл.
Прослеживаемость начинается раньше измерения. Перед работой важно убедиться в идентификации и состоянии присадочных материалов — это разобрано в статье о входном контроле сварочных материалов. После ремонта данные о технологии и контроле должны оставаться в одной истории детали, а не в несвязанных журналах.
Подготовить поверхность без подмены результата
Прибор измеряет не «среднюю твёрдость детали», а ответ конкретной подготовленной поверхности. Окалина, грубая волнистость, остатки покрытия, локальные риски обработки, кривизна и недостаточная опора могут повлиять на показание. Поэтому в задании указывают, кто и каким способом готовит каждую площадку, и проверяют, что подготовка не уводит измерение из нужной зоны.
Не стоит улучшать результат за счёт выбора самого ровного или удобного места. Если из-за геометрии или доступа метод неприменим, это фиксируют как ограничение и передают на решение специалисту, а не заменяют его несопоставимым измерением. О подготовке технологической цепочки до контроля подробнее сказано в материале о термической обработке ремонтной детали.
Составить карту, а не перечень случайных чисел
Карта содержит точки или участки с понятной привязкой, выбранной по геометрии и предполагаемому распределению свойств. В ней отделяют наплавку от основы и перехода, учитывают края ремонтного участка, зоны наибольшего износа и места, которые важны для посадки или нагрузки. Расстояния между отпечатками, толщина материала, выбор шкалы и метод должны соответствовать применяемой процедуре; их нельзя угадывать по фотографии детали.
До начала серии проверяют идентификацию прибора, его статус и предусмотренную в процедуре проверку на контрольных мерах. Для переносного оборудования особенно важно не выдавать результат полевого прибора за лабораторное подтверждение другого метода. В протоколе сохраняют не только итог, но и способ получения данных.
Разделить факт, оценку и решение
Фактом является значение в конкретной точке при указанном методе и состоянии поверхности. Оценкой — сопоставление этого значения с требованием для данной зоны. Решением — допуск, дополнительная проверка, доработка или разбор отклонения уполномоченным специалистом. Когда эти три уровня смешаны в строке «твёрдость нормальная», история ремонта теряет смысл.
Та же дисциплина нужна для любого измерительного контроля. В статье о результатах, пригодных для приёмки детали, показано, почему номер детали, средство измерения, база и условия важны так же, как само число.
Работать с неоднородностью, а не скрывать её усреднением
Разброс не следует автоматически объявлять браком или ошибкой прибора. Сначала сверяют точку с картой и технологией: к какой зоне она относится, не отличается ли подготовка, не была ли перепутана шкала, не влияет ли форма детали. Затем проверяют повторяемость предусмотренным способом и при необходимости расширяют контроль по согласованному плану.
Среднее арифметическое не должно маскировать отдельную критичную зону. Если требование относится к рабочей поверхности, результат нужно видеть по этой поверхности, а не в смеси с участками, где свойства иные по назначению. Решение о восстановлении, доработке или замене принимают по документации и риску применения детали, а не по желанию получить один удобный показатель.
Собрать протокол, который понимает следующий участник
В завершённом протоколе есть идентификатор детали и ремонтного задания, схема или фото с точками, метод и шкала, средство измерения и его статус, подготовка поверхности, результаты, исполнитель, дата, ограничение метода и вывод уполномоченного лица. К нему присоединяют сведения о ремонте и другие предусмотренные виды контроля. При передаче привода после ремонта такой набор данных дополняет, но не заменяет протокол выверки соосности: это разные признаки готовности оборудования.
Рабочая последовательность
- Определить функцию зоны и требование, с которым будет сопоставляться результат.
- Зафиксировать границы ремонта и фактическую технологию.
- Подготовить поверхность и проверить применимость выбранного метода.
- Составить карту точек с привязкой к базам и зонам детали.
- Проверить средство измерения, выполнить серию и сохранить исходные результаты.
- Отделить измеренные факты от решения о приёмке и приложить полный протокол к истории ремонта.
Вопросы и ответы
Можно ли судить о всей наплавке по одному измерению?
Нет. Одна точка характеризует только место и условия её получения. Объём контроля должен быть задан для конкретной детали и технологии.
Нужно ли всегда переводить значения из одной шкалы в другую?
Нет. Используют метод и шкалу, предусмотренные требованием; пересчёт допустим только когда его допускает применяемая документация и сохранены условия сопоставимости.
Что делать с неожиданным значением?
Сначала проверить идентификацию точки, поверхность, метод и историю технологии. Затем действовать по утверждённому плану повторной или расширенной проверки, не исправляя запись задним числом.
Вывод. Карта твёрдости превращает отдельное число в доказуемую часть приёмки: видно, где измеряли, чем, после какой технологии и почему этот результат имеет значение для детали.
Комментарии