
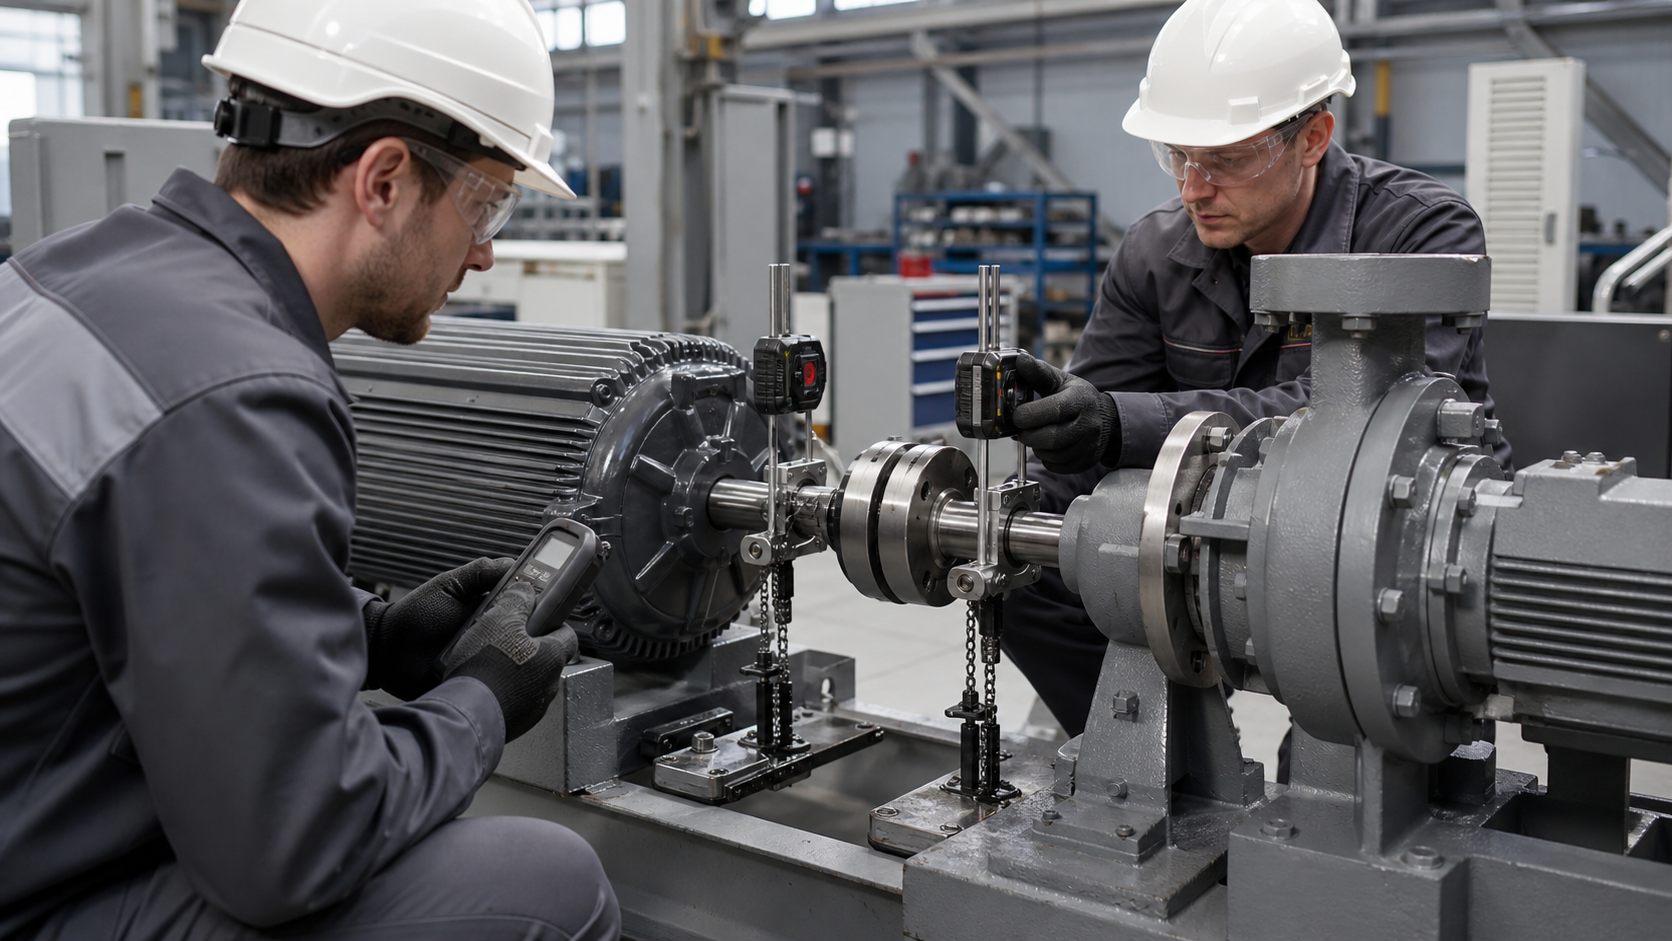
После ремонта привода достаточно легко увидеть, что двигатель и насос закреплены на раме. Гораздо сложнее подтвердить, что их валы будут работать в допустимом взаимном положении после сборки и пуска. Выверка соосности не сводится к одному показанию прибора: на результат влияют состояние опор, крепежа, основания, муфты, трубопроводов и последовательность регулировок.
Материал помогает организовать проверку как управляемую операцию ремонта. Он не задаёт универсальных допусков: метод, допустимые значения, учёт температурного режима и решение о пуске определяют документация изготовителя, проектная схема и утверждённая процедура предприятия.
Сначала отделить соосность от других причин неисправности
Повышенная вибрация, нагрев, износ муфты или подшипников не доказывают сами по себе нарушение соосности. Они могут быть связаны с дисбалансом, ослабленным крепежом, дефектом подшипника, нарушением смазки, состоянием основания или рабочим режимом агрегата. Поэтому до регулировки полезно зафиксировать жалобу, историю ремонта, конфигурацию привода и результаты доступных осмотров.
Такой подход не отменяет проверку соосности, а делает её осмысленной. Если после регулировки не указано, что именно было измерено и какие условия соблюдены, следующий ремонт получит красивую отметку «выверено» без возможности оценить качество работы.
Подготовить базу и опоры до установки прибора
Измерение начинают не с лазерной головки, а с механической готовности. Проверяют состояние рамы, опорных поверхностей, крепежа, шпонок, полумуфт и защитных элементов; удаляют посторонний материал с мест установки. Валы должны быть собраны в предусмотренной конфигурации, а доступ к муфте и крепёжным болтам — безопасным. Работы выполняют только после изоляции энергии и по правилам конкретного оборудования.
Особое внимание уделяют тому, как машина опирается на основание. Неровный контакт, загрязнение под лапой или неправильная последовательность затяжки способны изменить положение агрегата после снятия измерительного инструмента. Поэтому состояние опор и крепежа фиксируют отдельной записью, а не прячут внутри итогового протокола выверки.
Выбрать метод, который позволяет повторить результат
Индикаторный и лазерный методы могут быть полезны, если применяются обученным персоналом по утверждённой процедуре. Выбор зависит от конструкции, доступности вращения, типа муфты, состояния поверхности и требуемой документируемости. Главное требование — воспроизводимость: в протоколе должны быть понятны исходное состояние, схема установки, использованный инструмент и результат после корректировки.
Нельзя компенсировать отсутствие доступа к измерению догадкой по положению полумуфт. В сложном случае лучше остановить операцию, описать ограничение и привлечь специалиста, чем записать подтверждение, которого фактически не было. Для ремонтной службы это полезнее, чем скрытое отклонение, которое проявится при первом запуске.
Учитывать механические причины изменения положения
Корректировка положения одного агрегата часто затрагивает несколько факторов: вертикальное положение на регулировочных элементах, горизонтальное смещение, состояние трубопроводов и повторную затяжку крепежа. После каждого значимого действия измерение повторяют в той последовательности, которую задаёт методика. Нельзя считать раннее показание итогом, если после него уже трогали опоры или присоединённые коммуникации.
На некоторых агрегатах на положение влияет разница между холодным состоянием при ремонте и рабочим температурным режимом. Это не повод самостоятельно вводить поправки: подход к такому учёту должен быть задан изготовителем или инженерной документацией. В протоколе достаточно честно обозначить условия проверки и наличие предусмотренной процедуры, а не превращать предположение в точное число.
Связать выверку с качеством смежного ремонта
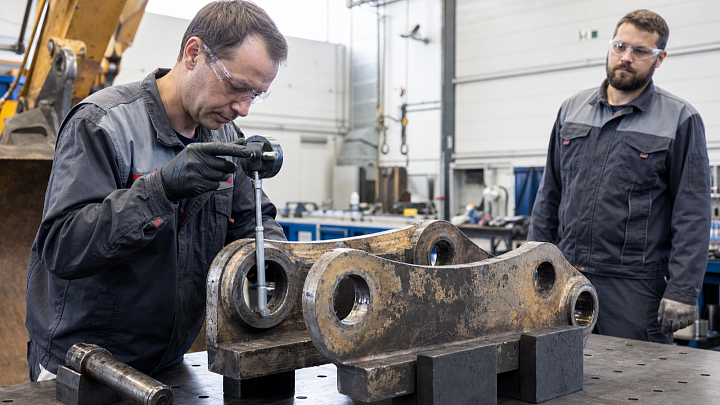
Соосность не отменяет контроль посадок, валов и соединений. Если при ремонте восстанавливали посадочное место, проверка геометрии должна иметь собственные измерения и выводы — они подробно рассмотрены в статье о контроле геометрии посадочных мест. Нельзя использовать удачный результат выверки как доказательство качества всех предшествующих операций.
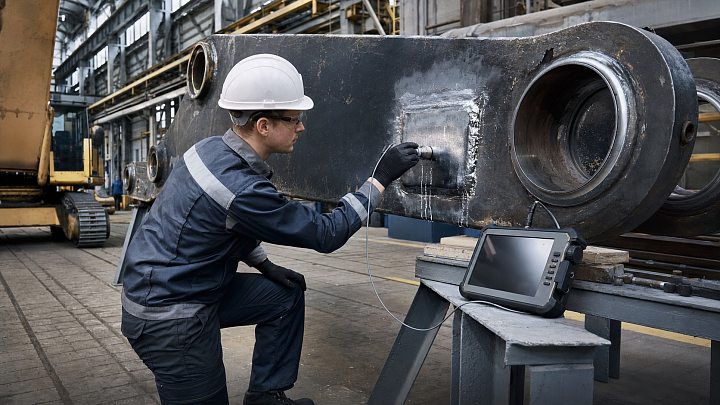
Там, где ремонт включает наплавку или сварку, контроль соединения также организуют отдельно. В материале о неразрушающем контроле после сварочного ремонта показано, почему метод проверки выбирают по вопросу к конкретному соединению. Выверка валов отвечает на другой вопрос — о взаимном положении агрегатов в сборке.
Оформить протокол так, чтобы его можно было использовать после пуска
Минимальная полезная запись включает идентификатор агрегата, дату, основание для проверки, метод и инструмент, состояние до регулировки, выполненные действия, итоговую оценку и ответственных. Если есть ограничения — например, не удалось выполнить часть измерения или предусмотрена повторная проверка после обкатки, — их указывают явно. Сжатая, но честная запись ценнее шаблона, в котором все поля заполнены одинаковыми словами.
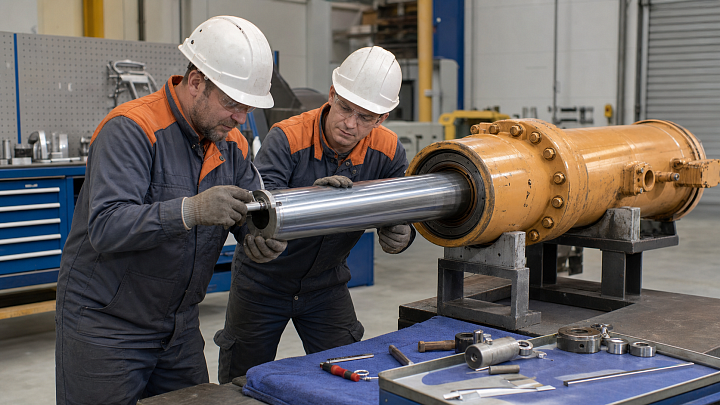
После пуска результат оценивают по штатной программе приёмки: контролируют предусмотренные параметры и сопоставляют их с исходной жалобой. Дефектация гидроцилиндра иллюстрирует общий принцип ремонтной диагностики: наблюдаемый признак, причина и решение нельзя смешивать в одной фразе. Для приводного оборудования этот принцип столь же важен.
Использовать компетенции и услуги по назначению
Выверка может быть частью ремонта, но не заменяет обработку деталей, восстановление поверхностей или изготовление элементов. Когда задача требует механической доработки, полезно заранее согласовать объём работ со специализированной услугой металлообработки, а затем включить результаты обработки в общую программу контроля. Это помогает не оставлять границу между мастерской и эксплуатацией без ответственного.
Рабочая последовательность
- Зафиксировать причину ремонта и исходные признаки агрегата.
- Обеспечить безопасное состояние и проверить механическую готовность базы, опор и муфты.
- Выбрать утверждённый метод и оформить исходное измерение.
- Корректировать положение последовательно, повторяя измерения после каждого значимого действия.
- Зафиксировать итог и все ограничения протокола.
- После пуска выполнить предусмотренную проверку работы агрегата и сохранить связь с ремонтной записью.
Вопросы и ответы
Можно ли выверить валы, не проверяя основание и крепёж?
Надёжного результата это не даёт. Если опора изменит положение после затяжки или под нагрузкой, измерение до этой проверки потеряет практический смысл.
Нужно ли менять положение обеих машин?
Это зависит от конструкции и принятой методики. Важно заранее определить базовый агрегат и соблюдать последовательность, установленную для конкретного привода.
Достаточно ли протокола выверки для решения о завершении ремонта?
Нет. Он подтверждает только одну часть контроля. Решение о готовности принимают по полному перечню работ, осмотров и проверок, предусмотренных для агрегата.
Вывод. Качественная выверка соосности — это не «настройка по прибору», а часть ремонтной цепочки. Подготовленная база, повторяемый метод и понятный протокол позволяют проверить не только положение валов, но и управляемость самого процесса ремонта.
Комментарии