
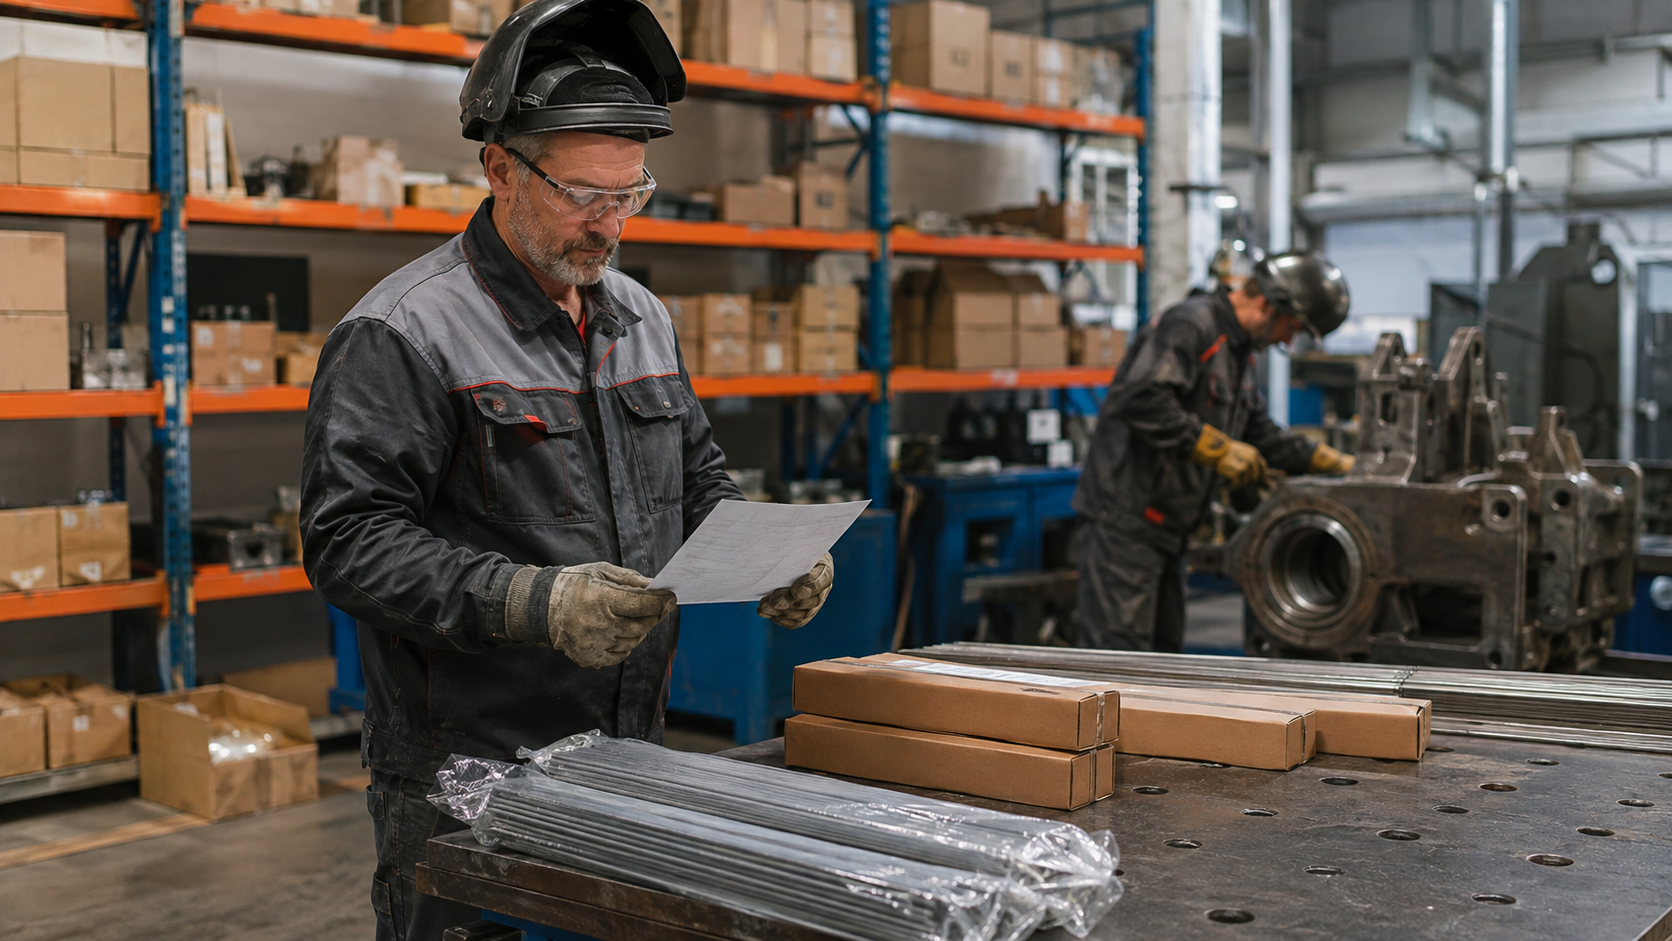
Ремонтный заказ часто начинается с дефекта детали, а заканчивается записью о выполненной операции. Между ними остаётся важный участок: понять, какие сварочные материалы поступили в цех, для какой работы они предназначены и как сохранить связь между упаковкой, документами и фактическим применением. Если эта связь теряется в момент приёмки, последующая запись о качественном шве не объяснит, на каком основании материал был использован.
Входной контроль не устанавливает марку электрода, режим сварки, порядок хранения или требования к сушке. Их задают конструкторская и технологическая документация, документы изготовителя, система качества и регламент предприятия. Задача контроля иная: не допустить, чтобы материал без подтверждённого происхождения, состояния и назначения незаметно вошёл в ремонтный процесс.
Разделить поставку, материал и решение о применении
Название позиции в накладной ещё не означает пригодность для конкретной работы. Поставка подтверждает факт поступления; маркировка и сопроводительные документы помогают идентифицировать материал; решение о применении связывает его с утверждённой технологией ремонта. Эти три уровня лучше не смешивать в одной отметке «принято». Тогда при разборе можно понять, на каком этапе возник вопрос: при идентификации, хранении, выборе технологии или исполнении операции.
Для входной записи обычно нужны идентификатор поставки или партии, наименование по документам, количество, состояние упаковки, дата приёмки и ссылка на сопровождающий документ. Набор полей задаёт локальная система качества. Важнее не количество граф, а возможность воспроизвести путь материала без опоры на память кладовщика или сварщика.
Проверить целостность и читаемость, не подменяя техническую экспертизу
При приёмке разумно зафиксировать, соответствует ли полученный материал сопроводительным данным, видна ли идентификация и нет ли явных повреждений упаковки. Это не значит, что сотрудник склада должен самостоятельно оценивать химический состав или назначать расходник для ответственного соединения. Если данные неполны, маркировка не читается или состояние вызывает вопрос, материал отделяют от доступного к выдаче и передают по утверждённому маршруту.
Такое разделение особенно полезно в ремонтной среде, где рядом лежат материалы для разных задач. В статье о восстановительной наплавке деталей горной техники показано, почему выбор технологии нельзя свести к названию расходника. Входной контроль не делает выбор вместо технолога, но сохраняет факты, на которых этот выбор может быть проверен.
Сохранить связь со складом и рабочим местом
Прослеживаемость обычно теряется не на воротах склада, а позже: коробка вскрыта, часть материала перемещена к посту, а остаток вернулся без понятной связи с записью. Поэтому маршрут стоит описывать как последовательность статусов: принято, идентифицировано, разрешено к выдаче в рамках документации, выдано для конкретной работы, остаток возвращён либо направлен на отдельную проверку. Необязательно усложнять процесс цифровым двойником, если задача решается привычными журналами и бирками; важно, чтобы статусы были понятны всем участникам.
Условия хранения и обращения задаются изготовителем и внутренней процедурой. Нельзя заменять их универсальными сроками или температурными режимами из статьи. Но само наличие условия, ограничивающего применение, должно быть видно тому, кто выдаёт материал и закрывает работу. Иначе формально учтённая поставка становится источником скрытого риска уже на посту.
Связать расходный материал с ремонтом без избыточной бюрократии
Для каждой операции не всегда требуется переписывать весь паспорт поставки. Обычно достаточно прослеживаемой ссылки между ремонтным заказом, технологической документацией и записью выдачи. Она позволяет установить, какой материал был доступен и по какому основанию использован. Чем критичнее узел и последствия ошибки, тем важнее согласовать глубину такой записи с действующей системой качества, а не решать это устно в смене.
Ремонтная история сильна именно связями: дефект, операция, контроль и передача в эксплуатацию должны читаться как единая цепочка. Этот принцип раскрыт в материале о передаче ремонтной документации горной техники. Входной контроль добавляет к ней исходный слой — подтверждённый материал, с которым была начата работа.
Не путать входной контроль с приёмкой результата
Целая упаковка и корректная запись о выдаче ничего не говорят о результате сварочной операции. Контроль поверхности, геометрии, неразрушающие методы или функциональная проверка отвечают на другие вопросы и выполняются в предусмотренном порядке. В статье о результатах измерительного контроля в ремонтном участке показано, почему общий статус «принято» не должен скрывать назначение конкретной проверки.
При этом связь входного контроля и результата полезна для анализа повторов. Если один и тот же дефект возвращается, можно сопоставить не только выполненную операцию, но и применённую документацию, условия и подтверждённые исходные материалы. Цель такого разбора — не назначить виноватого по одной записи, а проверить, достаточно ли данных для технического решения.
Проверить, что передача понятна исполнителю
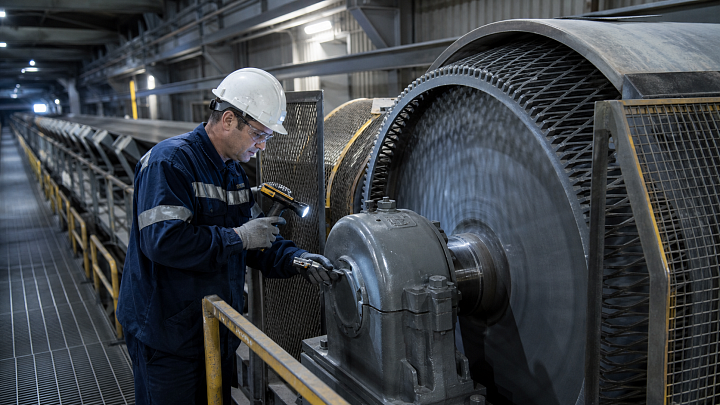
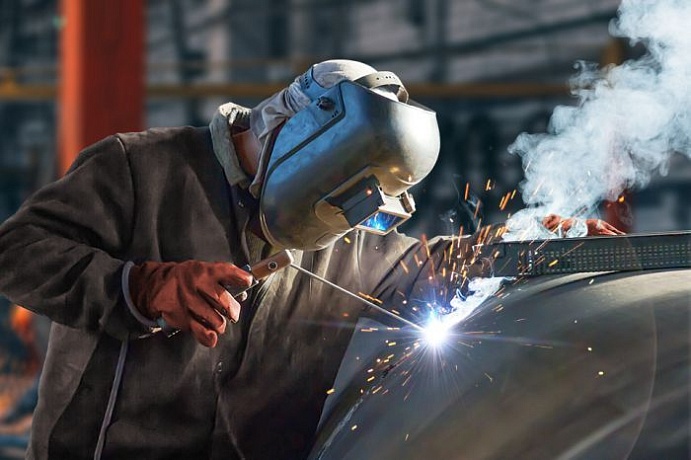
Понятная связка входного контроля и ремонта полезна не только для архива. Исполнитель должен видеть, какой статус имеет материал и где искать действующую технологию, а специалист по качеству — быстро находить исходные документы. Работы по сварке металлоконструкций требуют выполнения конкретного задания, а не применения расходника по внешнему сходству. После ремонта эта же дисциплина помогает при приёмке узла: пример комплексной проверки приведён в статье о приводном барабане конвейера после ремонта. Поэтому запись о материале должна быть короткой, но достаточной для следующего участника процесса.
Практический маршрут
- Сопоставить поставку, маркировку и сопроводительные документы.
- Зафиксировать идентификатор, состояние упаковки и найденные ограничения.
- Отделить материал с неясным статусом от разрешённого к выдаче.
- Связать выдачу с ремонтным заказом и действующей технологией.
- Сохранить сведения так, чтобы их можно было найти при проверке или повторном ремонте.
Вопросы и ответы
Можно ли использовать материал, если упаковка целая, но идентификация не подтверждена?
Нет. Целостность упаковки не заменяет установленное происхождение и применимость. Дальнейшие действия определяет локальная процедура качества.
Должен ли склад назначать материал для конкретной технологии?
Нет. Склад подтверждает приёмку и статус хранения в пределах своей роли; решение о применении принимается по утверждённой документации и полномочиям.
Зачем фиксировать остатки после работ?
Чтобы не потерять связь между материалом, состоянием и местом хранения. Это помогает исключить неясную повторную выдачу и восстановить историю при необходимости.
Вывод. Входной контроль сварочных материалов нужен не ради дополнительной подписи. Он создаёт доказуемую начальную точку ремонтной истории: что поступило, как было идентифицировано, где находилось и по какому маршруту оказалось в работе.
Комментарии