
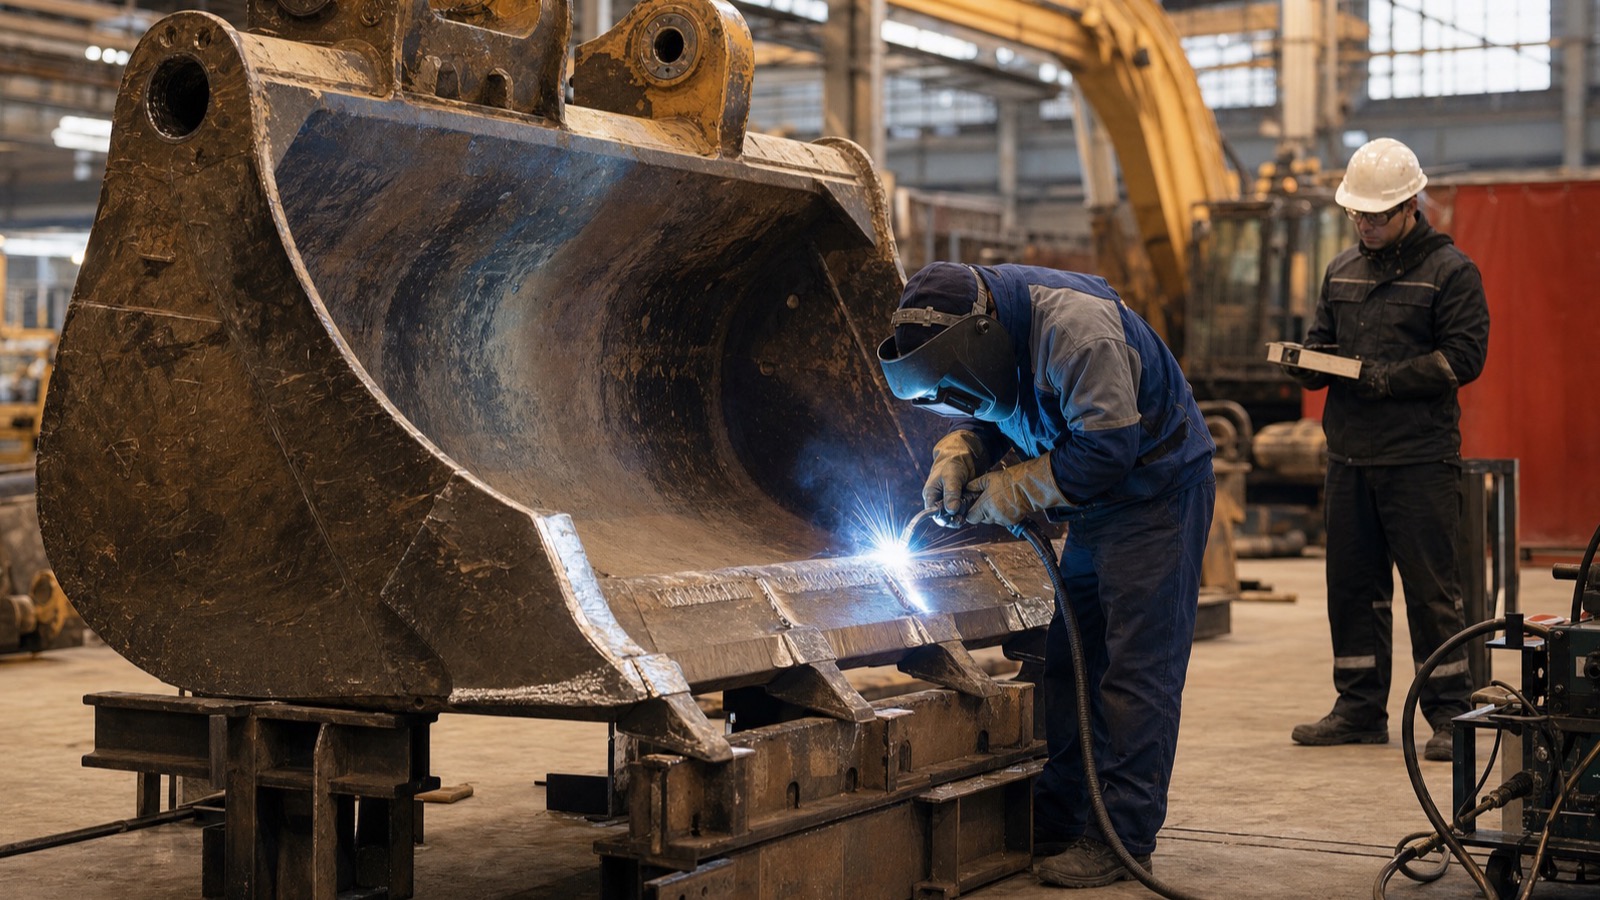
Восстановительная наплавка может продлить ресурс детали, но не является универсальным способом «спасти» любой изношенный узел. Её результат зависит от механизма износа, состояния основы, совместимости материалов, технологии сварки и контроля после ремонта. Если хотя бы одно звено пропущено, внешне аккуратный валик быстро превращается в трещины, отслоение или повторный простой.
Ниже — методика принятия решения для рабочих органов и деталей горной техники: ковшей, зубьев, футеровочных элементов, шнеков, валов и других поверхностей, которые испытывают абразивное, ударное или комбинированное воздействие. Конкретные режимы, присадки и допуски должен назначать квалифицированный технолог с учётом документации изготовителя и условий объекта.
Разделить восстановление размера и защиту от износа
Наплавка решает как минимум две разные задачи. Первая — восстановить геометрию: вернуть размер посадочной поверхности, кромки или опорной зоны. Вторая — создать рабочий слой с нужной стойкостью к абразиву, удару, коррозии или температуре. Эти задачи часто требуют разных материалов и последовательности операций. Нельзя рассчитывать, что самый твёрдый наплавочный слой одновременно надёжно восстановит несущую геометрию.
До решения о ремонте нужно измерить остаточную толщину, выявить трещины, деформации и скрытые повреждения. Если основа потеряла несущую способность, повреждение выходит за пределы допуска или неизвестен материал детали, наплавка без дополнительной диагностики создаёт риск. В таких случаях экономия на обследовании почти всегда ложная.
Понять механизм износа
Абразив от мелкой сухой руды, крупные куски с ударом, трение металл по металлу, коррозионная среда и повышенная температура требуют разного подхода. Для оценки полезно собрать не только фотографии, но и сведения о материале, фракции, влажности, направлении движения, ударных нагрузках, режиме машины и истории прошлых ремонтов. Поверхность, отполированная скольжением, и поверхность с вырывами от удара могут выглядеть одинаково «изношенными», но потребуют разных решений.
Твёрдость сама по себе не является достаточным критерием стойкости. Важны вязкость системы, структура наплавленного металла, связь с основой, толщина слоя и распределение нагрузки. Поэтому сравнивать материалы только по числу на сертификате — плохая практика, особенно для деталей, работающих на удар.
Подготовка определяет половину результата
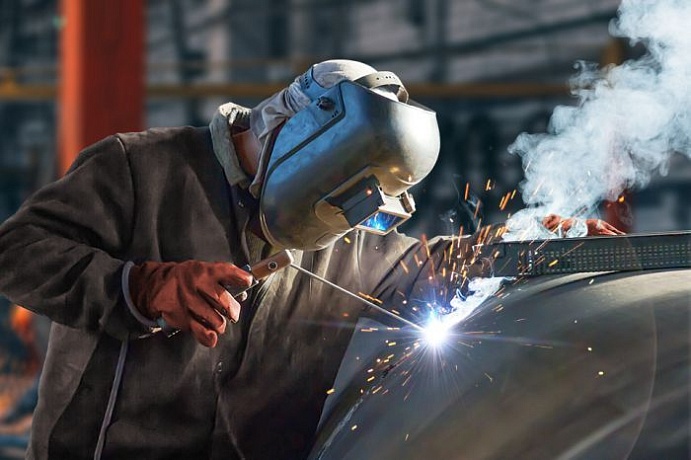
Ремонт начинается с очистки, дефектации и подготовки кромок. Масло, влага, окислы, усталостные трещины и несплошности нельзя скрывать новым слоем. Трещину сначала останавливают и разделывают по утверждённой технологии; затем проверяют, что дефект удалён. Для некоторых сталей и массивных деталей критичны предварительный и межслойный подогрев, скорость охлаждения и контроль деформации.
Не менее важно правильно закрепить деталь. Наплавка даёт тепловложение и усадку; если деталь зажата без учёта деформаций, после ремонта можно получить новую проблему с посадкой или геометрией. Последовательность проходов, направление наложения и паузы должны быть определены до начала работ, а не подбираться в процессе.
Выбрать технологию под функцию слоя
Для восстановления основы применяют совместимый наплавочный металл с требуемыми механическими свойствами; затем при необходимости формируют износостойкий слой. На поверхностях с умеренным ударом и выраженным абразивом один тип решения может быть оправдан, а для зон интенсивного удара — другой. Наличие мелкой сетки трещин на отдельных твёрдых покрытиях иногда связано с релаксацией напряжений, но это не повод считать любую трещину нормой: критерии приемки должны быть утверждены для конкретной детали.
Размер и форма валика важны не меньше марки материала. Слишком толстый слой, резкий переход или неправильная геометрия могут концентрировать напряжение и менять траекторию потока материала. Для сложных деталей разумно сначала выполнить пробный образец либо ограниченную ремонтную серию и сравнить фактический ресурс с исходным состоянием.
Контроль после сварки
Визуальный осмотр — обязательный, но не единственный этап. В зависимости от детали и технологии могут потребоваться контроль геометрии, измерение твёрдости, капиллярный или магнитопорошковый контроль, проверка плавности переходов и контрольная сборка. Результаты надо привязывать к номеру детали, партии расходных материалов, параметрам процесса и исполнителю. Тогда повторный дефект можно анализировать, а не обсуждать по памяти.
После установки полезно вести наблюдение за наработкой и характером износа. Сравнение ресурса между деталями имеет смысл только при сопоставимом режиме: одинаковое место установки ещё не гарантирует одинаковую абразивность, удар или загрузку. Цифровая история ремонта и эксплуатации помогает увидеть эту связь раньше, чем накопится серия отказов.
Когда наплавка экономически оправдана
Считать нужно не цену килограмма присадки, а совокупную стоимость решения: демонтаж, подготовку, сварку, контроль, простой, риск повторного отказа и ресурс после восстановления. Для недорогой быстро сменяемой детали замена может быть рациональнее. Для крупного ковша или узла с долгой поставкой восстановление становится особенно привлекательным, если есть подтверждённая технология и возможность проконтролировать результат.
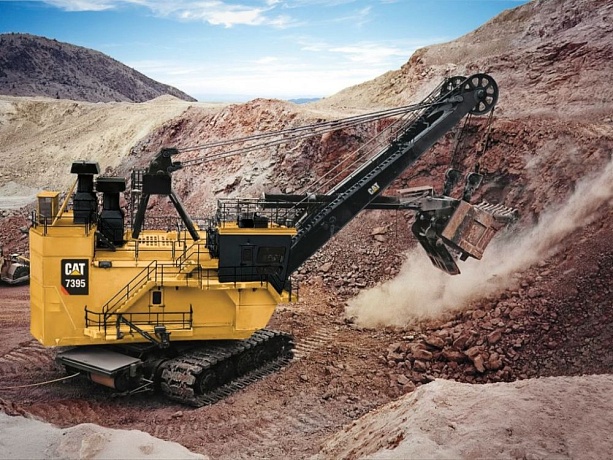
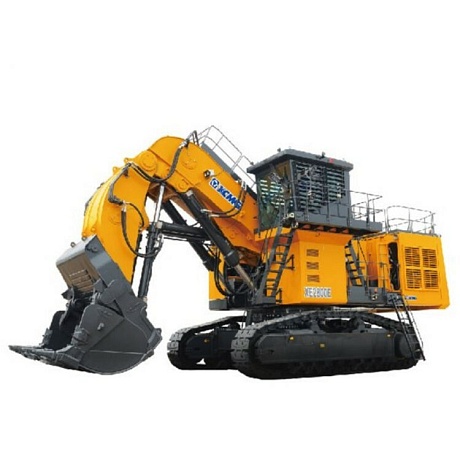
Сервисная работа по металлообработке и сварочным работам должна начинаться с дефектации и понятного технического задания. Карточка экскаватора XCMG XE2800 показывает масштаб машин, на которых решение по рабочему оборудованию нельзя принимать только по внешнему виду детали.
Как организовать ремонтную петлю
- Зафиксировать идентификатор детали, место работы и характер износа.
- Провести дефектацию и решить: ремонт, дополнительное обследование или замена.
- Утвердить подготовку, расходные материалы, режимы и контрольные точки.
- Выполнить восстановление и зафиксировать фактические параметры.
- Проверить геометрию и сплошность по требуемой методике.
- После установки собрать данные о наработке и реальном износе.
- Использовать результат при следующем выборе технологии, а не начинать оценку заново.
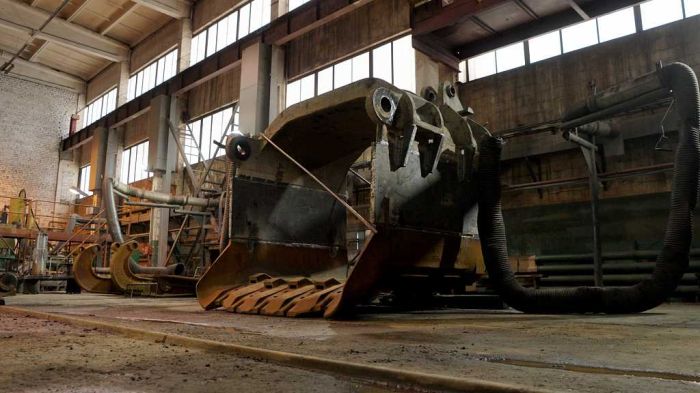
Новость о том, как Стойленский ГОК оборудовал тёплый бокс для ремонта техники, иллюстрирует важность контролируемых условий ремонта. Сообщение о собственном производстве ковшей — полезный контекст для решений по жизненному циклу рабочих органов, но не замена технической оценки конкретной детали.
Чего не стоит делать
- Наплавлять поверх невыявленной трещины или загрязнённой поверхности.
- Выбирать присадку только по максимальной заявленной твёрдости.
- Игнорировать подогрев и охлаждение для стали, где они требуются технологией.
- Сравнивать ресурс деталей без учёта режима их работы.
- Сдавать деталь без записи о материале, процессе и контроле.
Материал об обратном проектировании и инжиниринге помогает увидеть границу между восстановлением и изготовлением новой детали. А базовая статья о работе и обслуживании горного оборудования даёт более широкий эксплуатационный контекст.
Вопросы и ответы
Можно ли наплавить деталь несколько раз?
Иногда можно, но решение зависит от остаточного сечения, истории тепловых циклов, трещин и требований к узлу. Каждый последующий ремонт должен начинаться с дефектации.
Как понять, что покрытие слишком твёрдое для удара?
По сочетанию механизма износа, материала основы, толщины слоя, характеру трещин и фактической работе детали. Оценку проводит технолог, а не только поставщик расходного материала.
Достаточно ли осмотра после наплавки?
Нет, если для детали критичны геометрия, трещины или свойства слоя. Набор контроля назначают по риску и документации на ремонт.
Вывод. Наплавка становится эффективной технологией ремонта, когда её выбирают по механизму износа, выполняют на подготовленной основе и подтверждают результат контролем. В противном случае она лишь переносит отказ на ближайшую смену.
Комментарии