
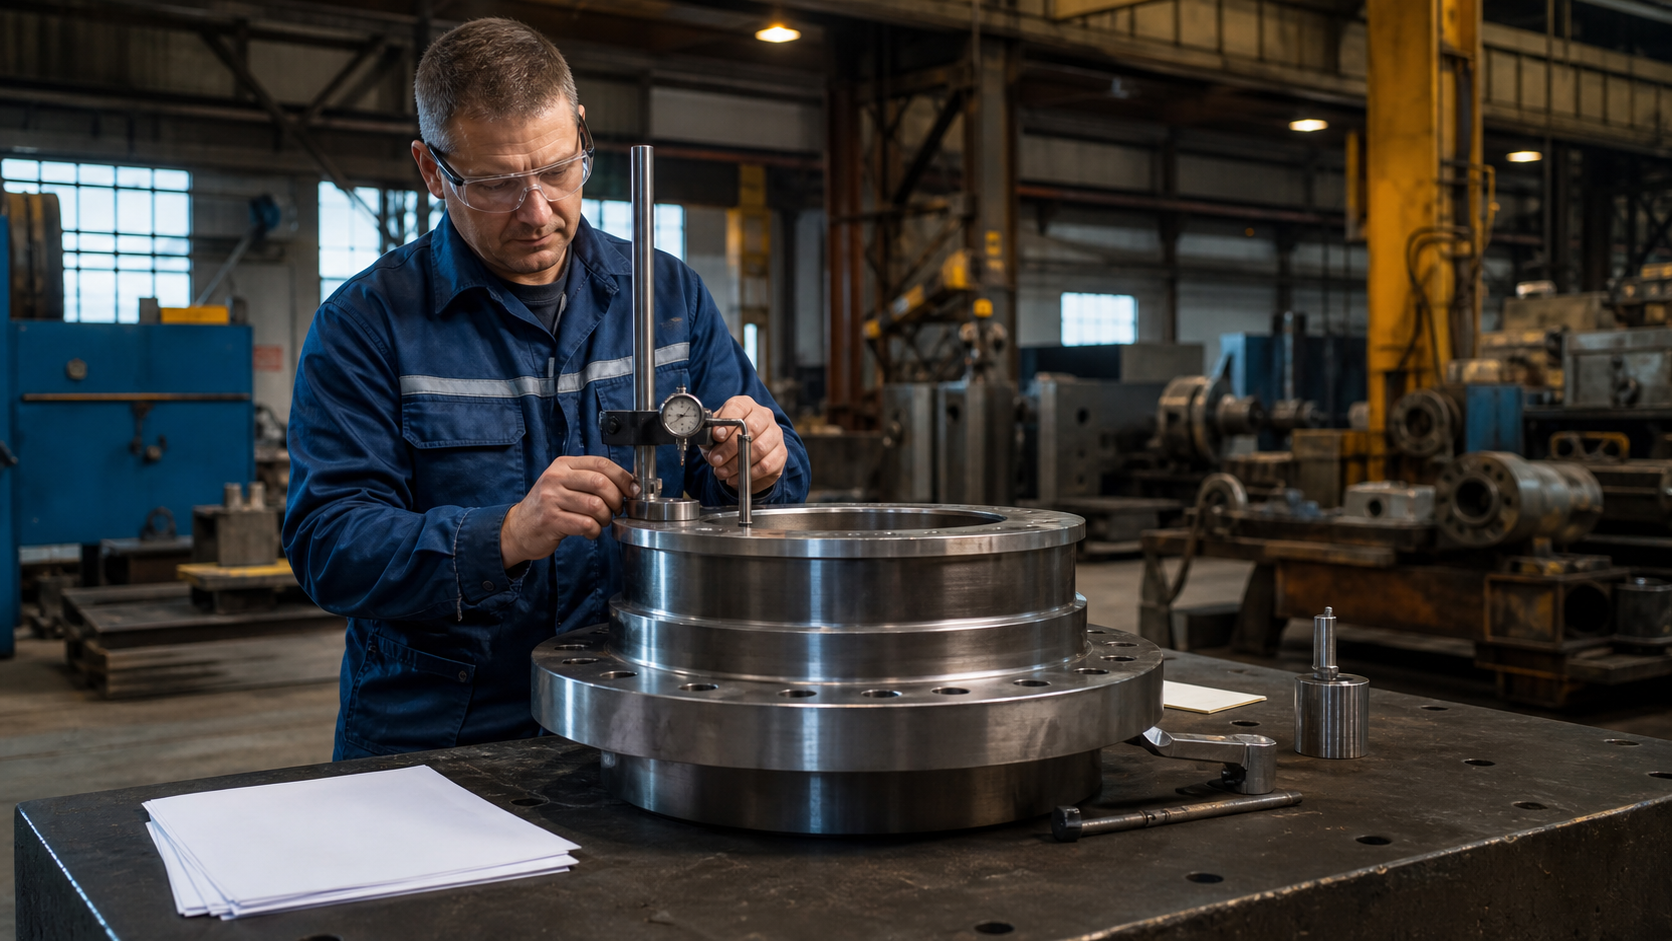
Запись «размер в норме» не объясняет, что именно измерили, каким инструментом, в каком состоянии была деталь и с каким требованием сравнили результат. В ремонтном участке такая неопределённость опасна не сама по себе, а потому, что следующий участник процесса не может проверить решение о приёмке. Измерительный контроль нужен, чтобы связать геометрию детали, операцию ремонта и документированное основание для дальнейшего действия.
Материал не устанавливает допуски, методику конкретного измерения или периодичность калибровки. Их задают чертёж, ремонтная документация, изготовитель, система качества и локальные процедуры. Цель статьи — показать, как сделать результат воспроизводимым и не подменять техническую оценку единичным показанием прибора.
Начать с решения, для которого нужен размер
Перед измерением определяют, какое решение должно быть принято: допустить деталь к следующей операции, оценить возможность восстановления, подтвердить посадку, сопоставить состояние до и после ремонта или передать замечание конструктору. От этого зависит, какую поверхность, базу и характеристику нужно контролировать. Если вопрос не сформулирован, измерение легко превращается в набор чисел, которые не отвечают ни за что.
Важно не смешивать дефектацию и окончательную приёмку. Первое измерение может показать исходное состояние и помочь выбрать технологию; итоговое — подтвердить результат выполненной операции. Между ними могут меняться поверхность, температура, способ базирования и сама деталь. Поэтому одна старая запись не должна автоматически служить доказательством готовности после ремонта.
Зафиксировать базу и точку измерения
Название детали редко достаточно для повторения результата. В карте или реестре указывают идентификатор, ревизию документации, контролируемую характеристику, базу, место или зону измерения, применённый метод и требование. Для сложной геометрии полезна схема, фотография или ссылка на чертёж с понятным обозначением точки. Это помогает отличить измерение рабочей поверхности от случайной доступной кромки.
Такая конкретность особенно важна для посадочных мест и сопряжений. В статье о контроле геометрии посадочных мест рассмотрена связь между базированием, результатом и последующим решением. Та же логика применима к любой детали: цифра без определённой геометрической точки не имеет самостоятельного смысла.
Проверить пригодность измерительной цепочки
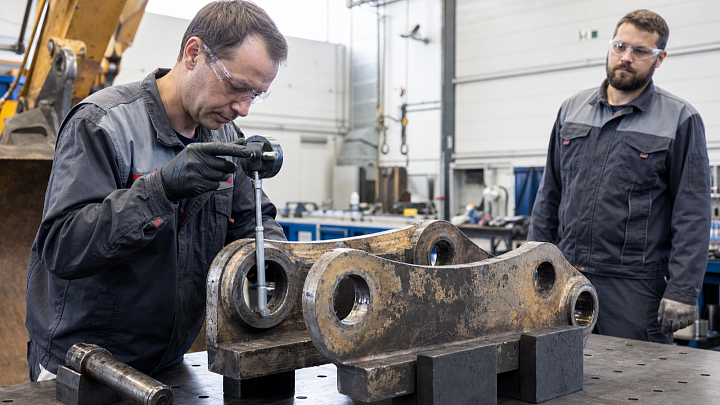
Инструмент не становится доказательством только потому, что у него есть инвентарный номер или старый сертификат. Для конкретного измерения важны диапазон, разрешение, состояние, применённая оснастка, условия работы и действующий статус по локальной системе. Важно также понимать, может ли выбранный способ различить значение, которое влияет на решение, или его чувствительности недостаточно.
Метрологическая прослеживаемость относится к результату, а не к прибору как ярлыку: для неё нужна документированная цепочка сравнений и условия применения. Это согласуется с разъяснениями NIST о метрологической прослеживаемости. В производственном документе не нужно имитировать сложный метрологический отчёт, но необходимо сохранять достаточно данных, чтобы понять, на чём основан конкретный вывод.
Не скрывать влияние условий
Чистота поверхности, заусенцы, температура, доступность зоны, положение детали и способ удержания могут влиять на наблюдение. Не всегда требуется отдельный расчёт каждого влияния, но нельзя делать вид, что условия не существуют. Если поверхность не подготовлена для корректного контроля или доступ ограничен, это фиксируют как ограничение и передают решение ответственному специалисту.
Особенно неверно компенсировать сомнение усреднением случайных показаний. Повторное измерение полезно, когда известно, что и зачем проверяется: например, чтобы подтвердить повторяемость на той же базе или выявить влияние положения детали. Если результаты расходятся, сначала проверяют подготовку, метод и идентификацию, а не выбирают наиболее удобное число.
Связать измерение с операцией ремонта
В ремонтной истории должны быть видны исходное замечание, выполненная операция, контролируемый результат и решение. Тогда при повторной проблеме можно понять, что именно менялось: наплавка, расточка, обработка, покрытие, сборка или только осмотр. Запись «деталь отремонтирована» без этой связи не помогает ни анализу, ни следующей приёмке.
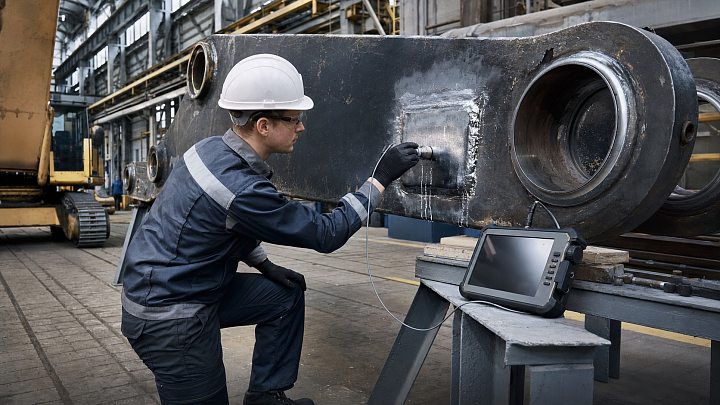
Для сварочных и восстановительных работ измерительный контроль не отменяет другие способы проверки. Он дополняет их. Так, неразрушающий контроль после сварочного ремонта отвечает на иной класс вопросов, чем размер; объединять результаты в одну общую отметку нельзя. Аналогично подготовка поверхности перед покрытием не доказывает геометрию после обработки.
Сделать решение о приёмке читаемым
По завершении контроля фиксируют не только значение, но и статус: соответствует требованию, требуется дополнительная оценка, ограничение не снято, деталь передана на следующую операцию или возвращена на доработку. Решение должно иметь основание и ответственного в рамках процедуры предприятия. Устная фраза «можно ставить» не заменяет записи, если от неё зависит сборка или возврат оборудования в работу.
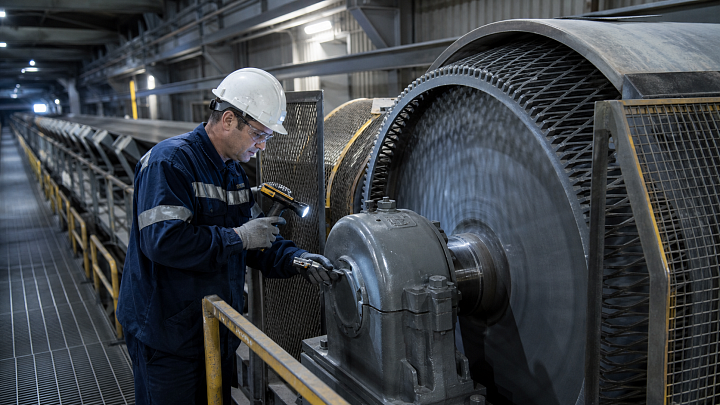
Этот принцип хорошо виден на примере приёмки приводного барабана конвейера после ремонта: готовность к возврату складывается из связанного набора проверок, а не из одного действия. Измерительный результат становится одной из понятных опор решения, а не его формальным приложением.
Сохранять историю для повторяющихся отклонений
Если один и тот же размер регулярно выходит за пределы, полезно анализировать серию: тип детали, участок нагрузки, метод восстановления, исполнителя, материал, дату и сопутствующие замечания. Цель не в поиске виновного по одной записи, а в проверке повторяющегося механизма. Для этого данные должны быть сопоставимы: одинаковые точки, определённая версия требования и понятные статусы.
Внешний отраслевой контекст не должен подменять собственный контроль. Например, новость о модернизации установки металлизации ОЭМК показывает значение технической готовности оборудования, но не задаёт параметры ремонта конкретной детали. Каждое решение остаётся привязанным к документации и условиям предприятия.
Практический маршрут
- Определить решение, для которого нужен результат контроля.
- Зафиксировать деталь, требование, базу и точку измерения.
- Проверить пригодность инструмента и метода для конкретной характеристики.
- Записать значение вместе с условиями и ограничениями, а не отдельной цифрой.
- Связать результат с операцией ремонта и читаемым решением о приёмке.
Вопросы и ответы
Достаточно ли действующей калибровки инструмента?
Калибровка важна, но сама по себе не подтверждает пригодность конкретного результата. Нужно учитывать метод, диапазон, состояние, базирование и условия измерения.
Можно ли написать «в норме» вместо численного результата?
Только если это допускает утверждённая форма и при этом остаётся понятно, что контролировалось, по какому требованию и кто принял решение. Для критичных характеристик обычно нужна более подробная запись.
Что делать при разных повторных показаниях?
Не выбирать удобное значение. Сначала проверить идентификацию детали, поверхность, базу, инструмент и метод, затем действовать по процедуре оценки.
Вывод. Измерительный контроль полезен тогда, когда результат можно воспроизвести и связать с конкретным решением по детали. Это превращает приёмку из устной отметки в часть прослеживаемой истории ремонта.
Комментарии