
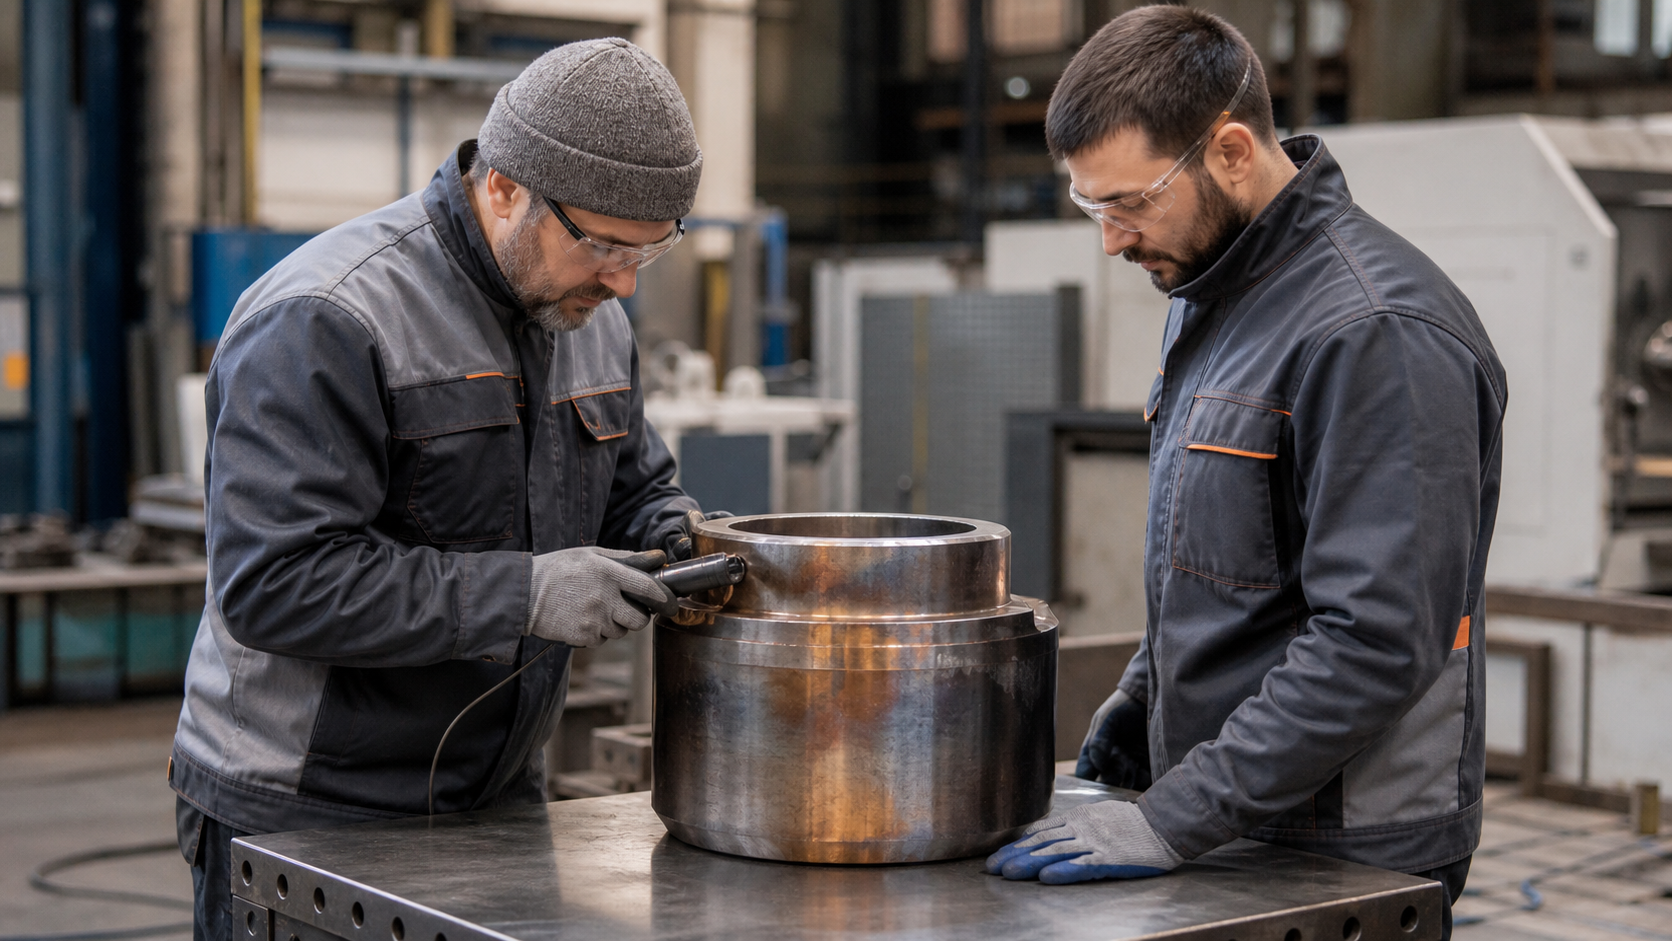
Термическая обработка в ремонтном маршруте не является универсальной «последней операцией». Её необходимость, вид и контроль зависят от материала детали, характера повреждения, выбранной технологии восстановления и требований изготовителя. Ошибка возникает, когда в заказе остаётся только слово «термообработка», а связь с ремонтным решением теряется. Тогда цех получает неопределённую задачу, а эксплуатация — деталь с формальным, но не доказанным допуском.
Практический контур начинается до нагрева и заканчивается не у печи, а в момент, когда результат понятен тому, кто отвечает за возврат узла в работу. Ниже — последовательность действий для ремонтной службы и технического контроля. Она не задаёт температуру, время выдержки или режим охлаждения: эти параметры определяются утверждённой технологией для конкретного материала и изделия.
Сначала ответить: зачем нужна операция
Для одной детали задача может состоять в снятии остаточных напряжений после восстановления, для другой — в получении требуемой структуры или подготовке к последующей механической обработке. Нельзя переносить режим с похожей детали только из-за одинакового названия узла. Материал, исходное состояние, объём наплавленного металла и геометрия могут отличаться.
До передачи в термический участок полезно собрать единый пакет: идентификатор детали, описание дефекта, выполненные операции, материал по доступным данным, чертёж или допустимые размеры, ссылку на технологическую карту и перечень контрольных точек. Такой пакет продолжает дефектацию и восстановление, а не создаётся задним числом для закрытия заказа.
Прослеживаемость важнее красивого журнала
У детали должен быть устойчивый номер, который проходит через очистку, наплавку, обработку, термический цикл и финальный контроль. Если номер невозможно нанести на саму поверхность без ущерба, используют привязанную бирку, кассету или маршрутный лист. Главное — не потерять связь, когда в работе одновременно находятся несколько похожих втулок, пальцев или элементов ковша.
Запись о цикле должна отвечать на практические вопросы: какую деталь обработали, по какой утверждённой карте, какие отклонения зафиксировали и кто принял решение по ним. Не обязательно превращать запись в переписывание показаний оборудования; важно сохранить доказательство применённого режима и его соответствия заданию. Без этого последующий контроль не может быть осмысленным.
Связать термообработку с предыдущими операциями
После восстановительной наплавки термический этап нельзя рассматривать отдельно от подготовки к ремонту, расходных материалов и последовательности проходов. В материале о восстановительной наплавке деталей горной техники рассмотрены выбор и контроль самого восстановления; здесь ключевой вопрос иной — как не потерять этот контекст при передаче на следующий этап.
Если до нагрева деталь механически обрабатывали, контролёр должен понимать, какие размеры являются промежуточными, а какие будут проверяться после цикла. Нельзя принимать результат только по внешнему виду: ровная поверхность не сообщает, выдержит ли восстановленная зона назначенные нагрузки. Для ответственных узлов маршрутом также может быть предусмотрен специальный контроль, согласованный до начала работ.
Контроль после цикла: от простого к достаточному
Первый уровень — идентичность и целостность: правильно ли обработана именно эта деталь, нет ли заметных деформаций, трещин, следов повреждения поверхности, ошибок маркировки. Затем проверяют размеры и геометрию в тех базах, которые указаны в карте ремонта. Это особенно существенно для посадочных мест: требования к их измерению разобраны в статье о контроле геометрии посадочных мест.
Следующий уровень определяет технология и критичность детали. Когда есть риск дефекта, не выявляемого визуально, выбирают предусмотренный метод неразрушающего контроля. Сам по себе метод не является знаком качества: важны подготовка поверхности, зона проверки, критерии и квалификация исполнителя. Подробнее логика выбора изложена в материале о неразрушающем контроле после сварочного ремонта.
Кто и что принимает
Полезно разделить роли. Ремонтная бригада подтверждает выполнение операции по карте. Термический участок подтверждает факт цикла и зарегистрированные отклонения. Контроль качества сопоставляет результат с критериями. Ответственный за эксплуатацию принимает решение о возврате узла в работу в пределах своей процедуры. Когда все эти роли заменяет одна подпись «годен», теряется возможность разобраться в проблеме.
Отдельно фиксируют любые отступления: замену технологии, прерывание цикла, повторную обработку, изменение объёма наплавки или несоответствие измерений. Отступление не всегда означает брак, но всегда требует технического решения, а не устной договорённости между сменами.
Типичные ошибки в ремонтном маршруте
- термообработку назначают по привычке, не сверяя материал и технологическую карту;
- несколько одинаковых деталей идут в участок без устойчивой идентификации;
- контроль геометрии проводят до операции, но не повторяют после неё;
- проверку ограничивают осмотром, хотя карта требует другого метода;
- результат цикла хранится отдельно от заказа на ремонт и не доступен при разборе отказа.
Такие разрывы становятся заметны при крупном ремонте. Новость о завершении капремонта экскаватора на Лебединском ГОКе напоминает о масштабе задач: даже один невнятно принятый элемент способен вернуть технику в ремонт раньше ожидаемого срока.
Как вписать контроль в реальный производственный график
Самый надёжный способ — назначить контрольные точки до запуска работ. Тогда цех заранее знает, какие измерения, документы и специалисты понадобятся, а ремонтная смена не ждёт решения с уже остывшей деталью на столе. В маршрут разумно включить и понятный статус: «ожидает обработки», «ожидает контроля», «не соответствует», «допущена». Статус должен отражать факт, а не желание успеть к запуску.
Если работы выполняет внешний подрядчик, заказчику всё равно нужен собственный способ проверить комплектность результата. Услуга металлообработки может закрывать отдельную операцию, но техническое решение о применении детали остаётся частью контура предприятия. Для сварочного восстановления полезно также сохранить связанный маршрут, описанный в статье о приёмке сварочного ремонта ковша.
Вопросы и ответы
Можно ли повторить режим по аналогичной детали?
Только если технологическая служба подтверждает сопоставимость материала, состояния и задачи. Внешнее сходство детали не является достаточным основанием.
Достаточно ли протокола термического участка для допуска?
Нет. Протокол подтверждает операцию, но допуск требует сопоставления с геометрией, назначенным контролем и критериями ремонтной карты.
Нужен ли неразрушающий контроль после каждой термообработки?
Не автоматически. Его объём назначают технологией и оценкой критичности детали; произвольная замена метода или отказ от него недопустимы.
Что делать при отклонении от режима?
Изолировать деталь от допуска, зафиксировать факт и передать решение ответственному специалисту. Самостоятельно «дорабатывать» без карты нельзя.
Вывод: термическая обработка становится управляемой частью ремонта, когда к ней передают не безымянную заготовку, а понятную задачу с технологией и контрольными критериями. Прослеживаемость, заранее назначенные проверки и разделение ролей помогают избежать допуска по одному только внешнему впечатлению.
Комментарии