
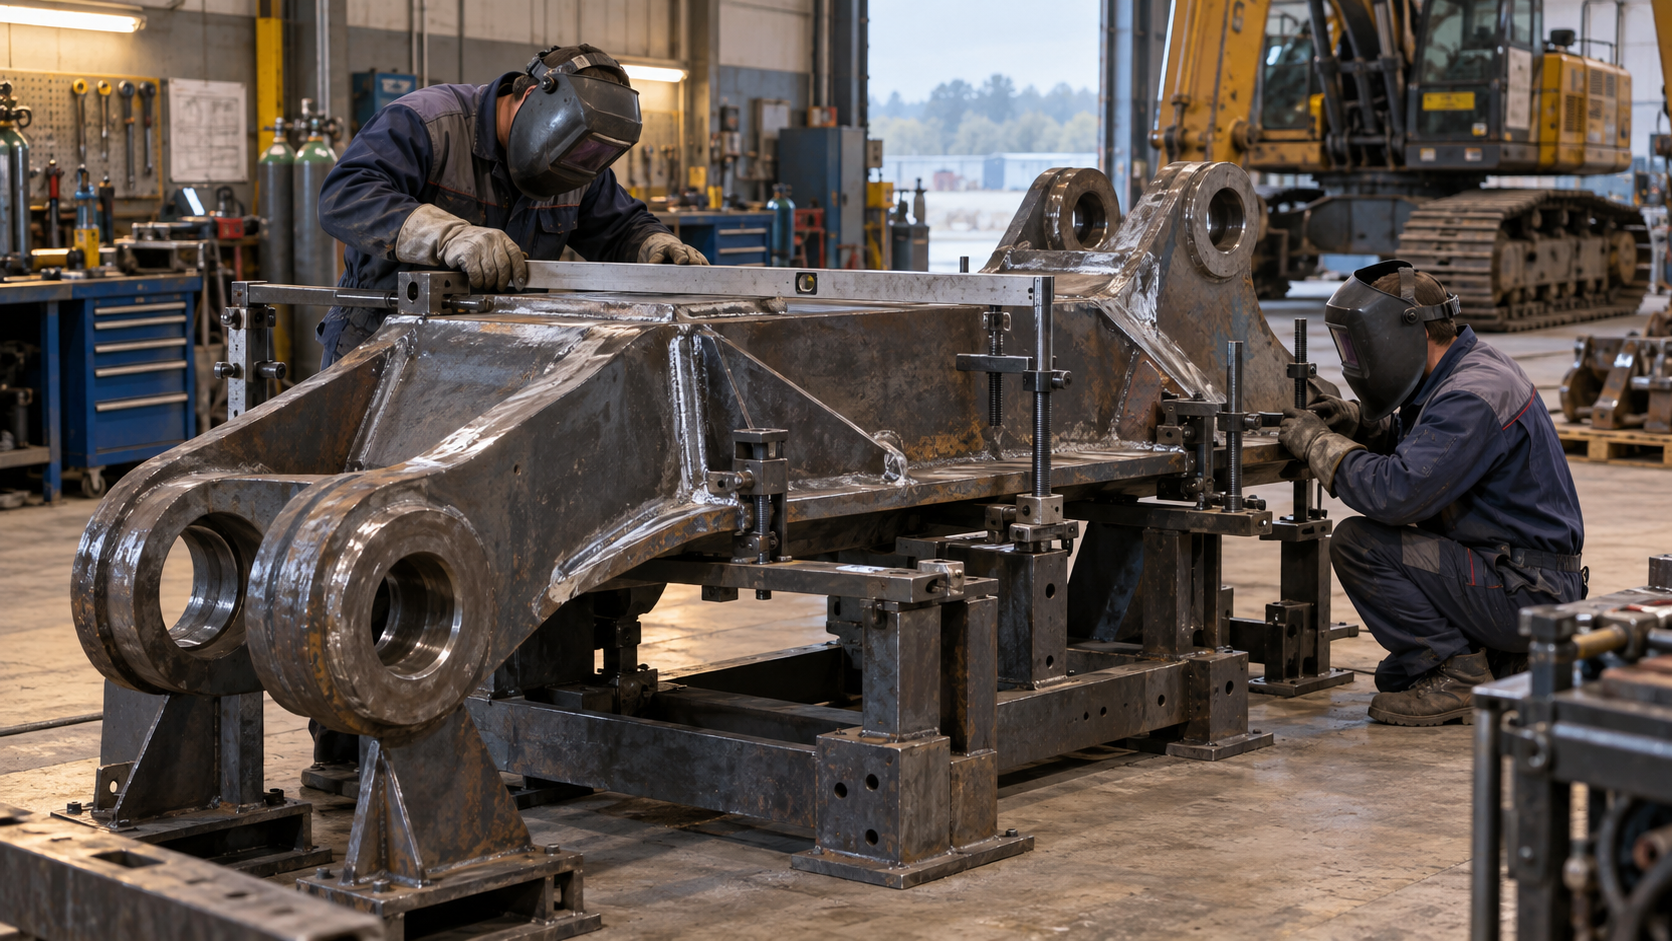
После сварочного ремонта крупная деталь может выглядеть аккуратно и всё же не возвращаться в исходную геометрию. Тепловое воздействие, усадка металла, порядок наложения проходов и жёсткость сборки меняют взаимное положение поверхностей. Если измерение вспомнили только после окончания работ, команда часто видит уже готовое отклонение и начинает исправлять его на глаз. Гораздо надёжнее задать контрольные базы до начала ремонта, проверить промежуточные состояния и заранее определить, какие изменения допустимы именно для этой детали.
Конкретные технологии сварки, материалы, подогрев, последовательность и критерии приёмки устанавливают конструкторская документация, аттестованная технология и требования изготовителя. Ниже — организация контроля; она не заменяет WPS, расчёт прочности, процедуру ремонта или решение ответственного специалиста.
Геометрия начинается с диагностики, а не со струбцины
До разделки дефекта фиксируют, какую функцию выполняет деталь, какие поверхности и оси являются базовыми, где расположены сопряжения и какие прежние повреждения уже есть. Важно сохранить исходные измерения и фотографии: после зачистки, вырезки дефектного участка и наплавки часть ориентиров исчезает. Измерительный план должен отвечать не на абстрактный вопрос «ровная ли деталь», а на конкретный: что должно совпасть при сборке и что будет последствием смещения.
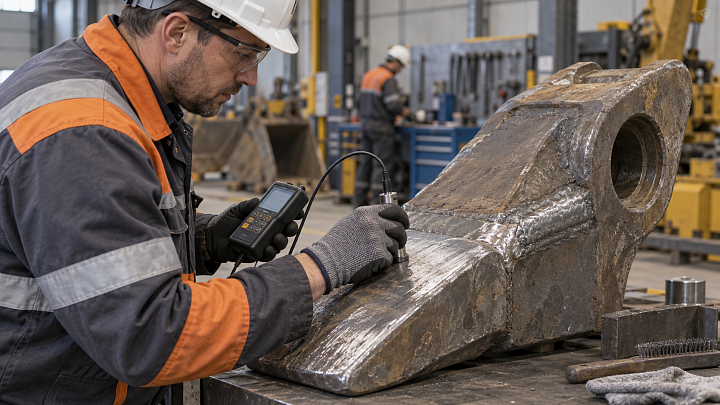
Одна линейная величина редко описывает крупный узел. Для него могут быть важны расстояния между отверстиями, плоскостность площадки, положение оси, параллельность щёк, соосность или зазор в сопряжении. Методика измерительного контроля в ремонтном участке помогает оформить результат так, чтобы следующая операция видела не отдельную цифру, а привязку, инструмент и условия измерения.
Базирование и оснастка должны удерживать деталь, а не скрывать проблему
Приспособление выбирают по чертежу, массе, форме и доступу к шву. Оно должно позволять подтвердить положение детали до сварки и не мешать нужной последовательности операций. Жёсткая фиксация сама по себе не гарантирует успех: чрезмерное или несимметричное стеснение способно перераспределить напряжения и проявить отклонение после снятия зажимов. Поэтому в технологической карте указывают не только «закрепить», но и базы, точки удержания, порядок контроля и момент освобождения детали.
Струбцина не является средством исправления неправильной сборки. Если зазор, смещение кромок или положение отверстий не соответствуют документации, нужно остановиться и разобрать причину до прихватки. Временные прихватки, которые войдут в основной шов, выполняют по применимой процедуре и с теми же требованиями к качеству, что и основное соединение. Это связывает этап сборки с прослеживаемостью сварочных материалов, а не делает его отдельной «подготовительной» формальностью.
Последовательность швов — управляемый фактор
Усадка появляется не после последнего прохода, а в ходе всей тепловой истории. Поэтому порядок работ согласовывают заранее: какие зоны выполняют симметрично, где требуется чередование сторон, какие участки нельзя варить одним длинным непрерывным проходом и когда проводят промежуточный замер. Международный технический центр TWI отмечает, что на деформацию влияют сборка, техника и последовательность сварки; это не рецепт для любой детали, а основание проектировать порядок операций, а не оставлять его случаю.
Не стоит вводить «компенсацию» без подтверждённой технологии. Предварительная установка, дополнительная жёсткость или обратный изгиб могут помочь для некоторых конструкций, но для ответственного ремонтного узла без расчёта и допуска они способны создать новую проблему. В журнале важны фактическая последовательность, отклонения от неё и причины: именно эти сведения нужны, если после охлаждения геометрия отличается от ожидаемой.
Контроль ведут в нескольких точках времени
Практичная схема включает исходный замер, проверку после подготовки и сборки, промежуточный контроль в назначенных точках и итоговое измерение после установленного технологией состояния детали. Каждый этап имеет собственную ценность. Ранний замер показывает исходную деформацию; сборочный — качество базирования; промежуточный — момент, когда ещё можно безопасно остановить процесс; итоговый — пригодность к следующей операции.
Результат записывают с единицами, базой, инструментом и исполнителем. Нельзя заменять измерение отметкой «в норме», если значение или применимый допуск не восстановить. Для сопряжённых приводов геометрия детали может влиять на последующую выверку соосности валов; однако эти задачи не подменяют друг друга и требуют своих баз и методов.
Не смешивать геометрию и качество шва
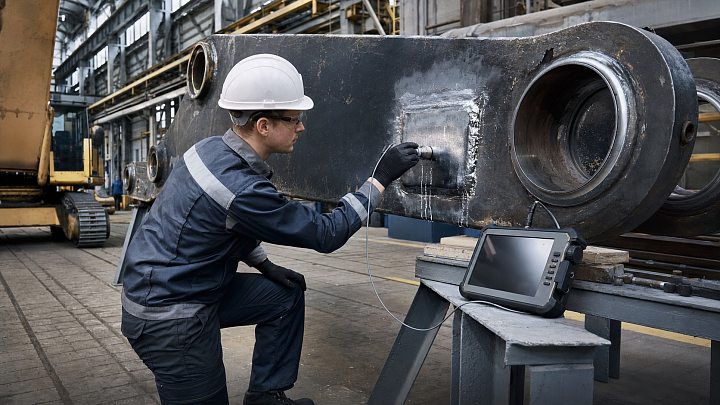
Хорошая геометрия не доказывает отсутствие дефектов сварного соединения, а положительный результат неразрушающего контроля не подтверждает положение всех посадочных поверхностей. В плане ремонта эти два контура указывают отдельно: где проверяют размер и форму, где применяют визуальный, ультразвуковой или другой метод контроля, кто принимает результат и какое решение возможно при отклонении. Подход к выбору метода описан в материале о НК после сварочного ремонта.
После ремонта полезно также проверить твёрдость или другие свойства только там и тем способом, где это предусмотрено документацией. Карта измерений из статьи о контроле твёрдости детали не должна превращаться в замену оценки геометрии или сварного шва.
Исправление деформации требует отдельного решения
Если замер показал отклонение, его не скрывают повторной проточкой, нагревом или усилием без анализа последствий. Сначала подтверждают результат повторным измерением, проверяют базирование и фактическую последовательность, затем выбирают дальнейшее действие по утверждённой технологии. TWI подчёркивает, что предотвращение деформаций предпочтительнее корректирующих методов, поскольку коррекция сама меняет тепловое и напряжённое состояние детали.
Для сложных узлов решение о ремонте и возврате в работу должно оставаться прослеживаемым: исходный дефект, карта операций, исполнители, результаты контроля, разрешение на следующий этап. Это особенно важно при ремонте ковшей и конструкций карьерной техники; приёмка сварочного ремонта ковша показывает, как связывать технологию, контроль и фактическое состояние изделия. Услуги сварочных работ и металлообработки не снимают с владельца оборудования необходимость определить документацию и критерии конкретного узла.
Короткий маршрут контроля
- Определить базовые поверхности, оси и измеряемые признаки до удаления дефекта.
- Зафиксировать исходную геометрию и состояние детали.
- Проверить базирование, зазоры и прихватки до начала основной сварки.
- Выполнять согласованную последовательность операций, сохраняя фактические отклонения.
- Делать промежуточные замеры в контрольных точках технологической карты.
- Раздельно оформить геометрический контроль, качество шва и решение о возврате детали.
Вопросы и ответы
Можно ли проверить геометрию только после окончания сварки?
Итоговый замер обязателен, но без исходной и промежуточной информации трудно установить, где и почему появилось отклонение.
Всегда ли более жёсткая фиксация лучше?
Нет. Оснастка должна соответствовать технологии: она удерживает заданное положение, но не должна создавать неконтролируемые напряжения или скрывать неправильную сборку.
Если НК пройден, можно ли не измерять деталь?
Нет. Неразрушающий контроль оценивает назначенные признаки соединения, а геометрия и сопряжение требуют отдельной проверки.
Вывод. Контроль сварочных деформаций — это не попытка выправить готовую деталь, а часть подготовки и последовательности ремонта. Чёткие базы, измерения по этапам и прослеживаемая карта работ делают результат проверяемым до возврата узла в эксплуатацию.
Комментарии