
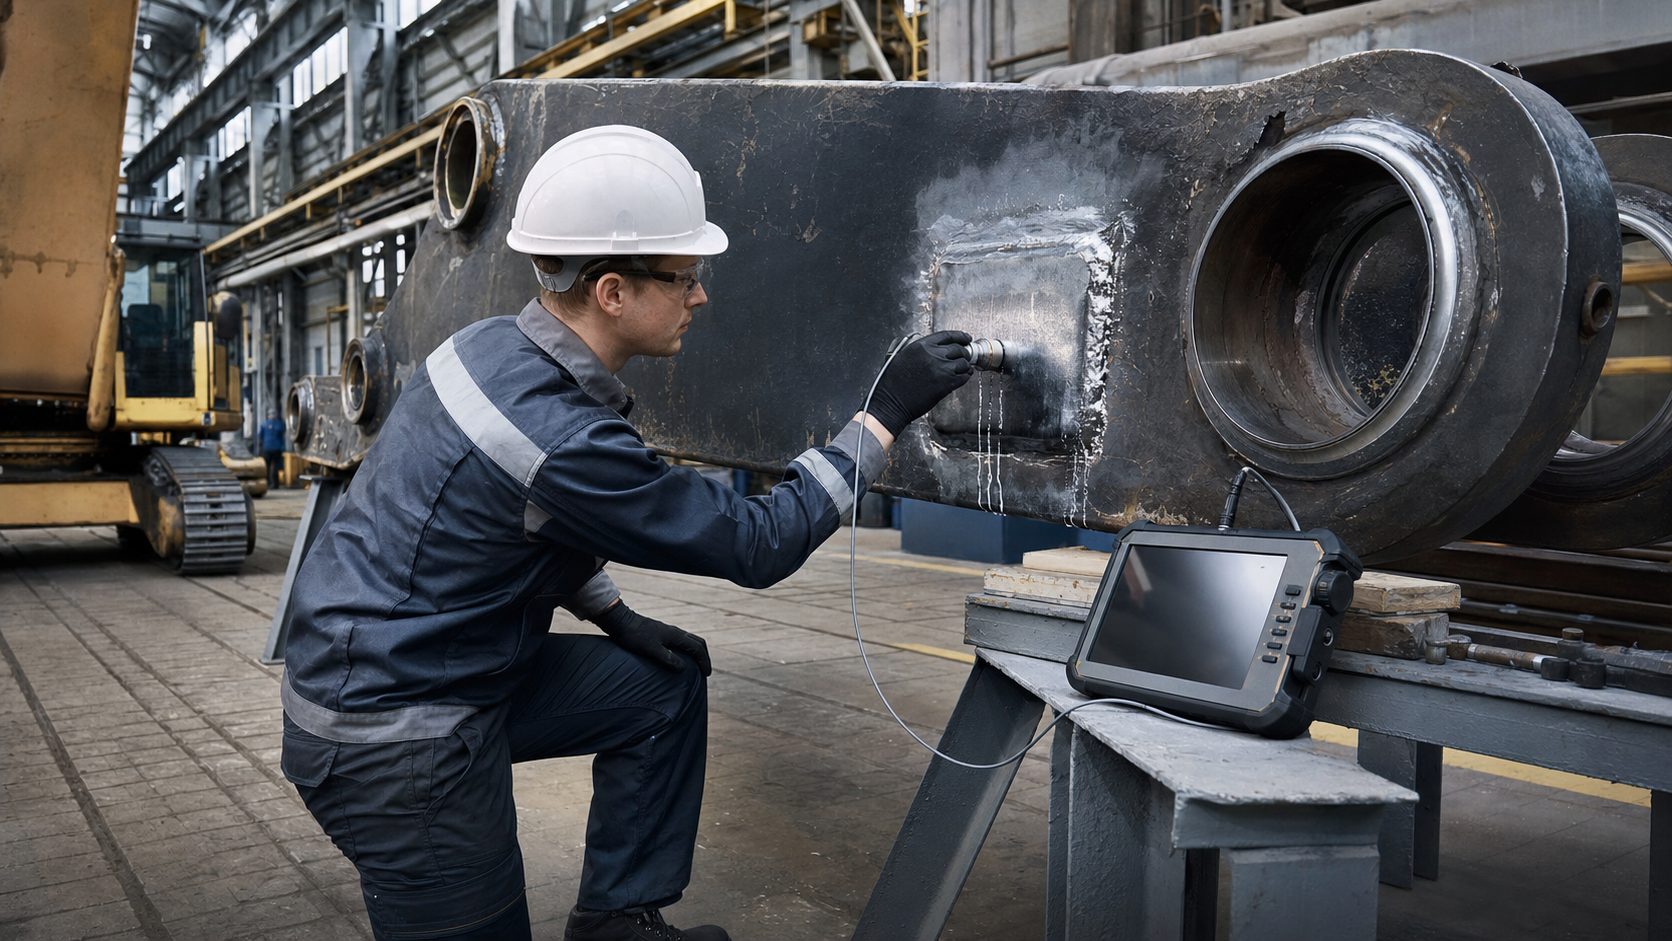
Сварочный ремонт детали горной техники заканчивается не тогда, когда остыл металл и площадка убрана. Внешне аккуратный шов может не отвечать на главный вопрос: пригодна ли деталь для возвращения в работу при её фактической нагрузке. Неразрушающий контроль нужен не для формального «закрытия» ремонта, а чтобы получить доказательство по тем зонам и видам несплошностей, которые действительно важны для конкретной конструкции.
Единственного универсального метода нет. Визуальный осмотр видит форму и поверхность, капиллярный и магнитопорошковый методы помогают выявлять поверхностные дефекты при подходящих условиях, ультразвук работает с внутренними отражателями и требует корректной методики, а радиографический контроль имеет собственные ограничения по геометрии и организации работ. Выбор начинается с ремонтной документации, материала, толщины, доступа и критичности узла.
Сначала определить объект и риск
В карточке ремонта должны быть идентификатор детали, зона работ, материал по доступной документации, исходное повреждение, подготовка кромок, применённая технология, исполнитель, режимы, расходные материалы и требования к контролю. Если этого нет, дефектоскопист получает не объект проверки, а неизвестную металлическую форму с предположениями о том, что происходило до него.
Одинаковая на вид трещина имеет разный смысл на защитном кожухе, в кронштейне, на стреле, в проушине или на несущей раме. Важны направление нагрузок, толщина, возможность доступа с одной или двух сторон, наличие наплавленного слоя, геометрические переходы, следы старого ремонта и последствия отказа. Нельзя переносить критерии с одной детали на другую только потому, что обе находятся на экскаваторе.
Визуально-измерительный контроль: обязательное начало
Визуально-измерительный контроль проводят до более сложных методов и после каждого этапа, когда это предусмотрено технологией. Он позволяет увидеть неполное удаление дефекта, подрезы, наплывы, поры на поверхности, трещины, несоответствие геометрии, загрязнение, следы перегрева и качество подготовки зоны. Важно обеспечить освещение, доступ, очистку и средство измерения; осмотр «на расстоянии» не заменяет фиксированную процедуру.
ВИК не подтверждает отсутствие внутренней несплошности, но часто определяет, можно ли вообще переходить к следующему методу. Грубая поверхность, остатки шлака, брызги, краска и грязь могут сделать последующий капиллярный или ультразвуковой контроль недостоверным. Результат ВИК документируют фотографией и привязкой к детали, а не только отметкой «проверено».
Когда уместны капиллярный и магнитопорошковый методы
Капиллярный метод применяют для выявления поверхностных дефектов на подготовленной чистой поверхности. Он чувствителен к трещинам, выходящим наружу, но зависит от тщательности очистки, времени выдержки и правильной интерпретации индикаций. Подтёк проявителя не равен автоматически дефекту: его сопоставляют с формой шва, границей перехода и повторной проверкой по процедуре.
Магнитопорошковый контроль подходит только для ферромагнитных материалов и полезен для поверхностных и приповерхностных несплошностей. Его результат зависит от направления намагничивания относительно предполагаемого дефекта, состояния поверхности и применённой методики. Нельзя назначать магнитный метод «на всякий случай» для детали с неизвестным материалом или считать его заменой ультразвука, если задача — искать несплошность в объёме.
Ультразвук: метод для вопроса о внутренней зоне
Ультразвуковой контроль может быть эффективен для сварных соединений и массивных деталей, когда есть доступ, понятная геометрия и подготовленная методика. Датчик посылает сигнал в металл, а специалист оценивает отражения с учётом толщины, угла ввода, формы детали, затухания и возможных ложных сигналов. Экран прибора сам по себе не является диагнозом: без настройки, эталонной проверки и квалифицированной интерпретации цифра или пик не доказывают характер несплошности.
Особенно осторожно работают с наплавками, сложной криволинейной геометрией, грубой поверхностью и зонами перехода. Здесь направление распространения волны и отражения от конструктивных границ могут осложнить оценку. В международной практике общие правила выбора метода для металлических сварных соединений связывают его с требованиями к качеству, материалом, толщиной, процессом сварки и объёмом контроля; на предприятии это должно быть отражено в утверждённой процедуре, а не решено у станка на глаз.
Радиография: не «самый точный» метод для всех случаев
Радиографический контроль даёт изображение проекции и может быть ценен для определённых типов объёмных несплошностей при подходящем доступе и геометрии. Но он требует специальной организации, радиационной безопасности, зоны ограничения доступа и подготовленной технологии. Результат зависит от направления просвечивания и того, насколько дефект ориентирован относительно луча. Поэтому радиографию не выбирают по принципу «дороже — значит лучше».
Ультразвук и радиография могут дополнять друг друга, но один метод не всегда подтверждает другой напрямую. Корректный план контроля определяет, какой вопрос ставится к каждому из них и как разногласие будет разрешаться повторной проверкой, дополнительной подготовкой поверхности или инженерским решением.
Связать контроль с технологией ремонта
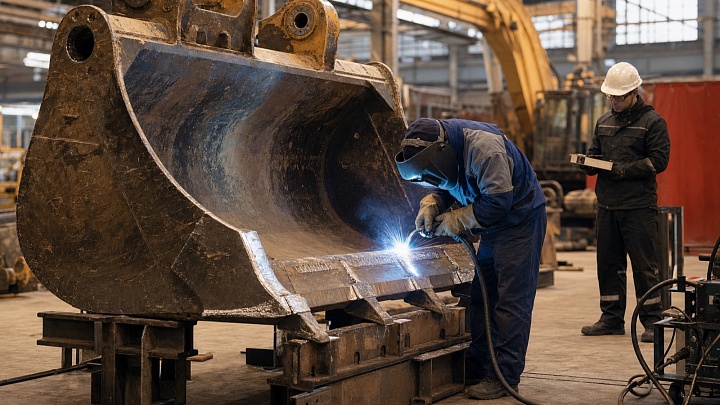
Контроль после сварки начинается ещё до наплавления металла. Нужно проверить, полностью ли удалён исходный дефект, как подготовлены кромки, нет ли влаги и загрязнения, соответствует ли последовательность проходов технологии. После выполнения ремонта фиксируют охлаждение и обработку поверхности в пределах процедуры, затем проводят предусмотренные виды проверки. Попытка «поймать всё» одним финальным осмотром часто означает, что ранняя возможность исправить проблему уже упущена.
Материал о восстановительной наплавке деталей горной техники полезен как продолжение темы: выбор наплавки, подготовка основы и контроль — это единая цепочка. Если трещина развивается за пределами восстановленного слоя или причина повреждения не устранена, качественный валик лишь отсрочит повторный ремонт.
Протокол должен помогать повторной проверке
Хороший протокол содержит не только заключение. В нём указывают деталь и зону, метод, использованное оборудование, настройки или расходные материалы, дату, исполнителя, состояние поверхности, схему расположения индикаций, вывод и рекомендованное действие в рамках принятой процедуры. Это даёт возможность при следующем ремонте понять, где уже были признаки, меняется ли картина и какие решения сработали.
Такие записи особенно ценны для управления запасными частями. В статье о критических запасных частях показано, что критичность определяется не ценой позиции, а временем восстановления и последствиями простоя. История проверок помогает заранее увидеть узел, где запас, резервная деталь или плановый ремонт могут быть разумнее аварийной сварки.
Где заканчивается контроль и начинается решение о допуске
Дефектоскопист фиксирует результаты в границах своей методики. Решение о пригодности к эксплуатации принимается по утверждённой документации и распределению ответственности с учётом конструкции, нагрузки, результатов ремонта и контроля. Нельзя превращать отсутствие индикации по одному методу в безусловное разрешение на работу, если процедура предусматривала другой объём проверки или у детали есть признаки повторного повреждения.
Практическая эксплуатация и обслуживание горных машин рассмотрены в материале о работе и обслуживании горного оборудования. Для ремонтного участка это означает простую вещь: обратная связь от эксплуатации должна возвращаться в технологию ремонта, а не исчезать после подписания наряда. Новость о развитии ремонтной инфраструктуры показывает отраслевую актуальность условий, в которых такие процедуры можно выполнять повторяемо.
Частые вопросы
Достаточно ли визуального осмотра после небольшой сварки?
Только если это прямо предусмотрено утверждённой технологией для данного вида работ и детали. Размер шва сам по себе не определяет последствия возможной несплошности.
Можно ли заменить ультразвук магнитопорошковым контролем?
Нет, это методы с разной областью применимости. Магнитный метод работает с ферромагнитным материалом и хорошо выявляет поверхностные и приповерхностные признаки, а ультразвук решает другой вопрос о внутренней зоне.
Что делать при сомнительной индикации?
Не стирать её из протокола и не делать вывод по фотографии. Нужно действовать по процедуре: проверить подготовку поверхности и настройки, при необходимости повторить контроль или привлечь ответственного специалиста для оценки.
Неразрушающий контроль ценен не количеством приборов, а ясностью поставленного вопроса. Когда метод выбран под материал, геометрию и риск, а результат документирован и связан с технологией ремонта, проверка помогает вернуть технику в работу обоснованно, а не на доверии к внешнему виду шва.
Комментарии