
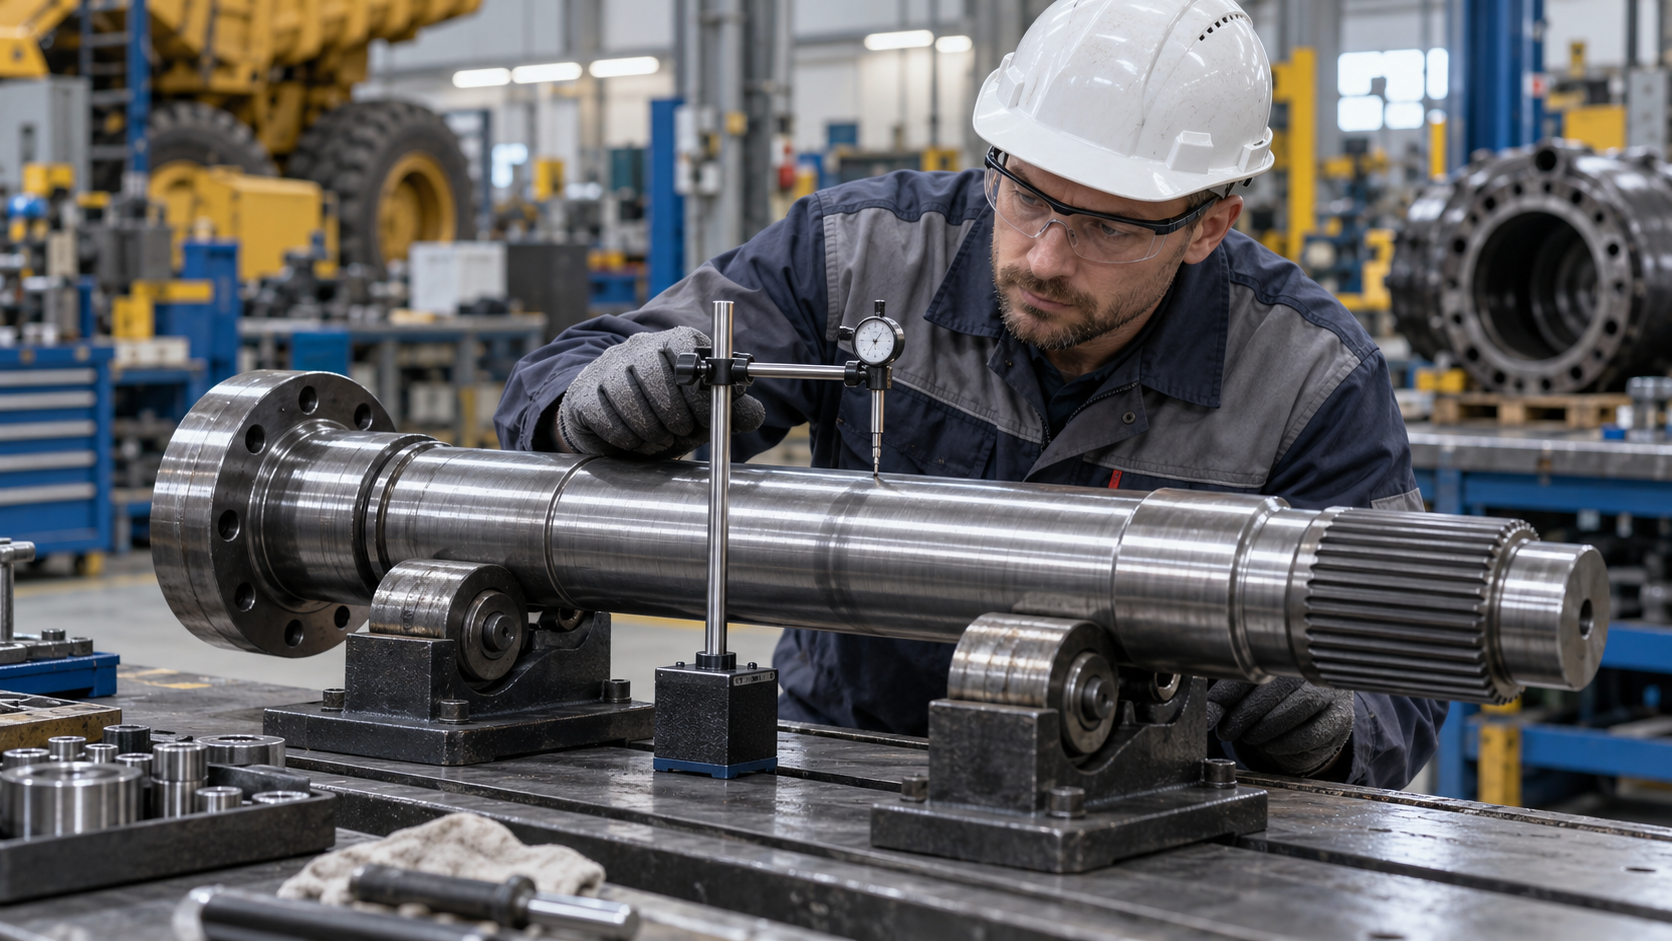
Измерение радиального биения вала после ремонта отвечает на конкретный вопрос: как ведёт себя выбранная поверхность относительно принятой базы при контролируемом повороте детали. Если вопрос не сформулирован, даже аккуратно снятая стрелка индикатора остаётся числом без решения. Для ремонта важны не только показания, но и то, где установлена деталь, по каким базам её ориентировали, какую поверхность проверяли и что команда сделает с результатом.
Материал описывает организацию измерительного контроля. Он не задаёт допуски для конкретного вала, способ правки или решение о годности: эти параметры берут из конструкторской, ремонтной и эксплуатационной документации на узел. При сомнении в базе, состоянии детали или безопасности работы вал не следует запускать во вращение и тем более передавать в сборку как подтверждённый.
Отделить биение от похожих задач
Радиальное биение не равно балансировке, соосности привода или измерению шероховатости. Балансировка относится к поведению вращающегося ротора и требует собственного набора исходных данных; выверка соосности сравнивает оси соединённых машин; биение показывает отклонение выбранной поверхности при повороте относительно базы. Эти проверки могут быть связаны в одном ремонте, но нельзя заменять одну другой.
До измерения полезно в маршрутной карте отметить, какую поверхность проверяют и почему: посадочную под подшипник, участок под уплотнение, фланцевую зону или другой элемент. Название «вал» слишком общее для протокола. Такой же принцип точной постановки задачи нужен при восстановлении втулки с выбором технологической базы.
Подготовить деталь и базирование
Перед установкой очищают контролируемые и базовые поверхности от того, что может исказить контакт: стружки, заусенца, защитного материала, рыхлых загрязнений. Очистка не должна превращаться в доработку геометрии без разрешённой операции. Одновременно осматривают поверхность: заметный дефект фиксируют отдельно, потому что среднее показание индикатора не объясняет его происхождение.
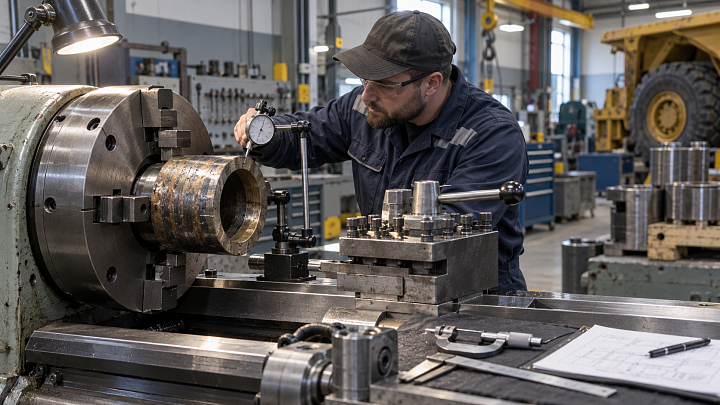
Вал устанавливают на приспособление, которое соответствует его массе, геометрии и выбранным базам. Опоры должны стоять устойчиво, без перекоса и риска самопроизвольного перемещения. База не выбирается только потому, что она удобнее: если деталь ориентирована не так, как предполагает рабочая документация, измерение может быть аккуратным, но неприменимым к сборке. При подготовке сложного узла логично сначала сохранить факты разборки и исходного состояния — как описано в статье о дефектации редуктора.
Настроить индикатор и выполнить проход
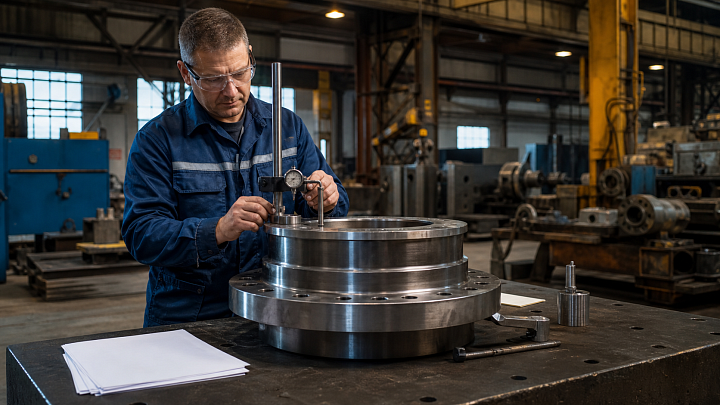
Стойку фиксируют так, чтобы наконечник индикатора работал по выбранной поверхности с устойчивым контактом, а само приспособление не перемещалось при повороте. До начала прохода проверяют, что ход прибора достаточен, стрелка не упирается в край диапазона и доступ к детали безопасен. Вращают вал вручную или разрешённым приспособлением, без рывков и без попытки ускорить работу силовым приводом.
Результат снимают по принятой процедуре: с понятной начальной точкой, направлением поворота и отметками положения. Если поверхность имеет локальный дефект, его не маскируют усреднением; его положение и характер записывают отдельно. Повторный проход полезен, когда первый результат вызывает вопрос: он помогает заметить неустойчивую установку или случайный контакт, но не заменяет анализ причины.
Записать условия, чтобы цифру можно было проверить
В запись входят идентификатор детали, контролируемая поверхность, принятые базы, тип установки, средство измерения, дата, исполнитель и фактический результат. Если используется чертёж или маршрутная карта, в ней указывают точку или участок измерения. Фраза «биение в норме» без исходных условий мало помогает следующему мастеру: она не позволяет воспроизвести контроль и понять, относится ли вывод к нужной поверхности.
Результат оценивают по требованиям именно к этой детали и операции. Не стоит переносить допуск с другого диаметра, соседнего вала или похожего оборудования. Если данных недостаточно, корректное действие — остановить решение и запросить документацию либо инженерное заключение. Это надёжнее, чем придать случайному числу видимость допуска.
Передать вывод в сборку без потери смысла
Передача в следующий этап включает не только результат, но и статус: годна ли деталь к предусмотренной операции, нужен ли повторный контроль, обнаружен ли локальный дефект, какая база использовалась. Если далее требуется балансировка или выверка, нельзя делать вывод за эти отдельные проверки. Материал о балансировке ротора после ремонта показывает, почему для неё нужен самостоятельный контур данных, а статья о выверке соосности валов — почему биение не является заменой контроля привода.
Не скрывать локальный дефект за общим результатом
На гладкой поверхности индикаторный ход может быть устойчивым, а на участке с риской, задиром или следом ремонта — заметно меняться. Такие места не следует вычёркивать из результата как «случайный выброс», если они находятся в функциональной зоне детали. В протоколе полезно отделить общий ход от локального наблюдения и приложить понятную привязку к положению на валу. Тогда инженер или мастер сможет оценить значение дефекта по документации, а не по воспоминанию исполнителя.
Тот же подход нужен, если повторная установка даёт другой результат. Сначала проверяют чистоту роликов, устойчивость стойки, опорные шейки и направление усилия наконечника. Пока причина расхождения не ясна, нельзя выбирать меньшую цифру как более удобную. Повторяемость установки — часть результата контроля.
Согласовать контроль с маршрутом ремонта
Измерение лучше планировать в момент, когда поверхность уже доступна, но ещё не скрыта последующей операцией или сборкой. В маршрутной карте заранее указывают, какой результат требуется следующей операции и какие документы должны быть переданы вместе с деталью. Такой порядок сокращает повторные разборки и не заставляет цех искать исходные условия после того, как вал уже установлен в узел.
Если ремонт изменил базовую поверхность или конструкцию детали, старый протокол не подтверждает новую конфигурацию автоматически. Нужен новый, явно маркированный контроль. Подход к прослеживаемой записи результатов раскрыт и в статье об измерительном контроле в ремонтном участке.
Короткий чек-лист
- определены поверхность, база и цель измерения;
- деталь безопасно установлена, а контактные зоны очищены без неразрешённой доработки;
- индикатор закреплён устойчиво и имеет рабочий ход;
- проход выполнен контролируемо, без вращения силовым приводом;
- в записи есть условия, результат и локальные особенности;
- вывод сопоставлен с документацией на конкретную деталь, а не с памятью о похожем узле.
Вопросы и ответы
Можно ли считать индикаторный замер заменой балансировки?
Нет. Он описывает геометрию поверхности относительно базы. Балансировка решает другую задачу и требует отдельного процесса контроля.
Что делать, если показание меняется при повторном проходе?
Сначала проверить установку, базы и контакт наконечника. Нельзя выбирать более удобный результат; расхождение само является данными для разбора.
Достаточно ли передать в сборку одно число?
Нет. Нужны условия измерения, участок и основание для вывода, иначе следующий этап не сможет оценить применимость результата.
Компетентный измерительный контроль в металлообработке ценен именно этой воспроизводимостью. Он не обещает исправность узла одним измерением, но не даёт потерять факты, на которых строится решение о сборке.
Комментарии