
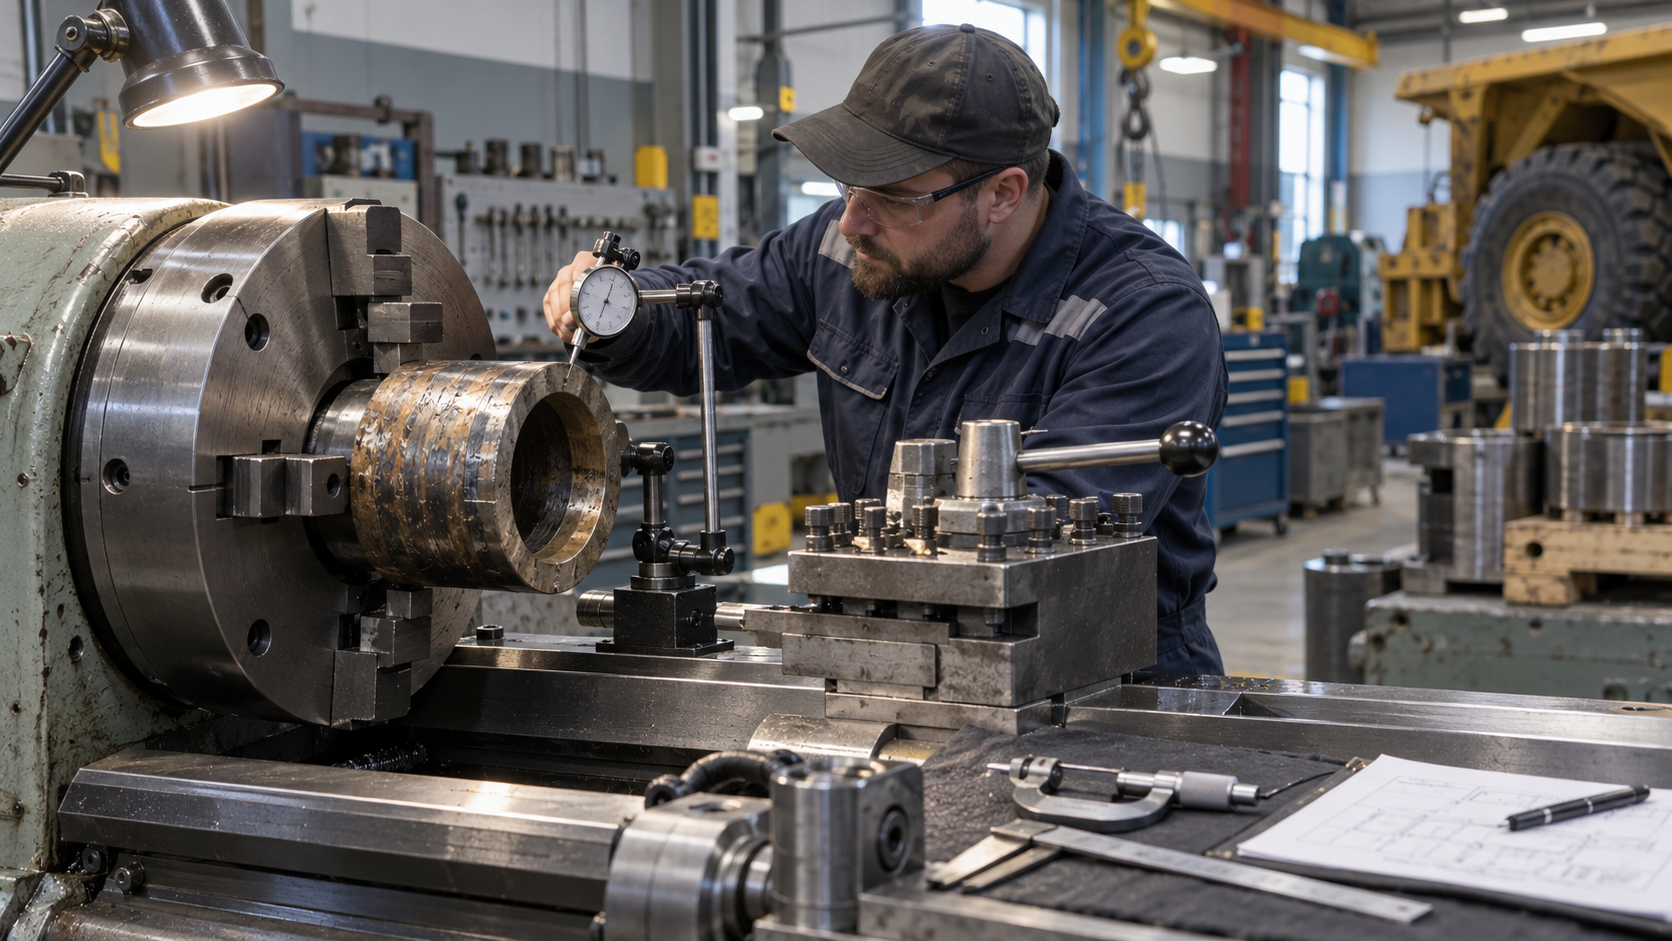
Восстановление втулки начинается не с первого прохода резца, а с ответа на более важный вопрос: какую геометрию необходимо вернуть и по какой базе будет подтверждён результат. Если мастерская берёт за основу случайную изношенную поверхность или измеряет деталь только в одной точке, формально аккуратная обработка может не решить задачу узла. Рабочая технология связывает дефектацию, установку, измерение и передачу результата в один маршрут.
Сначала определить функцию втулки, а не способ обработки
Втулка может центрировать сопряжённую деталь, воспринимать нагрузку, обеспечивать посадку или работать как заменяемый изнашиваемый элемент. От функции зависят требования к посадочным поверхностям, базам, материалу, способу восстановления и контролю. Нельзя выбирать расточку, наплавку или замену только по видимому размеру отверстия: сначала сверяют чертёж, паспорт узла, ремонтную документацию и допустимый объём работ.
На дефектации отдельно фиксируют идентификатор детали, место установки, характер износа, повреждения кромок, состояние сопрягаемых поверхностей и исходные измерения по утверждённой методике. Это продолжает логику маршрутной карты ремонтной детали: следующая операция должна видеть не только задание «восстановить», но и исходное состояние и границы решения.
Как выбрать базу и не потерять соосность
База для установки должна быть функционально связана с будущей работой детали. В одних случаях это наружная поверхность, в других — торец, посадочный пояс или специально предусмотренная технологическая база. Выбор фиксируют до обработки: после снятия материала трудно доказать, по чему была выставлена деталь и почему измерение отражает её положение в узле.
При установке проверяют очистку баз, надёжность зажима и отсутствие ситуации, когда измерительный индикатор показывает удобное место, но не функциональную поверхность. Биение и соосность контролируют в объёме, предусмотренном документацией. Если базовая поверхность повреждена или не позволяет выполнить измерение, это не повод «дотянуть на глаз», а причина остановить маршрут и получить инженерное решение.
Измерение — часть операции, а не финальная формальность
До обработки записывают измерительный инструмент, его статус и точки измерения. Во время работы сохраняют промежуточные результаты, если это необходимо для исключения съёма лишнего материала. После — измеряют не одну удобную точку, а схему, которая подтверждает форму и размер в требуемых сечениях. Точность, допуски и метод определяет документация изделия; в статье нельзя подменять их универсальными числами.
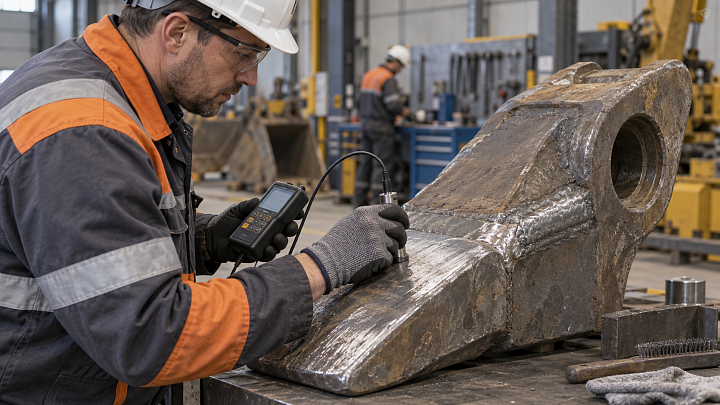
Подробно этот принцип разобран в материале об измерительном контроле в ремонтном участке. Результат пригоден для приёмки только тогда, когда понятны инструмент, база, точки и условия измерения. Запись «диаметр в норме» без этих данных не помогает ни сборке, ни последующей диагностике.
Почему нельзя смешивать втулку и весь подшипниковый узел
Корректно восстановленная втулка ещё не доказывает готовность всей сборки. На работу узла влияют сопряжённые вал или палец, посадки, смазка, уплотнения, крепёж, порядок монтажа и условия эксплуатации. Поэтому в протоколе честно разделяют результат обработки детали и результат сборочной проверки. Это особенно важно, когда втулка участвует в позиционировании вращающегося или нагруженного соединения.
Связь с материалом о выборе восстановления посадочного места подшипника полезна именно этим: геометрия ремонтируемой поверхности и решение по узлу взаимосвязаны, но не равны. Нельзя объявить монтаж безопасным, увидев только один хороший размер на отдельной детали.
Безопасная подготовка токарной операции
До запуска проверяют наряд, исправность станка и оснастки, ограждения, порядок обращения со стружкой, освещение рабочей зоны и соответствие применяемого инструмента операции. NIOSH в руководствах по токарным работам рекомендует строить безопасность не на одном плакате, а на обследовании конкретной работы, проверочных вопросах, локальных процедурах и регулярной проверке их выполнения. Для ремонтной мастерской это означает: способ закрепления и измерения рассматривают вместе с рисками, а не после выбора резца.
Измерение проводят только в безопасном состоянии станка и в последовательности, разрешённой инструкцией. Свободная одежда, перчатки у вращающегося патрона, попытка убрать стружку рукой или проверять размер на ходу недопустимы. Точная локальная процедура важнее общего совета: она учитывает модель станка, приспособление и организацию работ.
Передача детали в сборку
Вместе с деталью передают маршрутную карту: исходное замечание, выполненный способ восстановления, применённые материалы при необходимости, базы, схему контроля, фактические результаты, ограничения и статус допуска. Если требуется окончательное решение конструктора или службы надёжности, его не подменяют подписью оператора. Такая запись позволяет сборочной команде понять, что именно подтверждено, а что ещё нужно проверить.
Если восстановление включало нагрев, наплавку или иной процесс, способный изменить свойства, контроль планируют отдельно. Например, карта твёрдости и результат токарной обработки отвечают на разные вопросы; их нельзя взаимозаменять. Смежный материал о карте измерений твёрдости ремонтной детали помогает провести эту границу.
Что делать при расхождении измерений
Расхождение не исправляют выбором «самого удобного» значения. Сначала проверяют чистоту баз, положение детали, применённый инструмент, точки измерения и соблюдение условий процедуры. Затем повторяют только разрешённую контрольную операцию либо передают вопрос ответственному инженеру. В журнале оставляют оба результата и причину принятого решения: это важнее, чем создать впечатление идеальной, но необъяснимой последовательности чисел.
Контрольный список перед выпуском
- функция втулки и допустимый способ ремонта подтверждены документацией;
- исходное состояние и выбранные базы записаны до обработки;
- установка и закрепление проверены по безопасной процедуре;
- схема измерений подтверждает форму, а не единичную точку;
- результат обработки отделён от решения о готовности всего узла;
- в сборку передан проверяемый маршрут с ограничениями.
Вопросы и ответы
Можно ли расточить втулку, ориентируясь на наиболее удобную поверхность?
Только если она определена как технологическая база документацией. Удобная, но нефункциональная поверхность может дать правильное число и неправильное положение детали в узле.
Достаточно ли измерить диаметр в одном месте?
Нет, если требования подразумевают проверку формы и положения. Число точек и метод задаёт чертёж или утверждённая инструкция.
Кто решает, что деталь можно монтировать?
Это устанавливает маршрут: исполнитель подтверждает свою операцию, а решение о монтаже принимается уполномоченным лицом с учётом всей сборки и требований документации.
Главный вывод
Качественное восстановление втулки измеряется не гладкостью поверхности, а воспроизводимой связью между функцией детали, выбранной базой, контролем и передачей результата. Такая последовательность защищает ремонт от случайного «подгона» и делает решение по узлу проверяемым.
Комментарии