
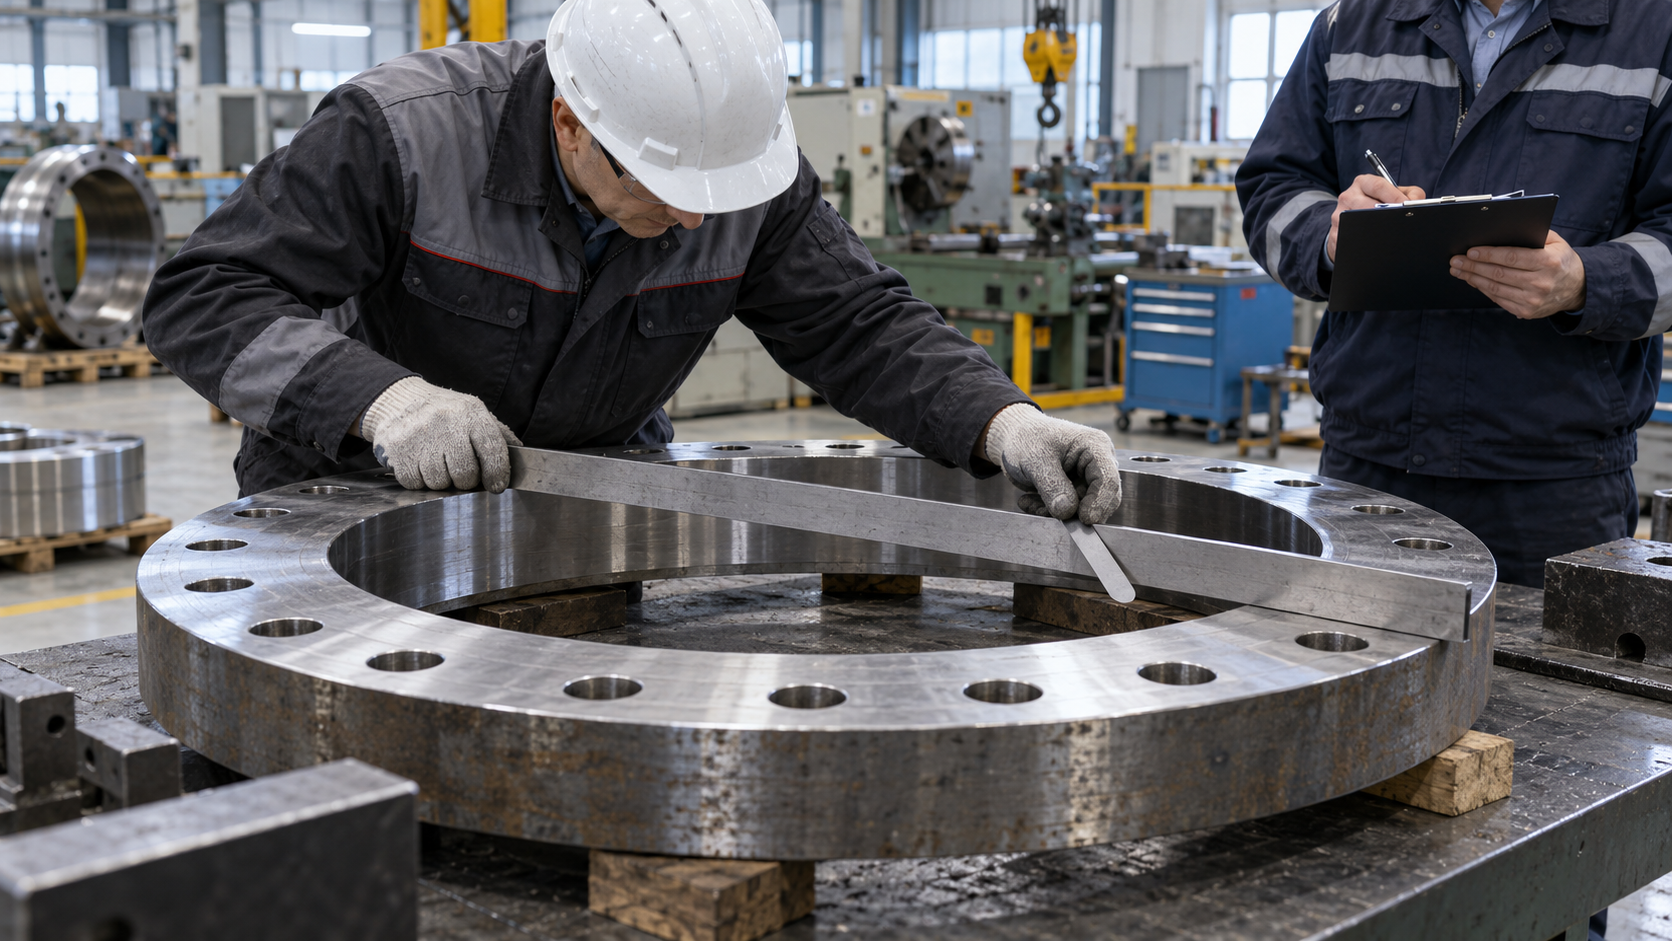
Привалочная поверхность часто выглядит готовой сразу после обработки: след резца ровный, кромка чистая, деталь уже ждёт сборки. Но внешнее впечатление не отвечает на главный вопрос — соответствует ли поверхность назначенной базе и можно ли передавать её в соединение без переноса дефекта на уплотнение, корпус или соседний узел. Контроль плоскостности нужен именно для этого перехода от обработки к проверяемой сборке.
Значения допуска, схема точек и применяемый прибор задаются конструкторской и ремонтной документацией. Универсальной «нормы для всех фланцев» не существует: размер, жёсткость, назначение узла и тип соединения различаются. Ниже — рабочая логика организации измерений, а не замена технических требований на конкретную деталь.
Понять, какую поверхность и относительно чего проверяют
Перед измерением уточняют обозначение поверхности, её функцию, базу и критерий в документации. Плоскостность не равна шероховатости и не доказывается одним значением высоты в случайной точке. Результат имеет смысл только тогда, когда понятно, на каком контуре и каким способом он получен. Если в заказе это не определено, правильный следующий шаг — запросить уточнение, а не выбирать схему по привычке.
Полезно отделить контроль самой поверхности от контроля взаимного положения поверхностей. Деталь может иметь приемлемую плоскостность, но не соответствовать требованию по параллельности или перпендикулярности к другой базе. Такая граница защищает от ложного вывода «всё измерено». Общие принципы подготовки результата описаны в статье о измерительном контроле в ремонтном участке.
Подготовить деталь, базирование и инструмент
Измерение начинают после очистки поверхности от стружки, заусенцев, консерванта и случайных частиц. Нельзя «улучшать» результат нажимом на линейку или подкладыванием материала под деталь. Опору и положение выбирают так, чтобы собственный вес не создавал новый прогиб и чтобы условия можно было повторить при спорной проверке.
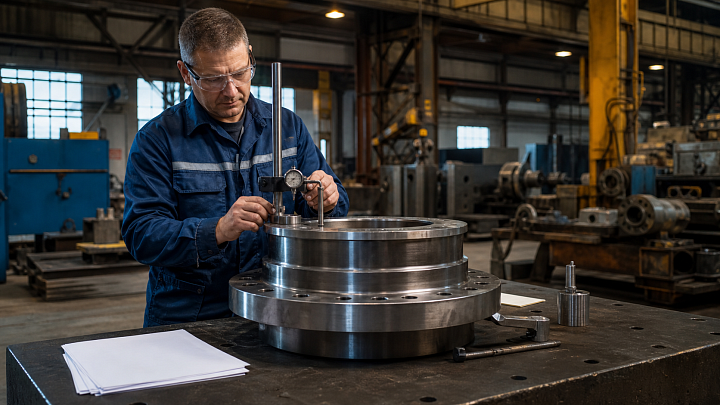
Инструмент подбирают под назначенную методику и диапазон. Перед работой удостоверяются, что он пригоден к применению, а измерительная схема доступна для фактической геометрии. Если поверхность велика или форма сложная, один проход по диаметру не характеризует её целиком. План точек должен покрывать зоны, в которых можно ожидать локальное отклонение, и быть понятным тому, кто будет повторять проверку.
Записывать карту, а не отдельную цифру
В протоколе фиксируют идентификатор детали, версию задания, дату, исполнителя, применённый способ, базу и результаты по предусмотренным точкам. Карта измерений показывает не только максимальное отклонение, но и его положение. Это важно для решения: локальная особенность у отверстия и систематический перекос поверхности требуют разного разбора, даже если итоговая цифра выглядит похожей.
Не следует пересчитывать или округлять результаты так, чтобы они «лучше смотрелись» в записи. Если измерение оказалось на границе критерия, возвращаются к условиям базирования, чистоте и методике, затем действуют по документации. Исходный результат и причина повторной проверки сохраняются. Такой подход делает протокол полезным для цеха, ОТК и следующего ремонта.
Не смешивать плоскостность с состоянием кромки и материала
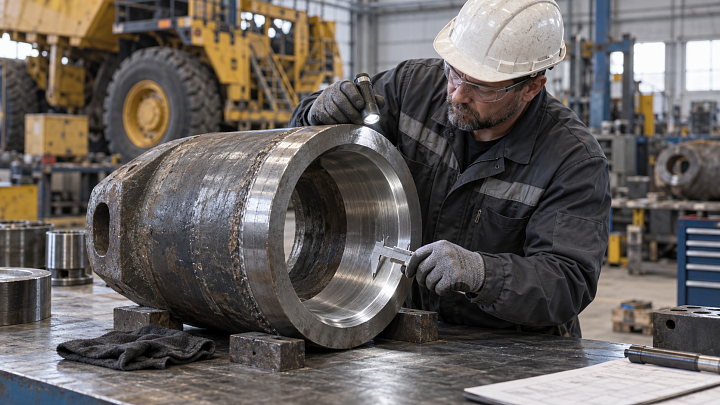
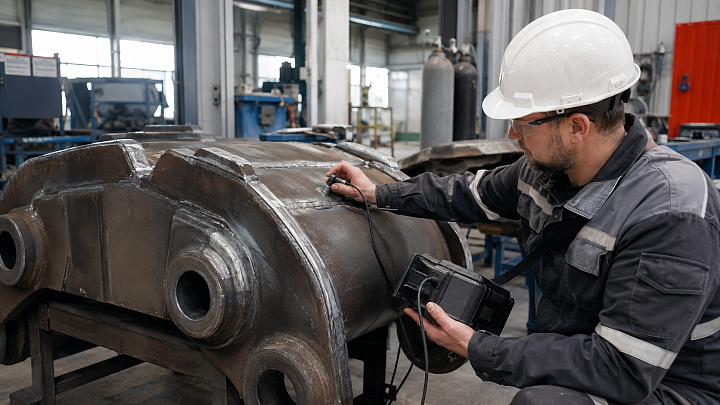
Геометрически ровная поверхность может иметь вопрос к зоне сварочного ремонта, покрытию или кромке. Каждый из этих вопросов закрывается своим методом. Если рядом была сварка, требуется установленная программа контроля, а не перенос выводов от линейки на весь шов. Для таких случаев применяют отдельный подход к ультразвуковому контролю сварной ремонтной детали.
Шероховатость также оценивают отдельно: она влияет на заданную функцию сопряжения, но не заменяет контроль формы. Перед окончательной обработкой важно не скрыть исходный дефект и не потерять связь между операцией и проверкой. Подробнее это разделение разобрано в материале о контроле поверхности после сварочного ремонта.
Передать результат на сборку с ограничениями
Сборщик должен получить не только отметку «годно», но и понятную идентификацию детали, результат проверки и сведения о допущенных ограничениях. Если предусмотрены повторное измерение, доработка или специальный порядок сборки, это оформляют до передачи. Иначе информация остаётся в разговоре между участками и теряется при смене людей.
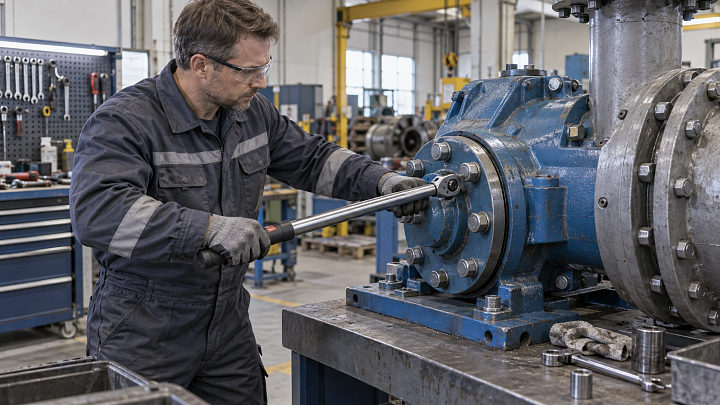
После сборки могут быть нужны собственные проверки соединения: например, контролируемая затяжка или выверка привода. Они не отменяют входной контроль поверхности. Последовательность особенно важна для узлов, где геометрия сопряжения влияет на дальнейшую выверку соосности валов и ресурс оборудования.
Рабочая последовательность
- Сверить деталь, поверхность, базу и критерий с действующей документацией.
- Подготовить чистую деталь и устойчивое базирование без искусственного выравнивания.
- Выбрать предусмотренный метод и воспроизводимую карту измерений.
- Записать результаты, включая расположение отклонений и условия проверки.
- Передать деталь на сборку только с понятным статусом и закрытыми ограничениями.
Вопросы и ответы
Достаточно ли приложить линейку в одном месте?
Только если это прямо предусмотрено методикой для конкретной поверхности. Для большинства крупных сопряжений один участок не характеризует всё поле контроля.
Можно ли устранить небольшую неровность перед сборкой без записи?
Нет. Любая доработка меняет фактическое состояние детали и должна быть прослеживаемой: что сделано, по какой документации и чем подтверждён результат.
Кто принимает окончательное решение при пограничном результате?
Не измеритель в одиночку. Решение принимают в рамках полномочий, заданных документацией и системой качества, с сохранением исходных данных и основания решения.
Вывод. Контроль плоскостности — это не поиск одной красивой цифры, а воспроизводимая связь между требованием, поверхностью, измерением и сборкой. Когда эта связь сохранена, ремонтная деталь поступает в узел с доказанным статусом, а не с предположением о готовности.
Комментарии