
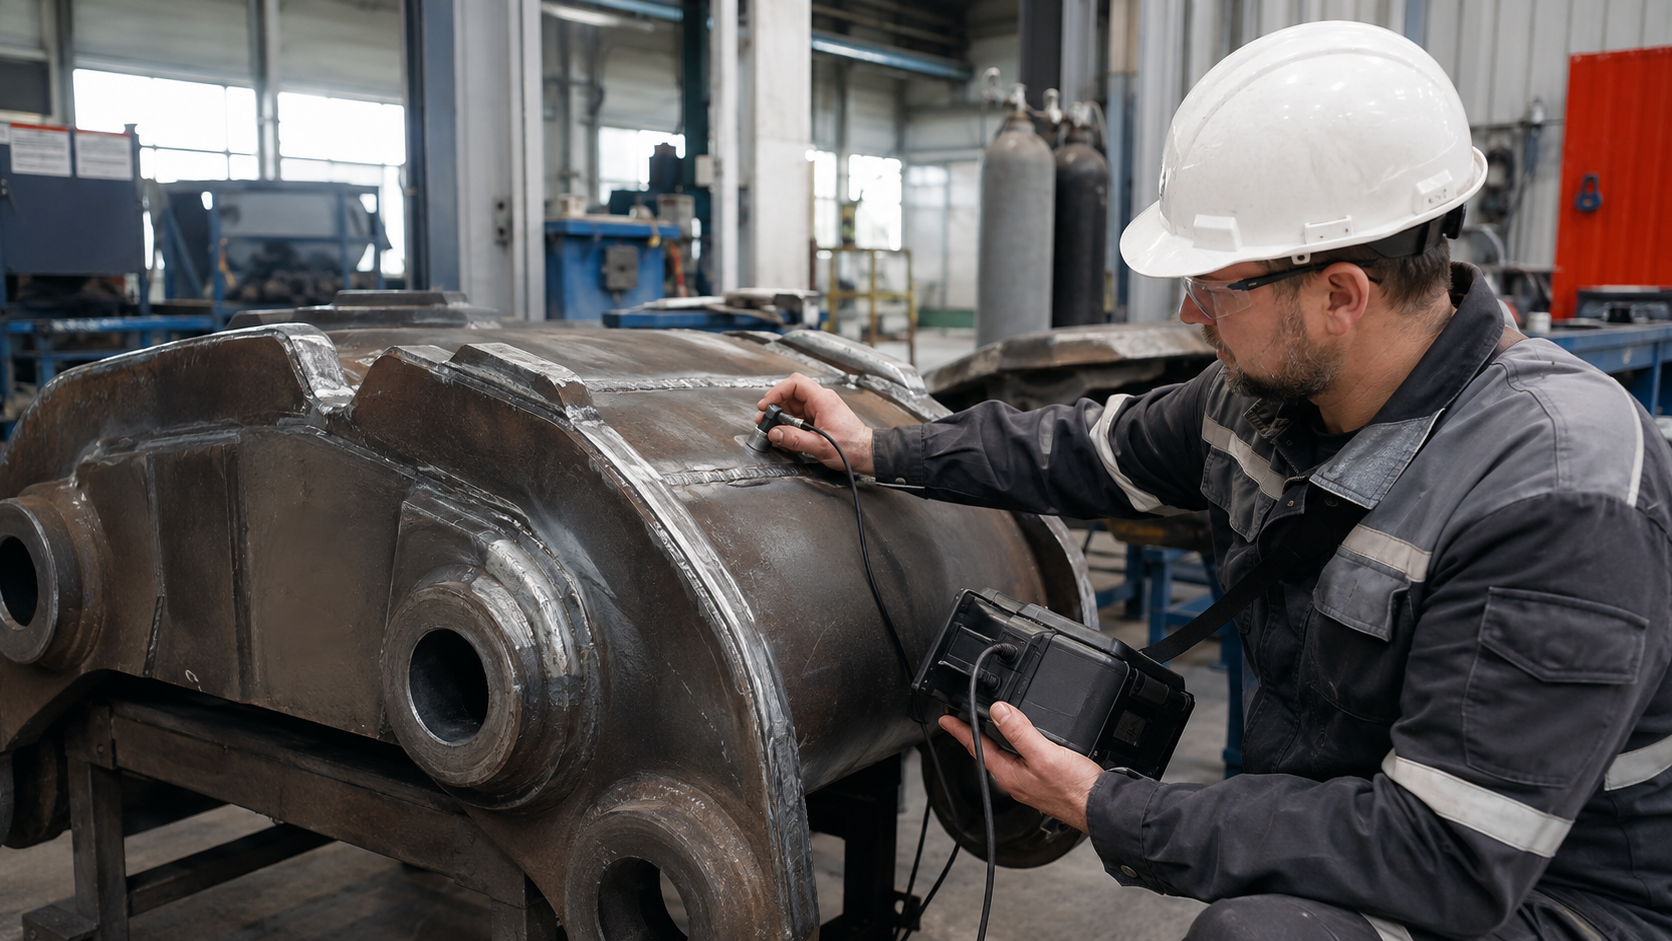
Ультразвуковой контроль сварной ремонтной детали — не отдельная отметка после сварки. Его результат имеет смысл, когда понятно, какую деталь и зону проверяют, какая процедура применима, какие требования действуют для этого узла и кто принимает решение. Без такого контекста даже аккуратно сохранённая запись прибора остаётся набором сигналов, который трудно использовать при приёмке и следующем ремонте.
Метод контроля, квалификация персонала, доступ, подготовка поверхности, объём проверки и критерии приемки определяют конструкторская документация, утверждённая технология ремонта и требования предприятия. Здесь не приводятся режимы настройки или пороги браковки. Задача статьи — описать организацию проверочного контура, в котором результат не отделяется от объекта и решения.
Начать с задачи ремонта, а не с прибора
До назначения контроля фиксируют идентификатор детали, ремонтируемый участок, материал и геометрию в объёме, необходимом для применимой процедуры. Важно знать, что именно должна подтвердить проверка: состояние конкретного сварного соединения, зоны термического влияния или доступного объёма детали. Нельзя переносить схему контроля с похожего узла, если отличаются толщина, форма, доступ или проектные требования.
Входная информация начинается ещё до сварки. Прослеживаемость материалов, документации и принятых технологий рассмотрена в статье о входном контроле сварочных материалов. Когда эта цепочка разорвана, положительный результат последующей проверки не отвечает на все вопросы о ремонте.
Определить проверяемую зону и границы записи
В рабочем задании обозначают положение шва или участка на детали, доступные поверхности, границы зоны контроля, применимую документацию и состояние детали перед проверкой. Полезно прикладывать схему или фотографию с однозначной привязкой, но они не заменяют текстовую идентификацию. Если часть зоны недоступна или условия не соответствуют процедуре, это фиксируют как ограничение, а не маскируют общей фразой «контроль выполнен».
Такой подход защищает от ложной полноты. Запись должна позволить другому специалисту понять, что именно обследовано, а что осталось за границей результата. В ремонтном участке аналогично организуют и измерительный контроль: число без объекта, средства измерения и точки не становится доказательством годности.
Разделить факт наблюдения и решение о годности
Исполнитель контроля документирует результаты в форме, предусмотренной процедурой: объект, применённый метод, область проверки, условия, выявленные признаки и ограничения. Решение о соответствии принимается по заданным критериям и в пределах полномочий, а не по интуитивной оценке изображения или единичного сигнала. Если результат требует дополнительного разбора, это отражают открыто с назначением следующего действия.
Особенно рискованно превращать любой признак в готовый диагноз. Его значение зависит от геометрии, направления, доступа, материала и применимой документации. Верно и обратное: отсутствие записанного признака нельзя трактовать как гарантию состояния за пределами обследованной зоны.
Связать контроль с технологией ремонта
Проверка не отменяет требований к сварочной технологии, подготовке, последовательности работ и, если это задано ремонтом, последующей обработке. Например, материал о термической обработке ремонтной детали показывает, почему контроль и допуск нельзя рассматривать отдельно от технологической цепочки. История должна содержать не только итоговую отметку, но и связь с тем этапом ремонта, после которого она получена.
Если результат ведёт к доработке, повторную проверку привязывают к новому состоянию детали. Нельзя прикладывать старый протокол к изменённому участку как подтверждение итоговой годности. Так сохраняется честная хронология: что было проверено, какое решение принято, что затем менялось и что контролировали снова.
Передать результат в приёмку и дальнейшую эксплуатацию
В приёмочный пакет включают только то, что помогает установить состояние детали: идентификатор, задачу контроля, применимую процедуру, результат, ограничения, дату и ответственных. Для критичного узла полезна ссылка на ремонтную документацию и последующие условия наблюдения, если они предусмотрены. Это превращает контроль из разовой формальности в часть истории актива.
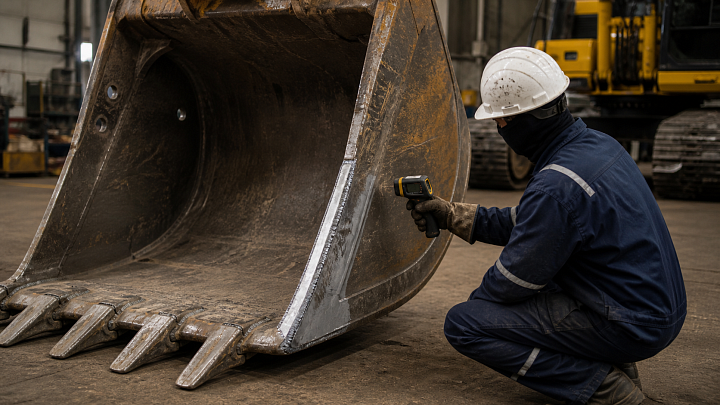
При ремонте ковша экскаватора особенно хорошо видно, почему решение нельзя отрывать от назначения детали: прочитайте материал о сварочном ремонте ковша. Для выполнения работ могут быть востребованы профильные сварочные работы и металлообработка, однако услуга не заменяет проверку конкретного результата по документации предприятия.
Практическая последовательность
- Определить деталь, назначение ремонта и применимые требования.
- Зафиксировать участок, границы контроля, доступ и ограничения.
- Убедиться, что условия и процедура соответствуют конкретному объекту.
- Сохранить наблюдения и фактический объём проверки без обобщений.
- Принять решение по установленным критериям и полномочиям.
- Связать протокол с ремонтом, приёмкой и, при необходимости, повторным контролем.
Вопросы и ответы
Можно ли использовать протокол контроля для похожей детали?
Нет. Он подтверждает только указанный объект, зону и условия, которые в нём зафиксированы.
Достаточно ли результата УЗК для приёмки ремонта?
Нет. Он входит в комплект доказательств вместе с технологией ремонта, измерениями и другими предусмотренными проверками.
Что делать с недоступной частью зоны?
Зафиксировать ограничение и передать его для решения по утверждённому порядку; нельзя выдавать неполный объём за полный.
Вывод. Надёжный ультразвуковой контроль начинается не у прибора, а с идентификации объекта и задачи. Ясные границы, применимая процедура и сохраняемая связь с ремонтом делают его результат пригодным для приёмки.
Комментарии