
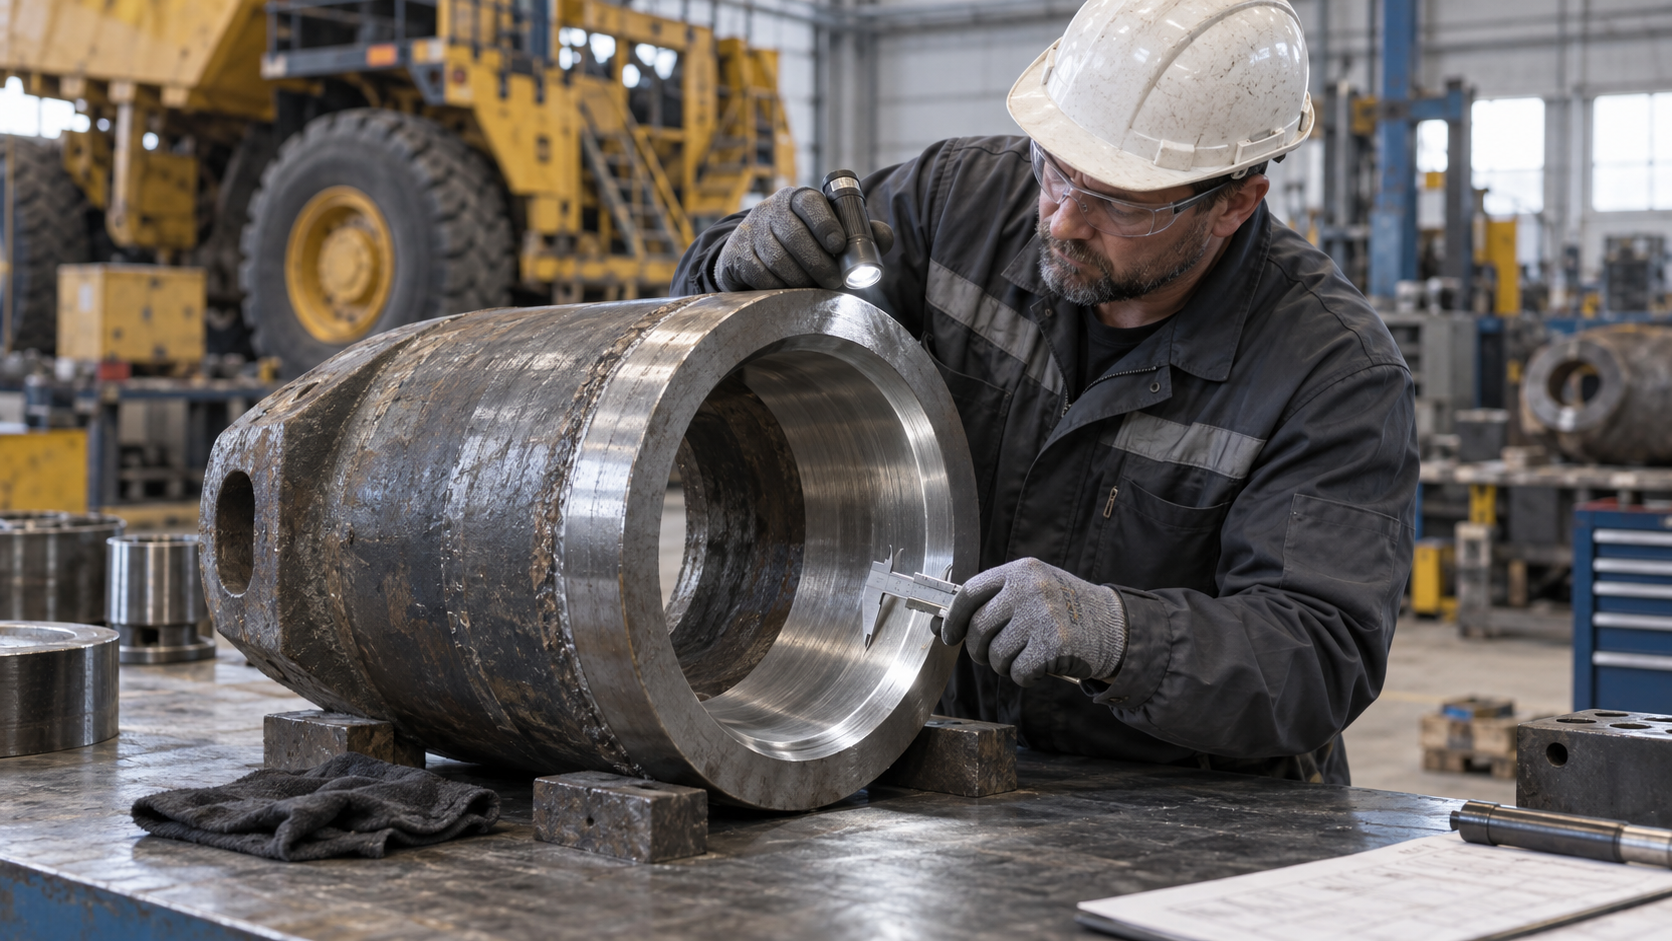
После сварочного восстановления деталь может выглядеть убедительно и всё же не быть готовой к следующей операции. Причина обычно не в отсутствии прибора, а в разрыве между дефектацией, технологией ремонта и приёмкой. Если в начале не определено, какую исходную проблему устраняют и какие поверхности станут рабочими, контроль превращается в набор несвязанных отметок.
Сначала — назначение поверхности и исходный дефект
До наплавки или заварки важно сохранить исходные данные: где находился дефект, как он проявлялся, какие зоны были разделаны, какая поверхность будет обрабатываться и с чем она сопрягается после сборки. Фраза «трещины нет» недостаточна, если не указано, какую именно зону осматривали и чем подтверждён результат. Для посадочных и направляющих поверхностей заранее определяют, какие размеры, форма, шероховатость и отсутствие поверхностных нарушений существенны для дальнейшей работы.
Такой порядок не заменяет технологическую документацию и квалификацию исполнителя. Режимы сварки, подогрев, расходные материалы, объём контроля и критерии приемки назначают по документации конкретного ремонта и требованиям предприятия. В этой статье фокус — не на выборе режима наплавки, а на том, как сохранить смысл контроля между операциями и не принять деталь только по внешнему впечатлению.
Логика последовательности: от видимого к подтверждаемому
Первым обычно проводят организованный визуальный осмотр очищенной поверхности. Он нужен не для формальной галочки, а чтобы увидеть непровары, подрезы, наплывы, брызги, поры, участки с неодинаковой обработкой и переходы к основному металлу. Осмотр выполняют при достаточном освещении и с доступом, который позволяет смотреть на поверхность под разными углами. Если поверхность ещё будет обрабатываться, результат фиксируют как промежуточный: грубый дефект, закрытый последующим проходом, нельзя считать устранённым без подтверждения после обработки.
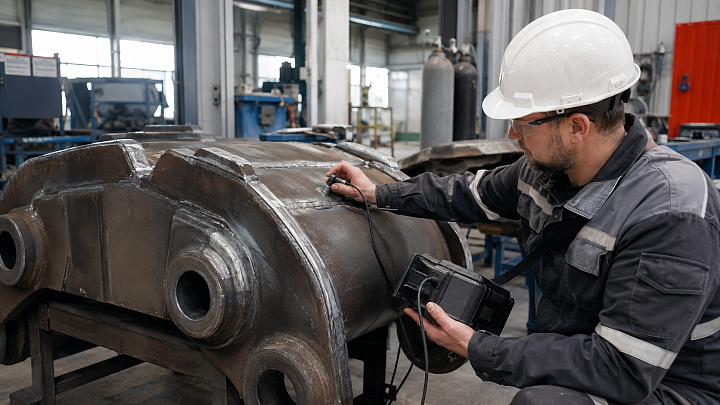
Далее выбирают метод или сочетание методов, отвечающих на конкретный риск. Один способ не делает другой автоматически лишним. Например, ультразвуковой контроль применим не ко всем геометриям и не отвечает вместо измерений за размер и форму рабочей поверхности. В материале о подготовке ультразвуковой проверки сварной детали разобрана важность исходных данных и доступности зоны. Решение о методе принимает компетентный специалист по применимой процедуре, а не автор сменной записи.
Почему окончательная обработка — отдельная контрольная точка
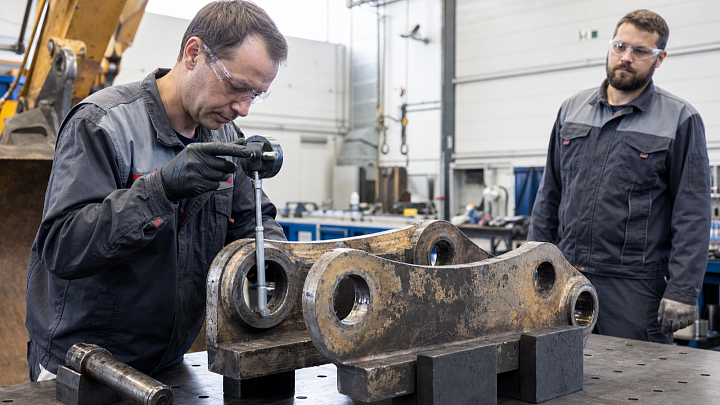
После мехобработки меняется и поверхность, и возможность её оценить. Поэтому до окончательной сборки возвращаются к требованиям, ради которых ремонт начинался: проверяют геометрию, расположение баз, чистоту поверхности и отсутствие заметных повреждений, возникших при обработке или перемещении. Если деталь образует посадку, полезно не ограничиваться одним диаметром: способ измерения, выбранная база и доступность сечения влияют на то, можно ли сравнить результат с требованием.
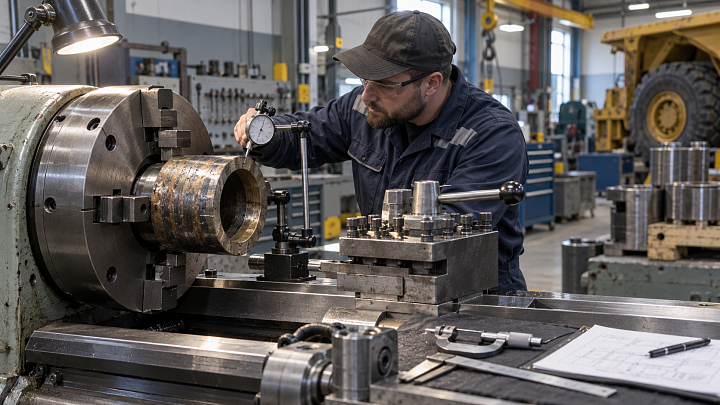
Практику выбора базы хорошо иллюстрирует материал о восстановлении втулки на токарном станке. Для посадочных мест связанным продолжением будет статья о контроле их геометрии. Эти темы близки, но не заменяют контроль сварочного перехода: одна и та же деталь может соответствовать размеру и всё ещё требовать отдельной оценки зоны ремонта.
Как оформлять результат без ложной точности
В записи должны быть идентификатор детали, участок, состояние поверхности на момент контроля, применённый метод, фактически доступная зона, результат и решение о следующем шаге. Числовые результаты приводят только вместе с единицами, инструментом и местом измерения. Если оценка была визуальной, её так и называют; не следует превращать субъективное «выглядит ровно» в несуществующий допуск. Фотография полезна для локализации, но не заменяет описание и не подтверждает внутреннее состояние.
Связь с дефектацией и сборкой
Контроль ценен, если по нему можно проследить путь от первоначального дефекта до допуска в сборку. Для этого исходная дефектация, маршрут ремонта и финальная запись должны использовать один идентификатор детали и согласованное наименование зоны. При выборе способа восстановления посадочного места важно также зафиксировать, почему выбран именно этот путь: соответствующий подход описан в статье о выборе восстановления до монтажа узла.
Если ремонт выполняется в рамках крупного обслуживания машины, результаты контроля не должны исчезать в отдельной папке цеха. Информация о завершённом капитальном ремонте экскаватора показывает масштаб таких работ: для эксплуатации важна не только готовность агрегата, но и понятная история принятых решений по его деталям.
Передача детали между участками
В переходе между сваркой, мехобработкой, контролем и сборкой чаще всего теряется не сама деталь, а её контекст. Вместе с ней должны пройти номер заказа или маршрут, обозначение рабочей зоны, сведения о выполненных операциях и открытые ограничения. Если участок контроля видит только готовую поверхность, но не знает, где был исходный дефект и что уже менялось, он может проверить не ту зону или применить метод вне его назначенной области.
Передача не должна быть длинным пересказом. Достаточно короткой структурированной записи с ссылкой на исходную дефектацию и конкретным вопросом к следующей операции: обработать припуск, подтвердить геометрию, проверить заданную зону или вернуть на доработку. Такой формат уменьшает вероятность того, что положительный промежуточный результат ошибочно станет финальным допуском в сборку.
Перед финальной подписью полезно сверить, закрыты ли все назначенные контрольные точки, а не только последняя операция. Если часть зоны была недоступна или метод не применялся по объективной причине, это фиксируют как ограничение, а не скрывают общей формулой «годно». Прозрачная запись даёт следующему специалисту возможность принять корректное решение и при необходимости назначить дополнительную проверку.
Частые ошибки
- Начинать контроль после того, как поверхность уже обработана и исходный дефект невозможно сопоставить с ремонтом.
- Выбирать метод по привычке, не формулируя, какой признак требуется обнаружить или исключить.
- Подменять контроль геометрии оценкой сварного шва — и наоборот.
- Фиксировать «годно» без зоны, метода, даты и решения о следующей операции.
- Передавать деталь в сборку без проверки, что после последней обработки сохранились требуемые базы и поверхность.
FAQ
Достаточно ли визуального осмотра после наплавки?
Он необходим, но достаточность определяется назначением детали, зоной ремонта и утверждённой технологией. Визуальный осмотр не заменяет специальные методы или измерения, когда они предусмотрены.
Когда проверять размер: до или после контроля сварной зоны?
Обычно контрольные точки планируют до начала работ. Промежуточная проверка позволяет не обрабатывать деталь с очевидным дефектом, а окончательная подтверждает состояние поверхности и геометрии после всех операций.
Можно ли использовать один протокол для разных деталей?
Шаблон записи возможен, но зоны, требования, методы и критерии должны относиться к конкретной детали и ремонту.
Качественная приёмка ремонтной поверхности — это последовательность, в которой каждый результат отвечает на свой вопрос. Она не обещает универсального допуска, зато сохраняет данные, нужные для безопасного решения о дальнейшей обработке и сборке.
Комментарии