
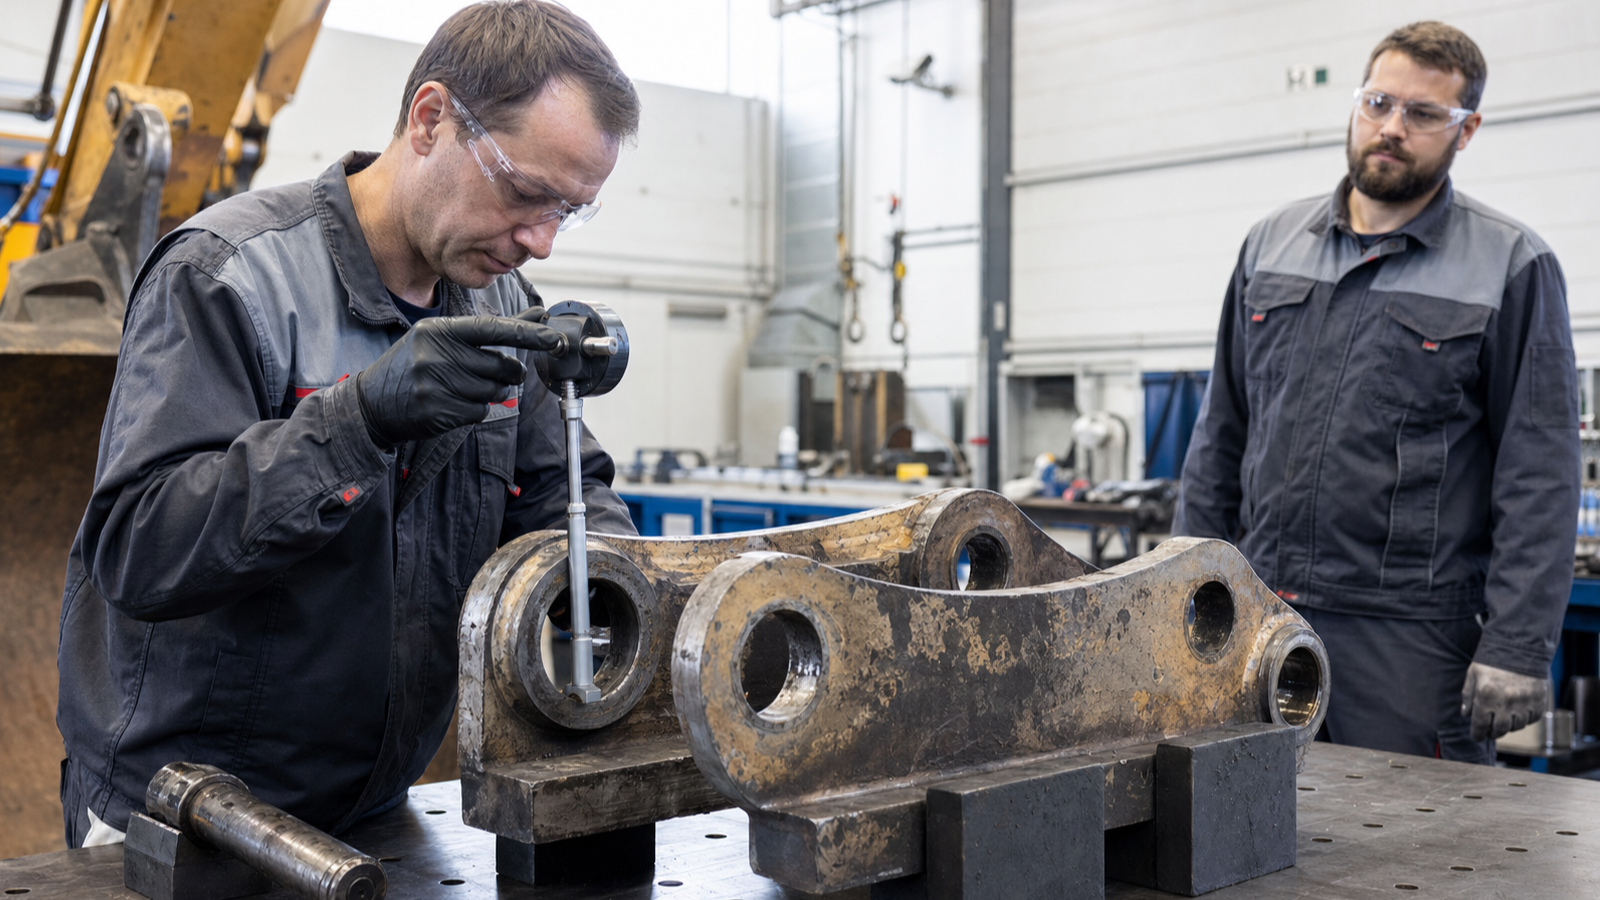
Ремонт посадочного места начинается не с наплавки, расточки или заказа втулки, а с измерения. Если мастерская не договорилась, от какой поверхности отсчитывать размер и какое состояние детали считать исходным, даже аккуратно выполненная операция может не вернуть сборке требуемую геометрию. Результат проявится позже — ускоренным износом пальца, перекосом, трудной сборкой или повторным ремонтом.
Ниже — рабочая схема контроля геометрии отверстий и посадочных мест узлов горной техники. Она не заменяет чертёж изготовителя, допуски ремонтной документации и аттестованную методику измерений, но помогает построить понятную последовательность до, во время и после ремонта.
Определить ремонтное решение до выбора инструмента
Сначала формулируют, что нужно подтвердить: размер отверстия, овальность, конусность, соосность пары отверстий, положение оси относительно базы, состояние торцевых поверхностей или сочетание этих признаков. Слова «разбило палец» для измерительной программы недостаточно. Нужно знать, какая деталь будет установлена, какой размер и посадка предусмотрены для сборки, допускается ли ремонтный размер и где находится функциональная база узла.
Для шарнирного соединения ковша или стрелы важен не только диаметр одного отверстия. Пара проушин, втулка, палец и дистанционные элементы работают совместно, поэтому локально «правильный» размер может не решить проблему перекоса. История ремонта и эксплуатации помогает сузить поиск: аналогичные принципы прослеживаемости полезны и в материале о цифровом паспорте техники.
Очистить и осмотреть деталь до снятия размеров
Грязь, старая смазка, заусенец, наплыв металла и повреждённая кромка способны исказить измерение сильнее, чем ожидаемый износ. До работы поверхность очищают так, чтобы не удалить признаки дефекта, затем фиксируют фотографии, положение детали и видимые трещины, задиры, коррозию, смятие, следы проворота втулки или предыдущего ремонта. Это позволяет отличить геометрический дефект от поверхностного загрязнения и не потерять доказательства для решения о технологии.
При признаках трещин или сомнительной зоны измерения не заменяют контроль целостности. Методы неразрушающего контроля после ремонта описаны в статье о выборе метода проверки сварочного ремонта. До восстановления они также могут быть нужны, если дефект определяет, допустим ли ремонт детали вообще.
Выбрать базы и составить карту измерений
База — это не произвольная удобная грань. Её выбирают по функции детали и конструкторской документации: например, по неповреждённой поверхности, оси сопряжённого отверстия или плоскости прилегания. В листе измерений указывают, от какой базы снят каждый размер, каким средством измеряли, в каких сечениях и направлениях выполняли замеры. Для отверстия недостаточно одной точки: износ часто локализуется по нагрузочному направлению.
Карта обычно включает несколько сечений по длине и несколько угловых положений. Это позволяет увидеть отдельно увеличение размера, овальность и конусность. Для пары проушин добавляют проверку расстояния, параллельности и соосности по предусмотренной методике. Если часть геометрии недоступна из-за сборки, в карте честно отмечают ограничение, а не заполняют поле предположением.
Обеспечить пригодность средства измерения
Нутромер, микрометр, индикаторное приспособление, калибр или координатное измерение выбирают по размеру, требуемой точности и доступу к детали. Перед серией проверяют идентификацию средства, состояние измерительных поверхностей, нулевую установку и действительность калибровки или поверки в рамках системы предприятия. Применение точного на вид инструмента без подтверждённой пригодности не делает результат доказательным.
Не менее важна повторяемость: если разные исполнители получают существенно разные значения на одной точке, сначала разбираются с базированием, техникой измерения и состоянием поверхности. Повторный замер другим специалистом не является недоверием к мастеру — это способ заметить системную ошибку до механической обработки. В журнале стоит хранить исходные показания, а не только итоговую фразу «в допуске».
Разделить дефект и технологию восстановления
Измерение описывает фактическое состояние; технология восстановления выбирается отдельно. В зависимости от допуска изготовителя и решения инженера это может быть замена втулки, расточка под ремонтный размер, наплавка с последующей обработкой, замена проушины или вывод детали из эксплуатации. Нельзя выбирать наплавку только потому, что она доступна в мастерской: термическое влияние, материал детали, трещины, геометрия и последующая обработка должны быть рассмотрены до начала работ.
Если выбрана восстановительная наплавка, контроль геометрии становится частью технологической цепочки, а не финальным формальным этапом. Практические критерии выбора и проверки процесса разобраны в статье о восстановительной наплавке деталей горной техники. Для критичной детали итоговое решение должно содержать не только размер после обработки, но и сведения о применённой технологии и дополнительных проверках.
Проверить сборку, а не только отдельную деталь
Посадочное место может пройти размерный контроль на верстаке и всё же создать проблему при сборке. После установки втулки и пальца проверяют соответствие деталей, свободное перемещение в предусмотренном диапазоне, отсутствие недопустимого перекоса, состояние уплотнений и возможность штатной подачи смазки. Нельзя оценивать люфт «на глаз», если документация требует измерения; точно так же нельзя объявлять сборку удачной, пока не устранена причина предыдущего ускоренного износа.
Для мастерской полезна связка с производственным контуром ремонта. Новость о тёплом боксе для ремонта техники на Стойленском ГОКе показывает ценность подготовленной ремонтной среды, но конкретные критерии качества всегда задаёт узел и его документация. Услуги металлообработки и сварочных работ на портале уместно рассматривать как направления работ, а не как замену собственной инженерной программы контроля.
Сохранить измерения как часть истории актива
В ремонтный пакет включают идентификатор машины и узла, основание для ремонта, фотографии, карту замеров до обработки, применённые базы и средства, исполнителя, технологию восстановления, результаты после обработки, результат сборочной проверки и принятое решение. Такой пакет позволяет сравнить повторный дефект с предыдущим, оценить ресурс решения и не начинать расследование заново после смены персонала.
Для особенно нагруженных узлов полезно заранее назначить контрольную дату или наработку, при которой будет выполнен повторный осмотр. Это не прогноз ресурса без данных, а способ проверить гипотезу ремонта на фактической эксплуатации. Связь с планом обслуживания и запасом пальцев, втулок или ремонтных комплектов затем становится предметной, а не реакцией на внезапный простой.
Вопросы и ответы
Можно ли измерить отверстие штангенциркулем?
Только если метод и требуемая точность это допускают. Для оценки посадочного отверстия чаще нужна методика, которая учитывает сечения, направления и состояние поверхности; решение принимает документация ремонта.
Достаточно ли одного замера по диаметру?
Нет, если требуется исключить овальность или конусность. Минимальный набор сечений и направлений задают по геометрии детали и ремонтному стандарту предприятия.
Когда измерять после наплавки?
После предусмотренной технологией обработки и стабилизации детали, а также на этапах, которые позволяют не потерять управляемость процессом. Конкретная последовательность зависит от материала, технологии и документации.
Вывод. Контроль геометрии — это не один размер в конце ремонта. Он связывает дефект, базы, измерительное средство, технологию восстановления и проверку в сборке. Такая цепочка снижает риск вернуть в работу деталь, которая выглядит новой, но не выполняет свою функцию.

Комментарии