
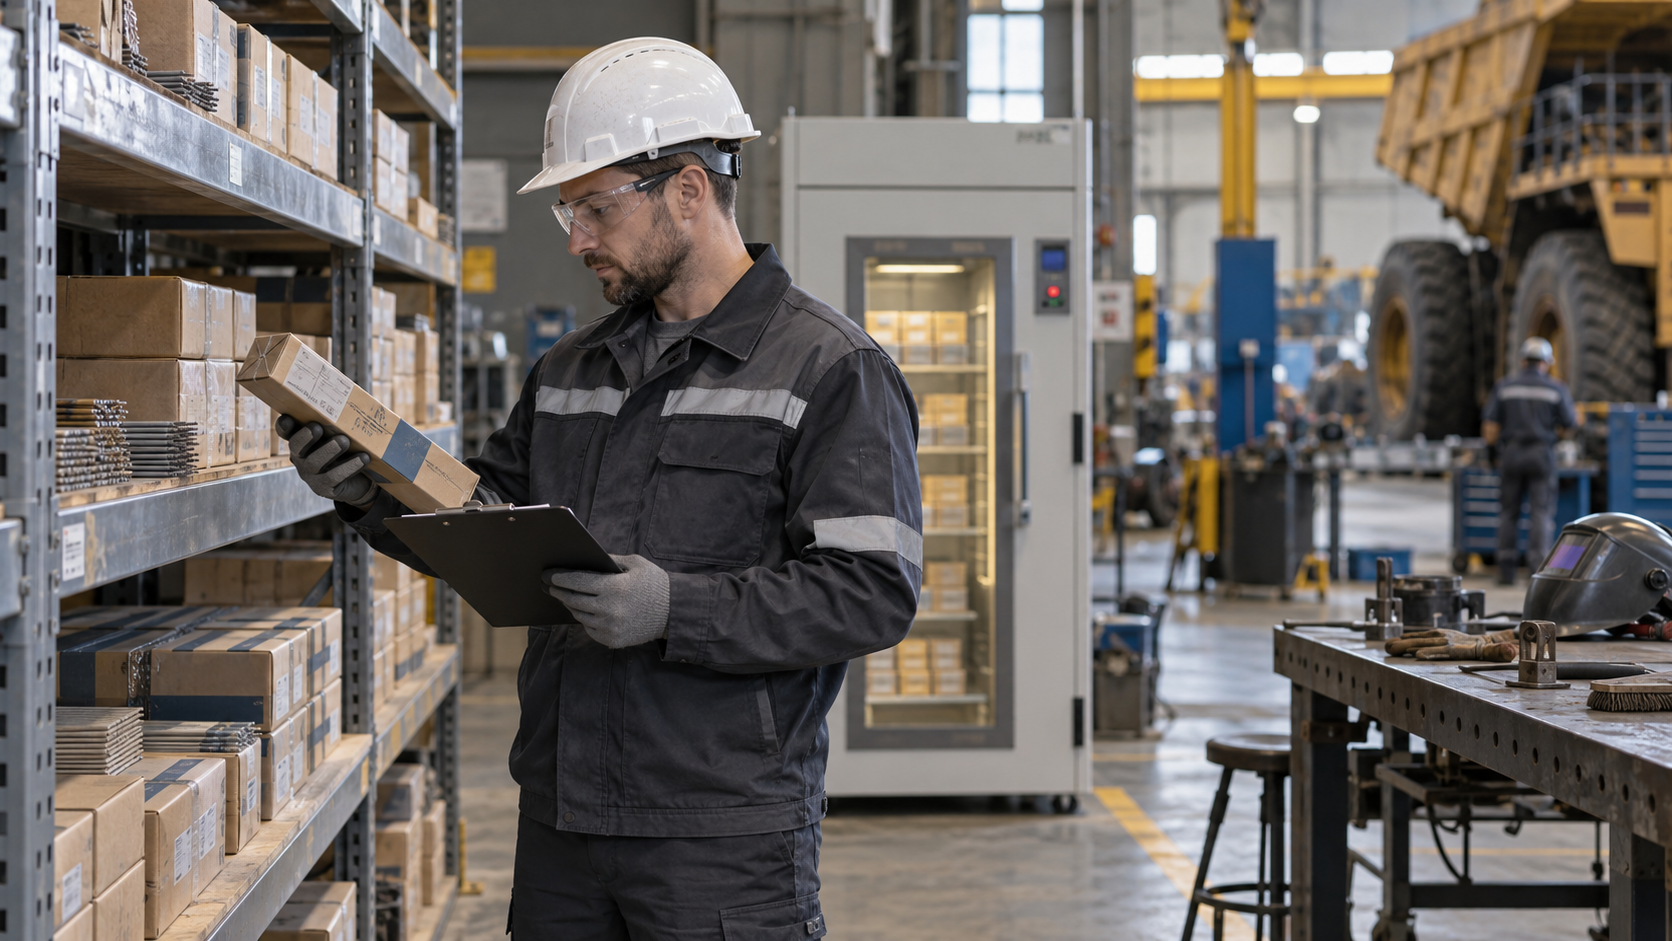
Покрытый электрод может выглядеть одинаково до и после неправильного хранения, но для сварочного ремонта это не делает условия обращения неважными. На результат влияют соответствие расходника технологии, сохранность упаковки, прослеживаемость партии, режим хранения и фактическое состояние перед выдачей. Если эти сведения исчезают между складом и постом, дефект или отклонение потом легко объяснить «качеством электрода» без возможности проверить, что действительно произошло.
Этот материал описывает организационную схему для ремонтного участка. Он не задаёт универсальные температуры, сроки или режимы прокалки: они зависят от типа электрода, инструкции изготовителя, применимой технологии сварки, требований к соединению и локальных правил качества. Устанавливать один режим «для всех коробок» опаснее, чем признать различия материалов.
Принять не коробку, а подтверждённый материал
При поступлении сверяют номенклатуру с заявкой и документацией на работу: назначение, классификацию, диаметр, количество, номер партии и состояние поставки. Осматривают целостность упаковки, следы влаги, повреждения и условия доставки, если они могли повлиять на расходник. Нельзя дописывать утраченную маркировку по памяти или смешивать несколько партий в одну без различимой записи.
Если заказанная марка заменена аналогом, решение не должно оставаться на уровне склада. Нужна техническая оценка применимости к материалу детали, типу соединения и технологии ремонта. Входной контроль фиксирует факт, а не объявляет материал пригодным для любого шва. Именно такая граница помогает не подменить инженерное решение логистической отметкой.
Сохранить связь между партией, технологией и рабочим местом
Минимальная рабочая карточка выдачи отвечает на простые вопросы: какая партия была принята, где и в каких условиях она находилась, кому и для какой работы выдана, что произошло с остатком. Формат может быть бумажным или электронным; важнее, чтобы запись не требовала восстанавливать цепочку по воспоминаниям нескольких смен. Если электрод возвращён, его статус и дальнейшее обращение определяют по инструкции изготовителя и внутренней процедуре, а не по внешнему виду упаковки.
Прослеживаемость особенно нужна, когда ремонт включает разные зоны и этапы. В статье об измерительном контроле в ремонтном участке показано, почему результаты должны переходить вместе с деталью. Сварочный расходник — часть этой же истории: он не заменяет паспорт технологии, но позволяет связать выполненную операцию с исходным материалом.
Хранить по инструкции конкретного изготовителя
Для покрытых электродов существенны защита упаковки, влажность и температура среды, а для части типов — специальные режимы после вскрытия. В технических рекомендациях изготовителей отдельно рассматривается чувствительность низководородных электродов к увлажнению и необходимость следовать режиму хранения или восстановления, указанному для конкретного продукта. Из этого следует практическое правило: не переносить цифры и сроки из чужой марки на свою, а держать актуальную инструкцию доступной там, где материал принимают и выдают.
Складская зона должна исключать смешение, неясный статус и повреждение тары. Полезны раздельные места для принятого материала, карантина, выданных остатков и того, что ждёт решения. Обычная полка без понятной идентификации создаёт риск не потому, что «выглядит неаккуратно», а потому, что невозможно подтвердить происхождение и условия обращения с конкретной пачкой.
Выдавать ровно под задачу и контролировать остаток
Перед выдачей исполнитель и мастер сверяют материал с утверждённой технологией: тип соединения, положение, основной металл, требуемое качество, ограничения ремонта. Если есть сомнение, работа останавливается до решения ответственного специалиста. Выдача «на всякий случай» увеличивает шанс потерять идентификацию и вернуть на склад материал с неизвестной историей.
После смены остаток не должен молча возвращаться в общий запас. Его состояние отмечают и обрабатывают по инструкции изготовителя и процедуре предприятия. Это не бюрократия ради отчёта: когда позднее возникает пористость, трещина или нестабильная дуга, у команды остаётся возможность проверить факт обращения с расходником вместе с другими версиями причины.
Не путать контроль расходника с приёмкой шва
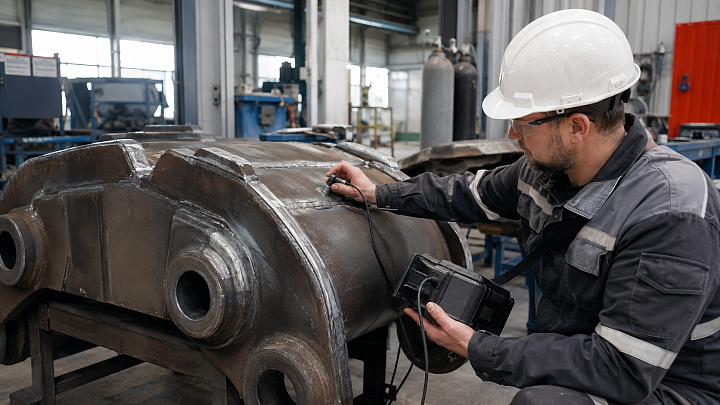
Правильно принятый и хранившийся электрод не доказывает качество сварного соединения. Геометрия подготовки, параметры процесса, квалификация, очистка, последовательность операций и методы контроля имеют собственные требования. Для выбора проверки после ремонта полезна статья о выборе неразрушающего контроля; если назначен ультразвуковой метод, его подготовка и ограничение описаны отдельно в материале об ультразвуковом контроле сварной детали.
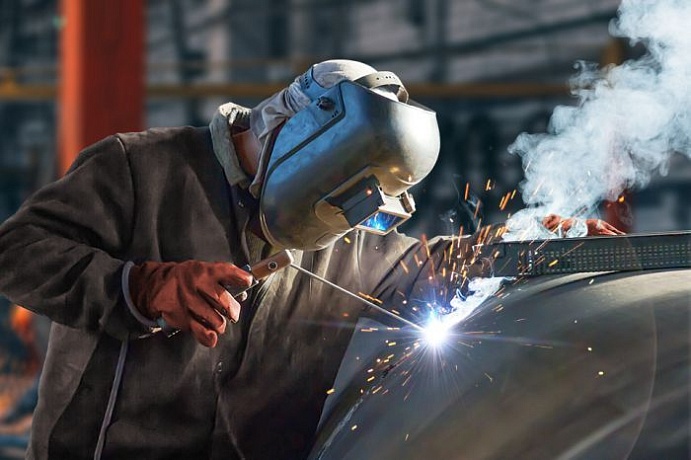
Контроль расходников, операция сварки и приёмка результата должны оставаться тремя различимыми блоками. Например, при сварочном ремонте ковша экскаватора решения по дефектации, технологии и последующей проверке не заменяются отметкой в журнале склада. А карта твёрдости может характеризовать только измеренные точки, что важно помнить при оценке результата ремонта.
Практический минимум для участка
- утверждённые технологии и доступные инструкции изготовителей для используемых расходников;
- проверка идентификации, партии и состояния упаковки при поступлении;
- разделённые зоны хранения с ясным статусом материала;
- выдача под конкретную работу и понятное решение по остатку;
- связь записи о расходнике с маршрутом ремонта, но не подмена ею контроля шва.
Если участок не может обеспечить требуемый процесс собственными силами, задачу разумно передать профильным сварочным работам или привлечь услугу металлообработки с согласованием технологии и критериев приёмки.
Короткие вопросы
Можно ли смешать одинаковые на вид электроды из разных пачек?
Не следует, если при этом теряется идентификация партии и история обращения. Решение о применимости требует проверяемых данных.
Всегда ли нужно восстанавливать режим после вскрытия упаковки?
Нет универсального ответа. Нужно следовать инструкции конкретного изготовителя и требованиям применимой технологии.
Гарантирует ли правильное хранение отсутствие дефектов шва?
Нет. Это только один управляемый фактор; приёмка соединения требует предусмотренного контроля процесса и результата.
Комментарии