
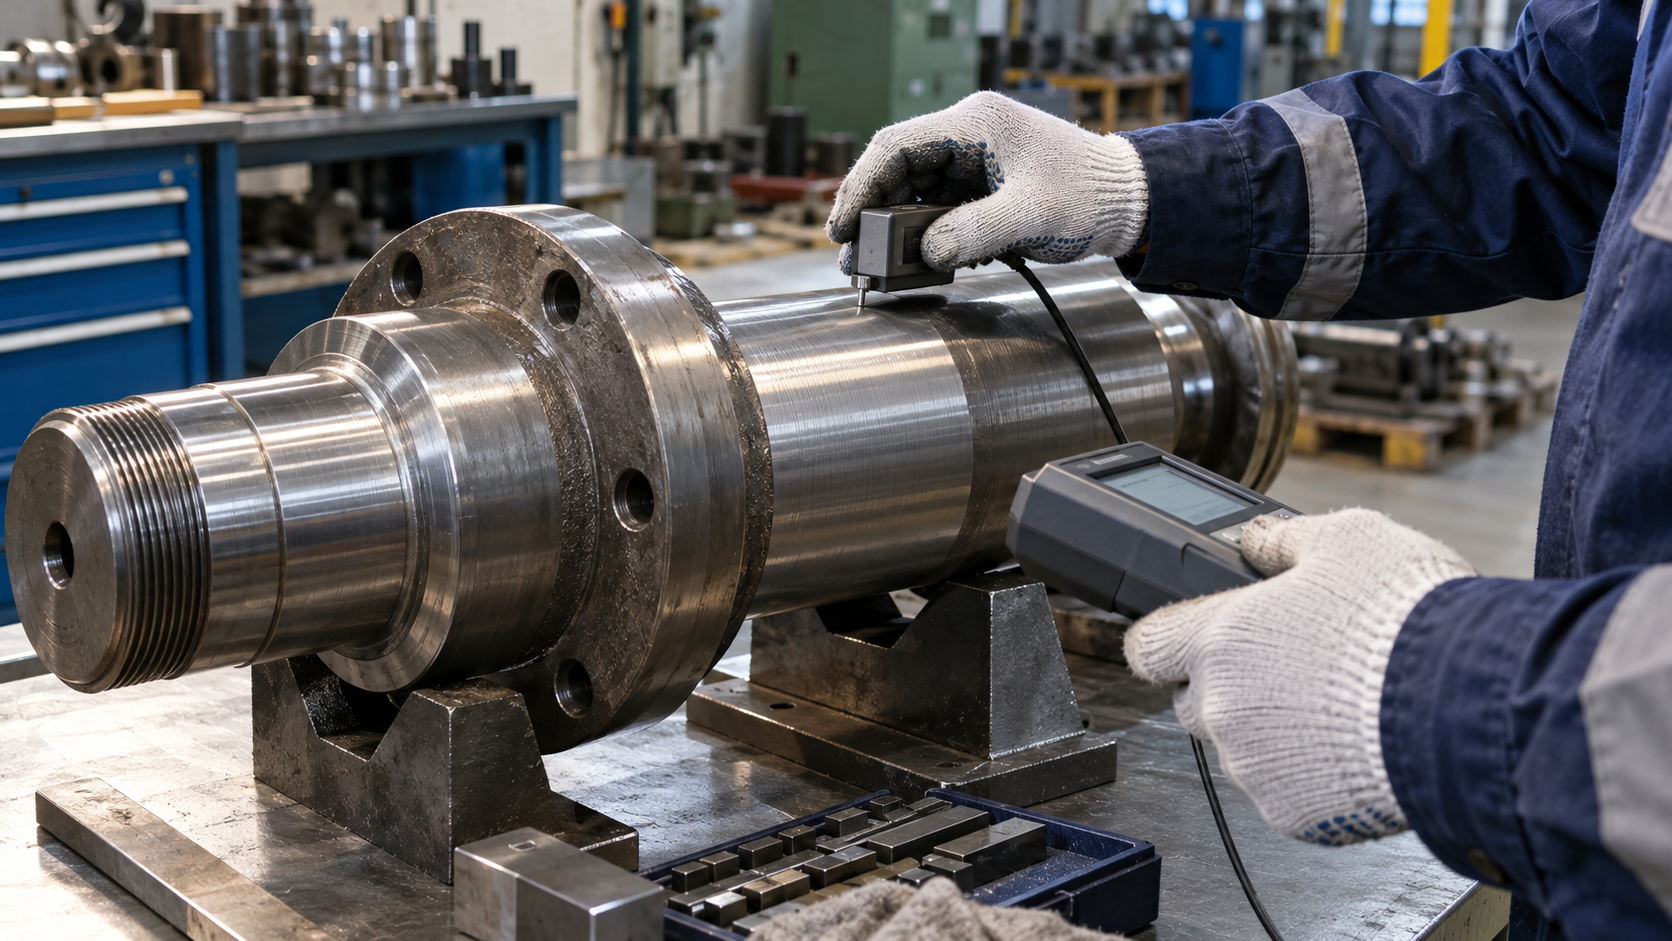
Число шероховатости в протоколе не описывает деталь целиком. Оно относится к конкретному участку, направлению движения щупа, состоянию поверхности и настройке прибора. Если эти условия не сохранены, повторное измерение может дать другое значение, а команда не сможет понять: это реальное отклонение, различие метода или просто другой участок ремонтной поверхности.
Ниже — рабочий порядок подготовки контроля после механической обработки или восстановительного ремонта. Он не заменяет чертёж, технологическую карту, требования изготовителя и утверждённую методику измерений: именно они задают нормируемый параметр, допуск и решение о пригодности детали.
Сначала установить, какой параметр действительно нужен
Перед измерением полезно открыть документ, по которому принимают деталь, и выписать четыре вещи: контролируемую поверхность, обозначение параметра, допуск и условия, если они заданы. Ra, Rz и другие параметры не являются взаимозаменяемыми словами для «гладкой поверхности». Один параметр может быть связан с посадкой, удержанием смазки, уплотнением или последующей операцией, а другой — с контролем профиля после обработки. Подмена обозначения удобным показанием прибора делает результат формально похожим на контроль, но не подтверждает требование.
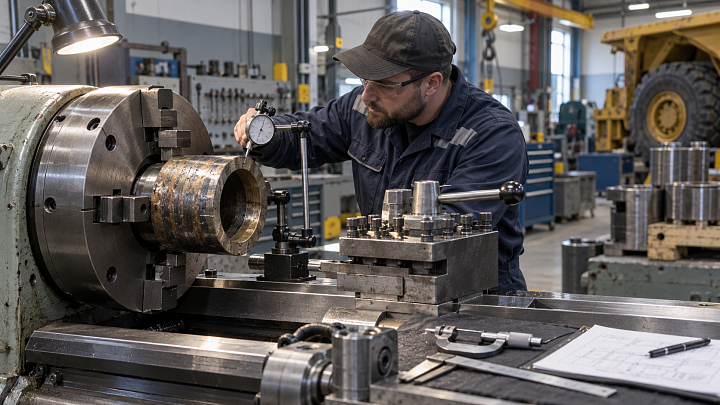
Шероховатость также не заменяет проверку размера, формы, соосности и состояния материала. При ремонте эти характеристики рассматривают вместе. Например, в статье о восстановлении втулки на токарном станке базирование и геометрия выделены отдельно от качества обработанной поверхности; объединять их в один вывод нельзя.
Выбрать участок измерения до того, как взять прибор
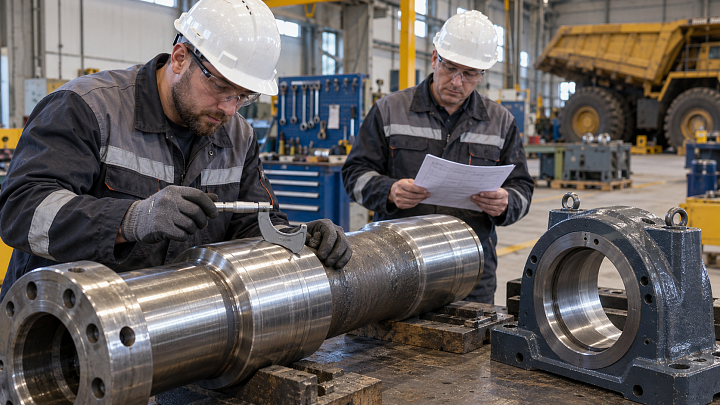
На ремонтной детали могут быть переходы, фаски, следы правки, зоны наплавки и участки, которые не участвуют в работе сопряжения. Измерение на наиболее удобной плоской площадке рядом с контролируемой зоной не доказывает состояние самой зоны. Поэтому участок отмечают на эскизе, в маршрутной карте или фотографии с понятной привязкой: деталь, сторона, диаметр или координата от базы, длина участка и направление обработки.
Для цилиндрической поверхности особенно важно не потерять направление. Профиль вдоль следов резца и профиль поперёк них отвечают на разные вопросы и могут заметно отличаться. Направление прохода выбирают по документации или методике, а не по тому, как легче поставить датчик. Если геометрия не позволяет уложить измерительный участок без выхода на радиус, канавку или переход, это ограничение фиксируют и передают ответственному за технологию.
Подготовить поверхность, не изменяя её результат
Перед контролем с участка убирают стружку, пыль, остатки СОЖ и рыхлый налёт способом, который не полирует и не царапает поверхность. Нельзя «доводить» место измерения абразивом только для того, чтобы получить удобное значение: в таком случае измеряется уже изменённая поверхность. Отдельно осматривают забоины, задиры и следы прижога. Они могут быть основанием для решения сами по себе, даже если среднее значение параметра оказалось в допустимом диапазоне.
При восстановительном ремонте состояние поверхности связано с историей операции. Маршрутная карта помогает сохранить эту связь: какие операции были выполнены, кто их принял, на какой стадии сделано измерение. Такой подход разобран в материале о передаче ремонтной детали между участками.
Проверить измерительную цепочку и условия записи
Перед серией измерений подтверждают идентификацию прибора, его пригодность по принятому на предприятии порядку, состояние щупа и применённую настройку. Для результата важны заданные параметры фильтрации, базовая и оценочная длина, а также способ установки прибора; конкретные значения берут из чертежа, методики или инструкции к средству измерения. Стандартная настройка «как вчера» не является доказательством применимости к другой поверхности.
Полезно записать не только финальное число, но и условия, позволяющие его проверить: модель средства измерения, идентификатор, режим, направление прохода, количество точек, температуру или иные существенные условия, если они предусмотрены процедурой. Это не бюрократия: при спорном результате следующая смена сможет повторить именно ту же проверку, а не угадывать её параметры.
Не превращать одну точку в характеристику всей поверхности
Количество и расположение измерений определяются размером, функцией поверхности, технологией и правилами приёмки. На протяжённой поверхности одна удобная точка может не захватить след от смены резца, локальную волну или переход после ремонта. С другой стороны, случайный набор многочисленных точек без плана не делает контроль представительнее. Нужны заранее понятные зоны и единый порядок записи, чтобы результаты можно было сопоставить.
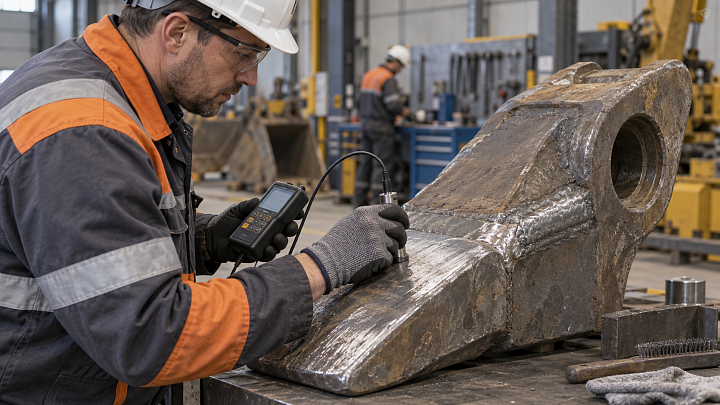
Тот же принцип действует при контроле твёрдости: отдельное измерение не всегда характеризует всю ремонтную зону. В статье о карте измерений твёрдости показано, почему план точек важнее одиночного удачного показания. Шероховатость имеет другую физическую природу, но требование к прослеживаемой карте контроля остаётся тем же.
Как принять результат без ложной точности
Сначала проверяют полноту записи: относится ли результат к нужной детали и зоне, задан ли требуемый параметр, соблюдён ли предусмотренный метод. Затем сопоставляют значение с допуском документации. Если видимый дефект, неудобная геометрия, нестабильный контакт щупа или сомнение в настройке не позволяют сделать надёжный вывод, корректный статус — не «условно годно», а «нужна повторная проверка или решение технолога».
Результат стоит передавать вместе с другими данными ремонта: геометрией, осмотром, материалом и назначением сопряжения. Когда речь идёт о посадочном месте, читателю может быть полезен материал о выборе восстановления посадки подшипника; он помогает не свести решение только к одному измерению поверхности. Отраслевой контекст ремонта также подтверждает новость о завершении ремонта обжиговой машины, но сообщение о проекте не является методикой контроля конкретной детали.
Короткий маршрут контроля
- Определить по документации поверхность, параметр и допуск.
- Привязать зоны и направление измерений к базам детали.
- Очистить участок без изменения исходной поверхности.
- Проверить средство измерения и записать применённый режим.
- Выполнить серию измерений по утверждённому плану.
- Сопоставить запись, осмотр и допуск; при сомнении передать вопрос ответственному специалисту.
Вопросы и ответы
Можно ли заменить контроль шероховатости визуальным осмотром?
Нет. Осмотр помогает заметить задиры, риски и другие дефекты, но не заменяет измерение параметра, если он нормирован документацией.
Почему нельзя просто указать Ra, если в чертеже задан Rz?
Это разные параметры. Заменять один другим можно только при прямом основании в утверждённой документации или решении ответственного специалиста.
Что делать, если щуп не проходит по поверхности из-за радиуса или канавки?
Не подменять контролируемую зону соседней. Ограничение фиксируют и выбирают предусмотренный документацией метод вместе с технологом или метрологом.
Вывод. Надёжный контроль шероховатости начинается не с прибора, а с понимания функции поверхности и плана измерения. Чёткая привязка участка, сохранённые условия и честный статус результата делают протокол пригодным для следующей операции и последующей проверки.
Комментарии