
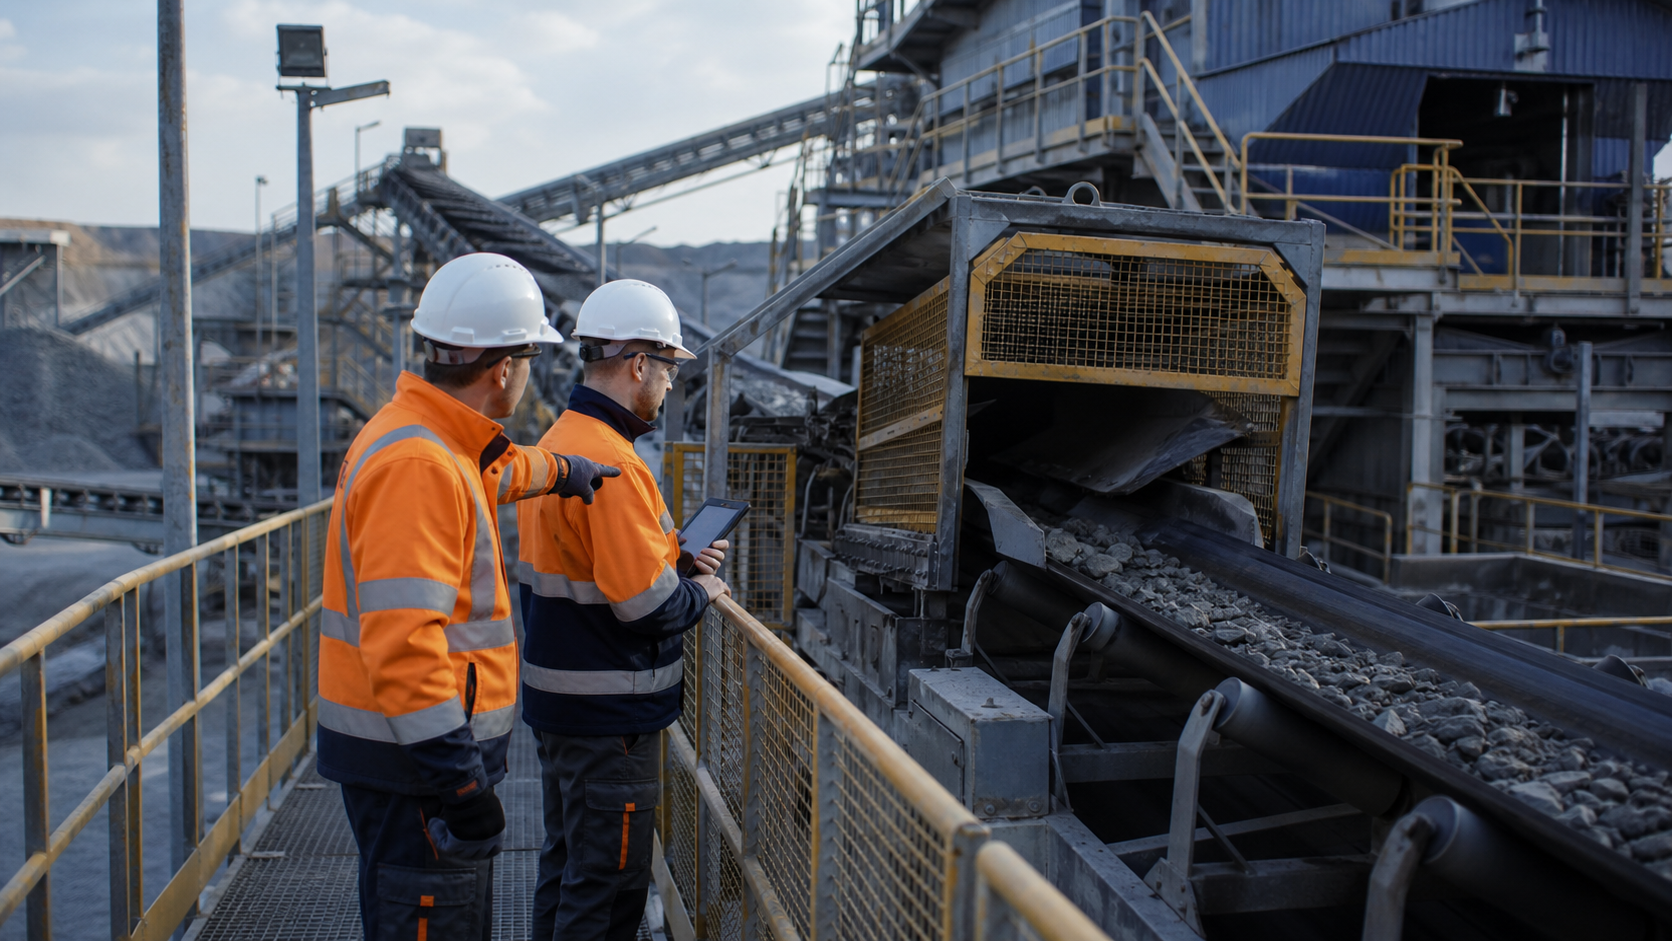
Предсменная готовность дробильно-сортировочного комплекса нельзя свести к отметке «осмотр выполнен». Комплекс состоит из взаимосвязанных узлов: приёмки, дробления, грохочения, конвейеров, приводов, укрытий, аспирации, электрооборудования и систем управления. Один безопасно выглядящий участок не подтверждает состояние всей цепочки, а один сигнал на экране не объясняет причину отклонения.
Рабочая цель обхода — дать смене честное решение: можно запускать в штатном режиме, можно работать с конкретным ограничением или требуется остановка и разбор. Для этого осмотр, показания доступных систем и передача информации должны относиться к одним и тем же узлам и времени. Такой подход помогает не превращать журнал в формальность и не требовать от оператора полномочий диагноста.
Начните с карты технологической цепочки
Маршрут обхода лучше строить по движению материала и энергии, а не по привычному пути между зданиями. Команда последовательно проходит приёмный бункер, питатель, дробильное оборудование, перегрузки, грохоты, конвейеры, приводы, системы пылеулавливания и точки управления. На карте каждому узлу присваивают понятный идентификатор, а для критичных мест указывают, что именно нужно увидеть или подтвердить.
Карта не заменяет инструкцию по эксплуатации и требования безопасности. Наоборот, она помогает применять их одинаково между сменами. Если обход требует доступа к опасной зоне, его выполняют только в разрешённом состоянии и по действующему порядку предприятия. Нельзя добирать недостающие наблюдения небезопасным осмотром движущегося оборудования.
Полезно отделить условия запуска от наблюдений, которые требуют лишь плановой записи. Например, повреждённое ограждение, необычный шум, следы перегрева, просыпь у перегрузки или нетипичная вибрация не должны растворяться в общем комментарии «норма». Для каждого типа находки заранее определяют: остановить, ограничить режим, создать заявку или передать на наблюдение с конкретным сроком.
Что проверять визуально
Визуальный осмотр ценен тем, что видит изменение контекста, которое датчик может не отразить. Оператор отмечает состояние ограждений и проходов, крепежа и кожухов, натяжения и хода ленты в доступных местах, состояние роликов, скребков, течек, желобов, приводов, кабелей, освещения, точек уборки и аварийных устройств — в объёме, который предусмотрен конкретной инструкцией.
Наблюдение должно быть описано так, чтобы другая смена нашла то же место: идентификатор узла, сторона или ориентир, время, видимый признак, приложенное фото при необходимости и первичное действие. «Проверить конвейер» — не задача; «на К-03 у приводного барабана заметен боковой ход ленты, работа ограничена до осмотра ответственным» — уже передаваемая информация.
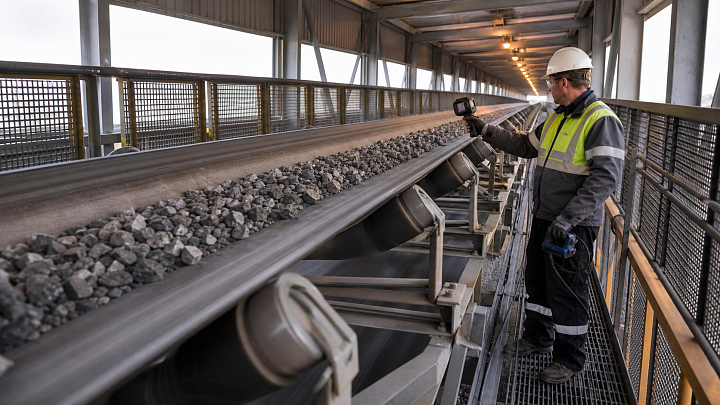
Конвейерные узлы требуют отдельной дисциплины, но их не стоит сводить к одной проверке. В обзоре мониторинга конвейерных лент рассмотрены подходы от обхода до инструментального контроля. Предсменный обход дополняет такие системы: он подтверждает фактическую обстановку, а не конкурирует с ними.
Параметры: цифра без контекста не является решением
Экран АСУ, локальный прибор или отчёт диспетчера полезны, когда для каждого параметра ясно, какой узел он представляет, в какой момент получен и какое действие предусмотрено при отклонении. В предсменном контуре не нужно собирать все доступные числа. Достаточно согласованного набора, который помогает увидеть готовность: статус блокировок, доступность связи, состояние приводов, сигналы аварии, накопившиеся сообщения, показатели, прямо указанные в регламенте владельца.
Особенно опасна автоматическая интерпретация. Нулевое значение может означать остановленный узел, отсутствие сигнала, неверную настройку или обрыв связи. Поэтому правило должно звучать не «цифра в норме», а «источник данных известен, время обновления приемлемо, а значение сопоставлено с фактическим состоянием». При сомнении данные помечают как непроверенные и передают на разбор.
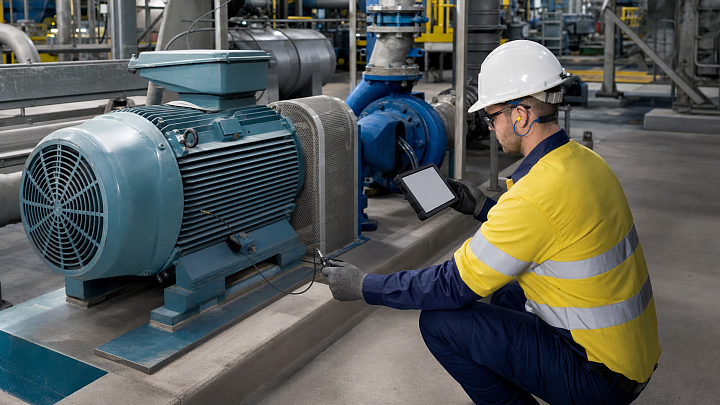
Для вращающегося оборудования важна связь между обходом и диагностическим контуром. Программа вибромониторинга не отменяет осмотр, а осмотр не даёт права заменить измерение субъективной оценкой. Каждый инструмент отвечает на свой вопрос.
Перегрузки, пыль и уборка — это часть технологической готовности
Просыпь у перегрузки нередко воспринимают как второстепенную хозяйственную деталь. На деле она может указывать на изменение потока, состояние уплотнений, центрирование ленты, забивку течки или недостаточную уборку. Предсменная запись должна фиксировать не только факт, но и границы: где материал находится, растёт ли объём, мешает ли проходу, затрагивает ли ограждение или аспирацию.
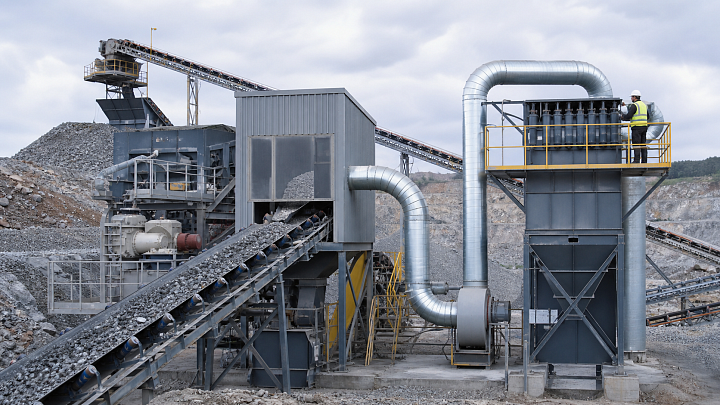
Пылеулавливание также нельзя проверять только по наличию оборудования. Точки контроля, источники пыли, состояние укрытий и режим процесса следует рассматривать вместе. Практический разбор этой связи есть в статье об аспирации дробильно-сортировочного комплекса. Предсменный контур может передать заметное изменение, но параметры наладки и измерения выполняют уполномоченные специалисты по утверждённой программе.
Решение должно быть однозначно передано смене
После обхода нужен не длинный рассказ, а статус по узлам и итоговое решение. Удобна трёхуровневая схема: «готов», «готов с ограничением» и «не готов». Для ограничения обязательно пишут, кто его принял, на какой узел оно распространяется, как контролируется и когда пересматривается. Формулировка «наблюдать» без владельца и срока не управляет риском.
При передаче смены оператор знакомится не только с новыми дефектами, но и с открытыми работами, временными перемычками, изменёнными маршрутами материала, отключёнными датчиками и запланированными проверками. Если в ходе дня меняют схему, важно применить принципы управления изменениями: описать причину, оценить затронутые связи, согласовать ответственных и сохранить решение.
Как использовать цифровой контур без ложной уверенности
Система обходов, мобильная форма или панель статусов могут убрать дублирование и ускорить передачу. Но автоматизация полезна только после согласования объектов, ролей и действий. Иначе она фиксирует много отметок, которые нельзя сравнить между сменами. Для комплексного внедрения важнее рабочая модель процесса, чем выбор интерфейса; соответствующие задачи часто входят в комплексную автоматизацию.
Новые отраслевые сообщения об интересе к ИИ в производстве, включая публикацию о перспективах применения ИИ, не меняют базовое требование: входные данные должны иметь источник, время и понятный статус. Алгоритм не восстановит смысл записи «всё проверено», если не известно, какой узел проверяли и что увидели.
Практический цикл предсменной проверки
- Получить сведения об открытых ограничениях и работах от предыдущей смены.
- Пройти утверждённый маршрут в безопасном состоянии, фиксируя наблюдения по идентификаторам узлов.
- Сверить доступные статусы и сигналы с фактической обстановкой, не подменяя один источник другим.
- Назначить для каждого отклонения действие, владельца и срок следующей проверки.
- Передать итоговый статус смене и подтвердить, что ограничения понятны исполнителям.
Эта последовательность не гарантирует отсутствие отказов. Она делает состояние комплекса наблюдаемым и не даёт неясному отклонению исчезнуть между обходом, диспетчерской и ремонтной службой.
FAQ
Может ли оператор сам признать узел исправным?
Оператор подтверждает наблюдаемые условия в пределах своей роли. Решение о диагностике, ремонте или изменении режима принимается по полномочиям и процедурам предприятия.
Нужно ли вносить все показания датчиков в журнал?
Нет. В журнал полезно включать согласованный набор статусов и отклонений. Полные исторические данные должны оставаться в исходной системе с понятной привязкой ко времени.
Что делать с повторяющимся, но пока не критичным дефектом?
Не ограничиваться повторной отметкой. Нужны идентификатор узла, динамика признака, владелец анализа и срок решения; иначе повторяемость остаётся невидимой для планирования.
Комментарии