
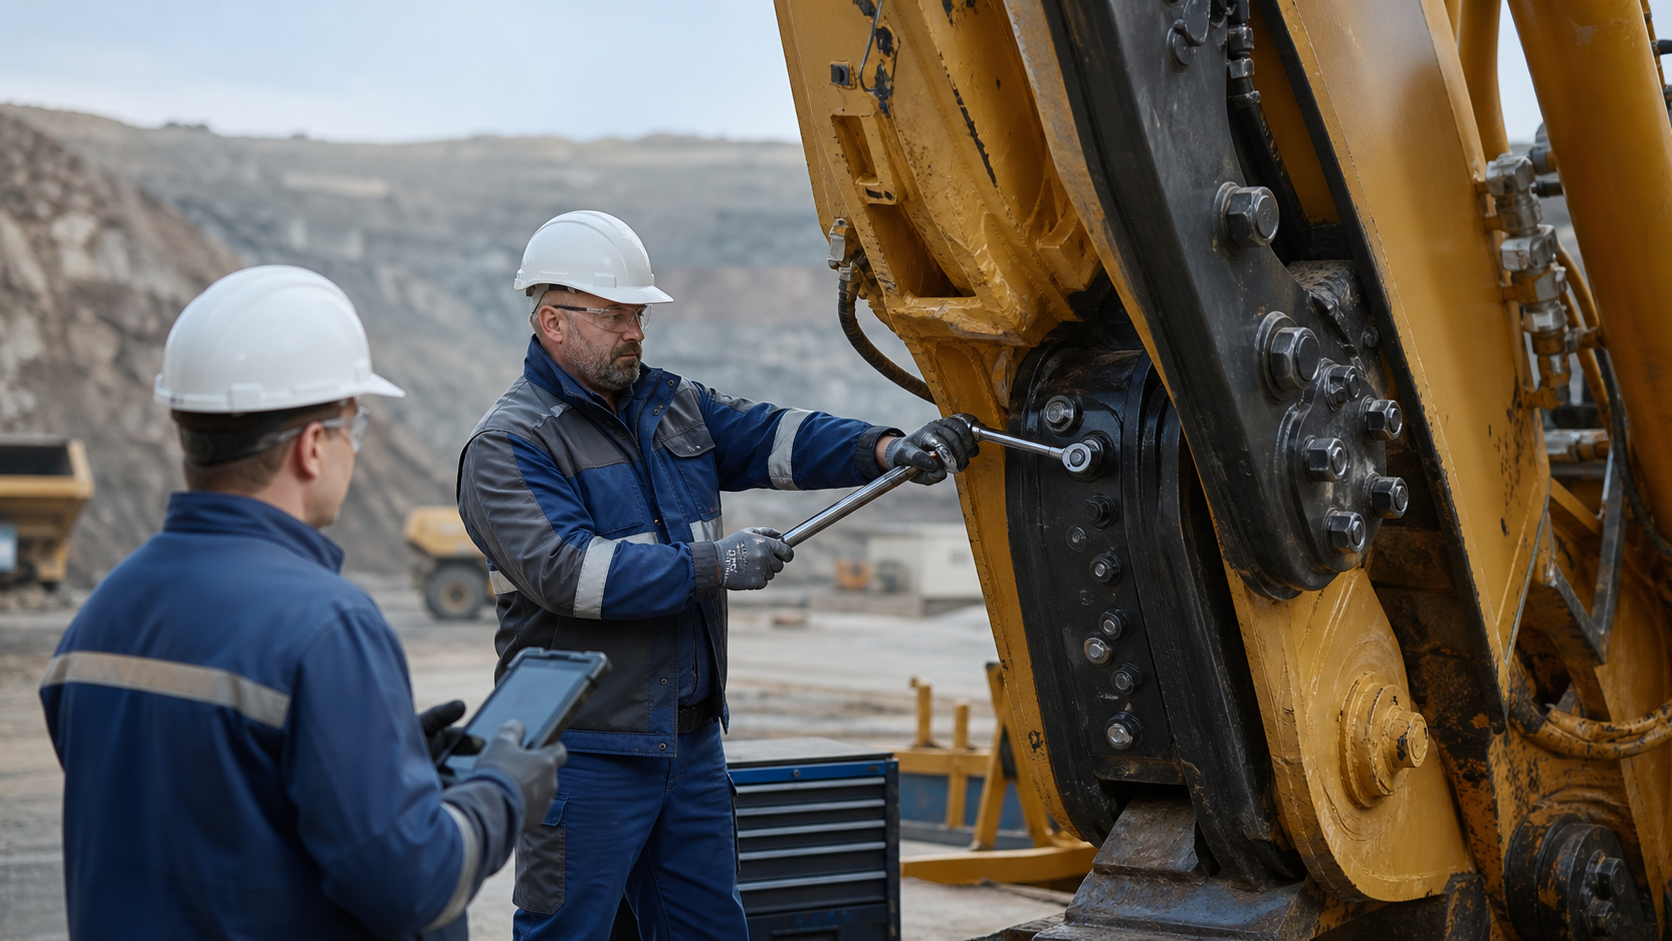
Резьбовое соединение в узле карьерной техники редко является самостоятельной задачей. Оно удерживает детали в заданном положении, передаёт нагрузку и сохраняет расчётную геометрию только вместе с корректно подготовленными поверхностями, подходящими крепёжными элементами и принятой последовательностью сборки. Поэтому фраза «болт затянут» ещё не отвечает на главный вопрос: соответствует ли собранный узел документации и можно ли передавать его на следующий этап работ.
Ниже — рабочая схема для организации контроля после ремонта или замены деталей. Она не устанавливает моменты затяжки, классы прочности, смазки и допуски: эти параметры берут только из актуальной документации изготовителя, ремонтного задания и утверждённых процедур предприятия. Решение о допуске машины к эксплуатации принимают назначенные ответственные специалисты.
Начать с идентификации узла, а не с инструмента
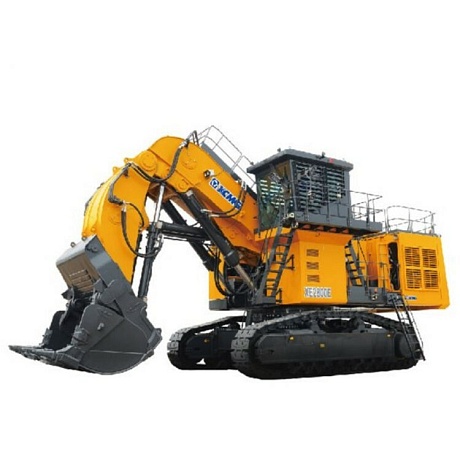
До сборки полезно связать запись с конкретной машиной, её серийным номером, местом ремонта и узлом на сборочном чертеже. У похожих экскаваторов крепёж может различаться из-за исполнения, доработки, года выпуска или ранее установленного оборудования. Поэтому карточка экскаватора XCMG XE2800 может служить навигацией по разделу техники, но не заменяет документацию на конкретную машину.
В задании заранее фиксируют состав соединения: какие детали соединяются, какие крепёжные элементы и расходные материалы предусмотрены, какие поверхности являются базовыми, что уже было заменено и какие проверки нужны до и после затяжки. Этот минимум помогает не перепутать одинаковые на вид болты, шайбы и крышки, а также отделить плановую сборку от временного решения.
Оценить состояние деталей до затяжки
Затяжка не исправляет повреждённую резьбу, деформированную опорную поверхность, неверно установленную деталь или загрязнение в стыке. Перед сборкой команда осматривает детали в объёме, предусмотренном заданием: чистоту контактных поверхностей, наличие заусенцев и следов механического повреждения, состояние резьбы, соответствие крепежа комплекту и отсутствие неучтённых проставок. Наблюдение описывают как факт, не подменяя его диагнозом.
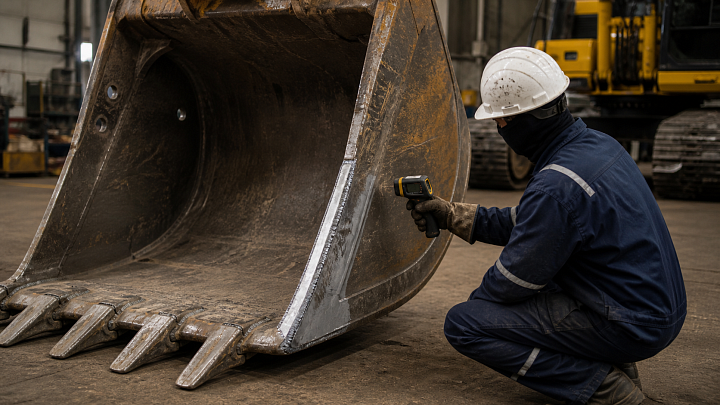
Если ремонт сопровождался сваркой или восстановлением детали, контроль соединения связывают с приёмкой самого ремонта. В публикации о сварочном ремонте ковша экскаватора разобрана та же логика: результат принимают по заданным признакам и записям, а не по внешнему впечатлению от выполненной работы.
Согласовать способ затяжки и статус инструмента
Один и тот же ключ не делает все соединения одинаковыми. В рабочей карте должны быть указаны применяемый метод, последовательность, число проходов, направление обхода, требование к повторной проверке и ответственный за запись. Инструмент идентифицируют так, чтобы можно было подтвердить его пригодность по локальному порядку: тип, номер, дата проверки или иной принятый статус. Если параметр затяжки измеряется, в журнале сохраняют не только итог, но и метод получения значения.
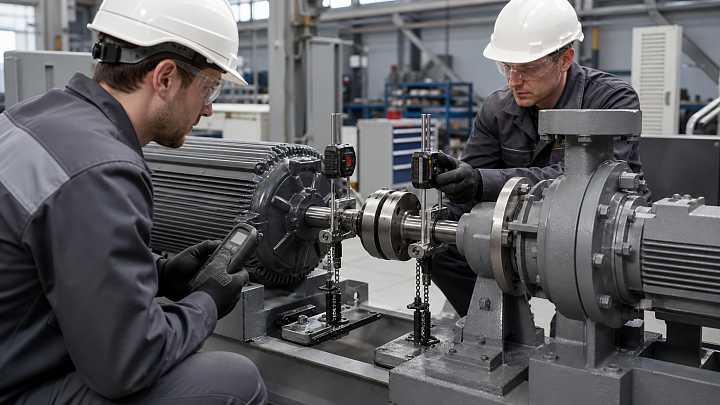
Особое внимание требуется при стыках, где сборка влияет на положение валов, корпусов или приводов. После такой работы полезно сопоставить готовность крепежа с выверкой соосности валов: эти проверки отвечают на разные вопросы, но вместе подтверждают, что узел собран в предусмотренной конфигурации.
Вести затяжку как управляемую последовательность
Для многоболтовых соединений порядок важнее привычки исполнителя. Рабочая карта должна исключать случайный обход, пропуск позиции и смешение разных операций. Если предусмотрены этапы или перекрёстная последовательность, их отмечают в реальном времени. Когда доступ к одному болту ограничен, это не повод молча заменить метод: отклонение фиксируют и передают тому, кто вправе принять решение по документации.
Полезный приём — маркировать завершённые позиции способом, установленным на предприятии, и одновременно вести лист контроля. Визуальная метка помогает не повторить операцию, но не заменяет запись: после очистки или следующего ремонта она исчезнет, а информация о фактическом действии должна остаться в истории машины.
Принимать не отдельный болт, а собранный узел
После завершения сверяют комплектность, отсутствие посторонних предметов, положение элементов, наличие предусмотренных стопорящих деталей и результат сопутствующих проверок. Осмотр не должен превращаться в несанкционированную повторную затяжку: любое действие выполняют по утверждённой процедуре. При сомнении узел сохраняют в понятном статусе, чтобы следующий исполнитель не принял незавершённую работу за готовую.
Для ремонтных работ и изготовления деталей может быть релевантна услуга металлообработки. Конкретный способ восстановления, подбор крепежа и допустимость повторного использования деталей определяют по конструкторской документации и фактическому состоянию узла.
Зафиксировать результат так, чтобы он был полезен следующей смене
Минимальная запись включает машину и узел, основание работ, номера документации и задания, использованный метод, статус инструмента, исполнителей, время, замечания и решение о дальнейшем статусе. Если была замена детали или отклонение от типовой последовательности, это связывают с процессом управления изменениями на производственном объекте. Так данные о сборке не растворяются между заявкой на ремонт и устным сообщением смене.
Контрольный лист перед передачей
Повторяемость процедуры создаёт базу для анализа: если одинаковое соединение регулярно требует внепланового вмешательства, история работ помогает не списывать всё на исполнителя смены. Сопоставляют условия эксплуатации, заменённые детали, результаты осмотров и изменения в документации. При этом журнал не должен становиться основанием для самостоятельного изменения момента или способа затяжки: он даёт данные для технического решения, а не заменяет его.
- узел и версия документации определены;
- комплект деталей и крепежа сопоставлен с заданием;
- поверхности и резьба проверены в требуемом объёме;
- метод, последовательность и инструмент подтверждены;
- все позиции отмечены в листе контроля;
- сопутствующие проверки и замечания переданы следующему этапу.
Вопросы и ответы
Можно ли принять соединение только по отметке на головке болта?
Нет. Метка помогает организовать работу, но не показывает применённый метод, состояние узла и результат обязательных проверок.
Нужно ли фиксировать номер инструмента?
Если он влияет на контролируемую операцию, да. Идентификация позволяет связать запись с принятым на предприятии статусом инструмента и методом работы.
Что делать, если фактическая сборка не совпадает с заданием?
Не устранять расхождение предположением. Его фиксируют, сохраняют безопасный статус узла и передают на рассмотрение уполномоченному специалисту.
Вывод. Надёжный контроль резьбового соединения начинается до первого движения ключом и заканчивается не отметкой «затянуто», а передаваемой историей узла. Документация, подготовка, последовательность и ясная запись дают ремонтной команде проверяемый результат вместо формальной операции.
Комментарии