
Плотность пульпы — не самостоятельная оценка «хорошего» или «плохого» режима фабрики. Это рабочий параметр, который приобретает смысл только вместе с точкой измерения, составом материала, расходом и задачей конкретной операции. Одинаковое значение на питании, в сгустителе и в потоке на классификацию может означать совершенно разные вещи, поэтому переносить вывод без контекста опасно.
Ниже — подход к организации контроля, который помогает технологу видеть не отдельные показания, а воспроизводимую цепочку данных. Он не заменяет технологический регламент, проектные параметры оборудования, методику лаборатории и решение ответственных специалистов по изменению режима.
Разделить плотность, содержание твёрдого и расход
В производственной речи эти показатели нередко называют одним словом, хотя вопросы у них разные. Плотность описывает массу объёма пробы или потока; содержание твёрдого связывает твёрдую и жидкую фазы; расход показывает, сколько материала проходит через контур за время. Для управления операцией важно заранее записать, какой именно показатель нужен и как он будет сопоставляться с другими данными.
Если в сменном журнале остаётся только фраза «пульпа стала гуще», технолог не может отделить изменение свойств питания от изменения воды, расхода или способа измерения. Полезнее фиксировать единый набор: точка, время, метод, идентификатор пробы либо прибора, результат, статус качества и связанные параметры процесса. Такой формат делает данные пригодными для разбора, а не только для отчёта.
Выбирать точки по технологическому вопросу
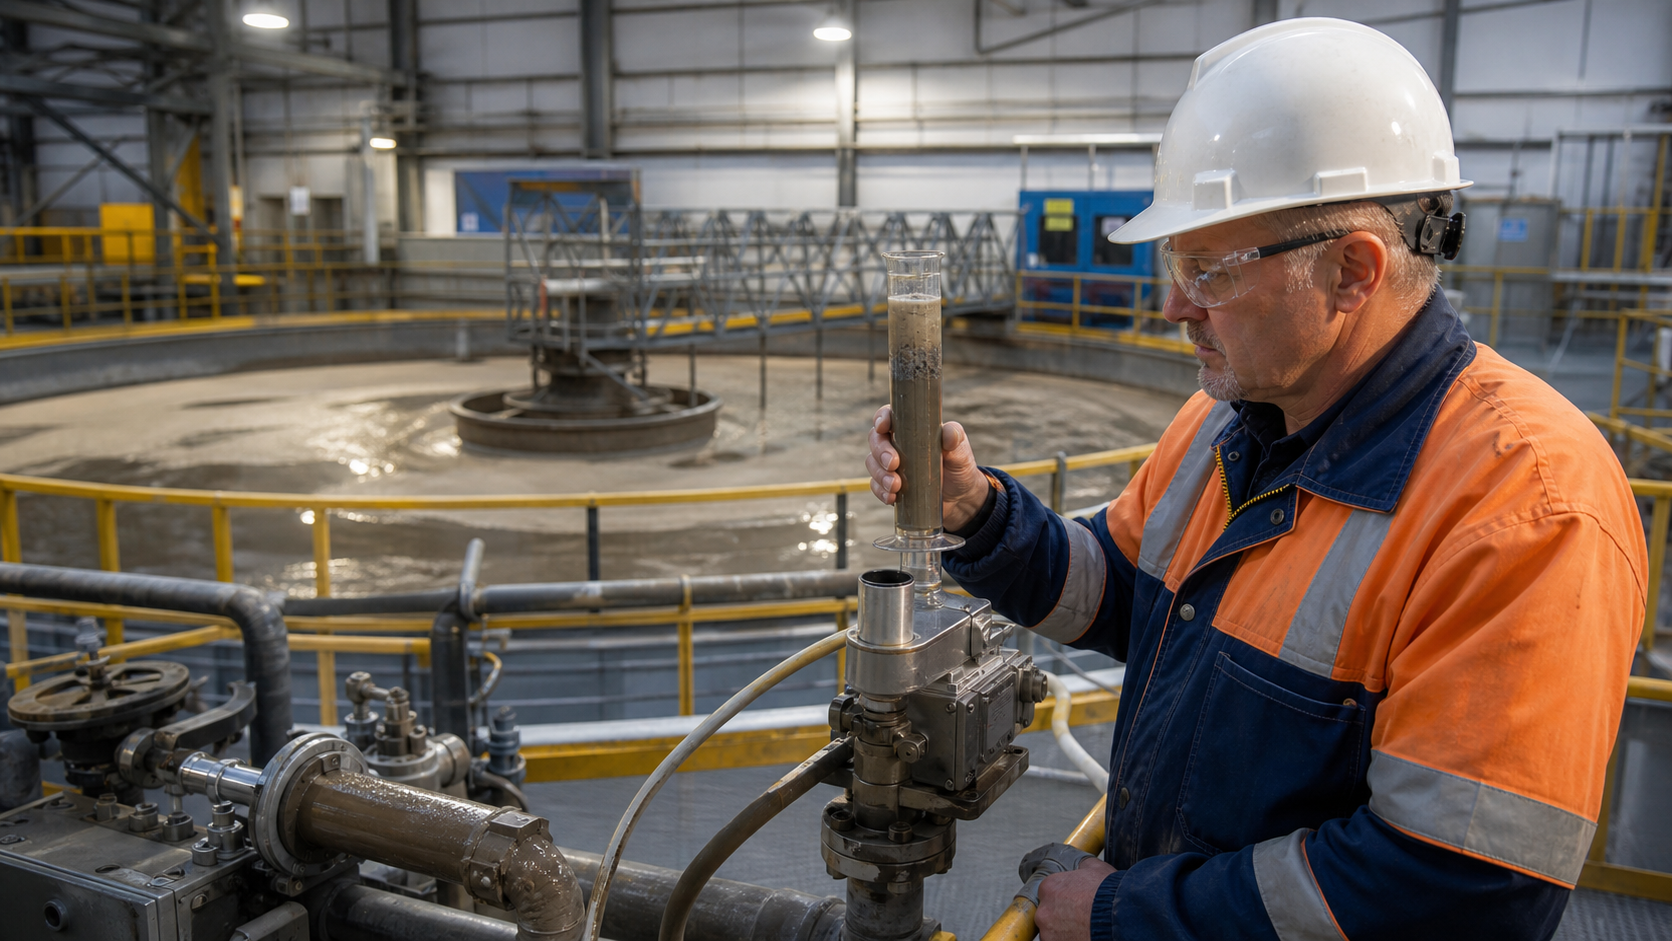
Точка контроля должна отвечать на конкретный вопрос: стабильно ли питание, как работает классификация, достаточно ли осветлена жидкая фаза, меняется ли состояние потока перед последующей операцией. Нельзя сначала установить удобный прибор, а затем искать ему полезное применение. При выборе учитывают перемешивание, доступ, безопасность обслуживания, возможность отбора представительной пробы и связь с автоматизированными измерениями.
Для каждой точки нужен паспорт: где она расположена, какой поток представляет, когда измерение считается рабочим, какие условия делают результат сомнительным и кто отвечает за первичную запись. При изменении схемы, трубопровода или способа отбора паспорт пересматривают. Иначе исторический ряд будет выглядеть непрерывным, хотя в нём уже сравниваются разные объекты.
Проверять представительность до расчёта
Самый аккуратный расчёт не исправит пробу, взятую из неподходящего места или в неподходящий момент. До отбора проверяют, что поток соответствует нормальному режиму точки, пробоотборное устройство чистое, а ёмкость не внесёт воду или посторонний материал. Если проба отобрана после промывки линии, при остановке насоса или на нестабильном расходе, это фиксируют как ограничение, а не пытаются «нормализовать» результат задним числом.
Крупность и минеральный состав могут влиять на поведение пульпы и на интерпретацию показаний. Поэтому плотностной контроль полезно читать рядом с данными о подготовке сырья. В статье о гранулометрическом контроле на ЗИФ разобрана другая, но соседняя задача: результат можно использовать только тогда, когда известны точка отбора, метод и качество пробы.
Согласовать ручные и автоматические измерения
Автоматический датчик даёт ценную непрерывность, а ручная проверка помогает убедиться, что сигнал остаётся понятным в реальном процессе. Эти методы не следует противопоставлять. В программе контроля указывают, когда выполняется сопоставление, какая запись считается первичной при расхождении и кто инициирует проверку прибора или отбора. Цель — не выбрать «верное» число по впечатлению, а установить причину различия.
Сравнивать можно только результаты, для которых известны метод и условия. Если изменились подготовка пробы, место отбора, настройка прибора или единицы записи, это должно быть видимо на графике и в журнале. Иначе естественный технологический разброс легко принять за ошибку оборудования, а техническое отклонение — за изменение руды.
Связывать отклонение с проверяемой гипотезой
При неожиданном результате команда не должна сразу корректировать воду или питание. Сначала формулируют версии: действительно изменился поток, изменилась характеристика сырья, нарушена работа точки отбора, есть проблема в приборе или данные внесены с ошибкой. Затем выбирают независимую проверку — повторный отбор по процедуре, осмотр линии, сопоставление со смежным параметром или проверку измерительной цепочки.
Плотность сама по себе не показывает извлечение металла и не заменяет материальный баланс. Для анализа движения ценного компонента нужна отдельная логика, изложенная в статье о металлургическом балансе ЗИФ. Плотностные данные могут объяснить часть технологического контекста, но вывод о потерях требует своих проб, расчётов и контроля качества.
Передавать смене не только число, но и статус
В сменной передаче полезна короткая запись: результат подтверждён, требуется повтор, есть ограничение метода или открыта проверка процесса. Такой статус гораздо информативнее серии чисел без комментариев. Для существенного отклонения указывают время, точку, что происходило в контуре, какие действия уже выполнены и что должна проверить следующая смена.
План испытаний и постоянный технологический контроль также не нужно смешивать. Технологические пробы золоторудного сырья отвечают на вопросы изучения материала и программы испытаний, тогда как оперативная плотность помогает наблюдать работу текущего контура. Сводные отраслевые показатели, например в новости о выпуске драгоценных металлов, дают только общий фон и не могут быть нормативом для отдельной фабрики.
Оставить след, пригодный для технологического разбора
Надёжная запись позволяет восстановить последовательность: откуда пришла проба, каким способом получен результат, какие соседние параметры рассматривались и какое решение последовало. Это особенно ценно при смене руды, ремонте оборудования или повторяющихся отклонениях. Без такой истории производство вынуждено обсуждать событие по памяти, а не по данным.
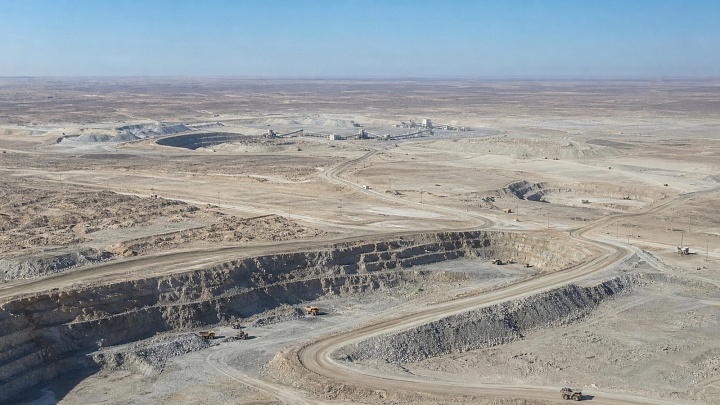
Для отраслевого контекста можно обратиться к карточке Кокпатасского золоторудного месторождения. Она показывает объект золотодобычи, но не задаёт целевые показатели другой фабрики: методику и рабочие диапазоны определяют конкретные сырьё, схема и регламент предприятия.
Короткая программа контроля
- Сформулировать технологический вопрос для каждой точки измерения.
- Описать поток, метод, частоту, условия пригодности и ответственного.
- Проверять представительность пробы до расчёта результата.
- Сопоставлять ручные и автоматические данные по утверждённой процедуре.
- При отклонении сначала проверить гипотезу и качество данных, затем менять режим.
- Передавать следующей смене результат вместе со статусом и открытыми действиями.
Вопросы и ответы
Можно ли установить один целевой показатель плотности для всей фабрики?
Нет. Разные операции и точки контроля решают разные задачи. Рабочие ориентиры определяет технологический регламент конкретного контура.
Почему повторный отбор важнее повторного просмотра записи?
Повторная проба помогает отделить единичную особенность отбора или измерения от устойчивого изменения потока. Просмотр записи не проверяет представительность исходного материала.
Нужно ли останавливать процесс при каждом расхождении датчика и ручной пробы?
Нет, порядок действий должен быть установлен заранее. Сначала подтверждают факт и оценивают риск по регламенту, а решение о вмешательстве принимает ответственная технологическая служба.
Вывод. Контроль плотности пульпы становится инструментом управления лишь тогда, когда показатель привязан к точке, методу и технологическому вопросу. Воспроизводимые данные помогают проверять решения; одиночное число без контекста создаёт только видимость контроля.
Комментарии