
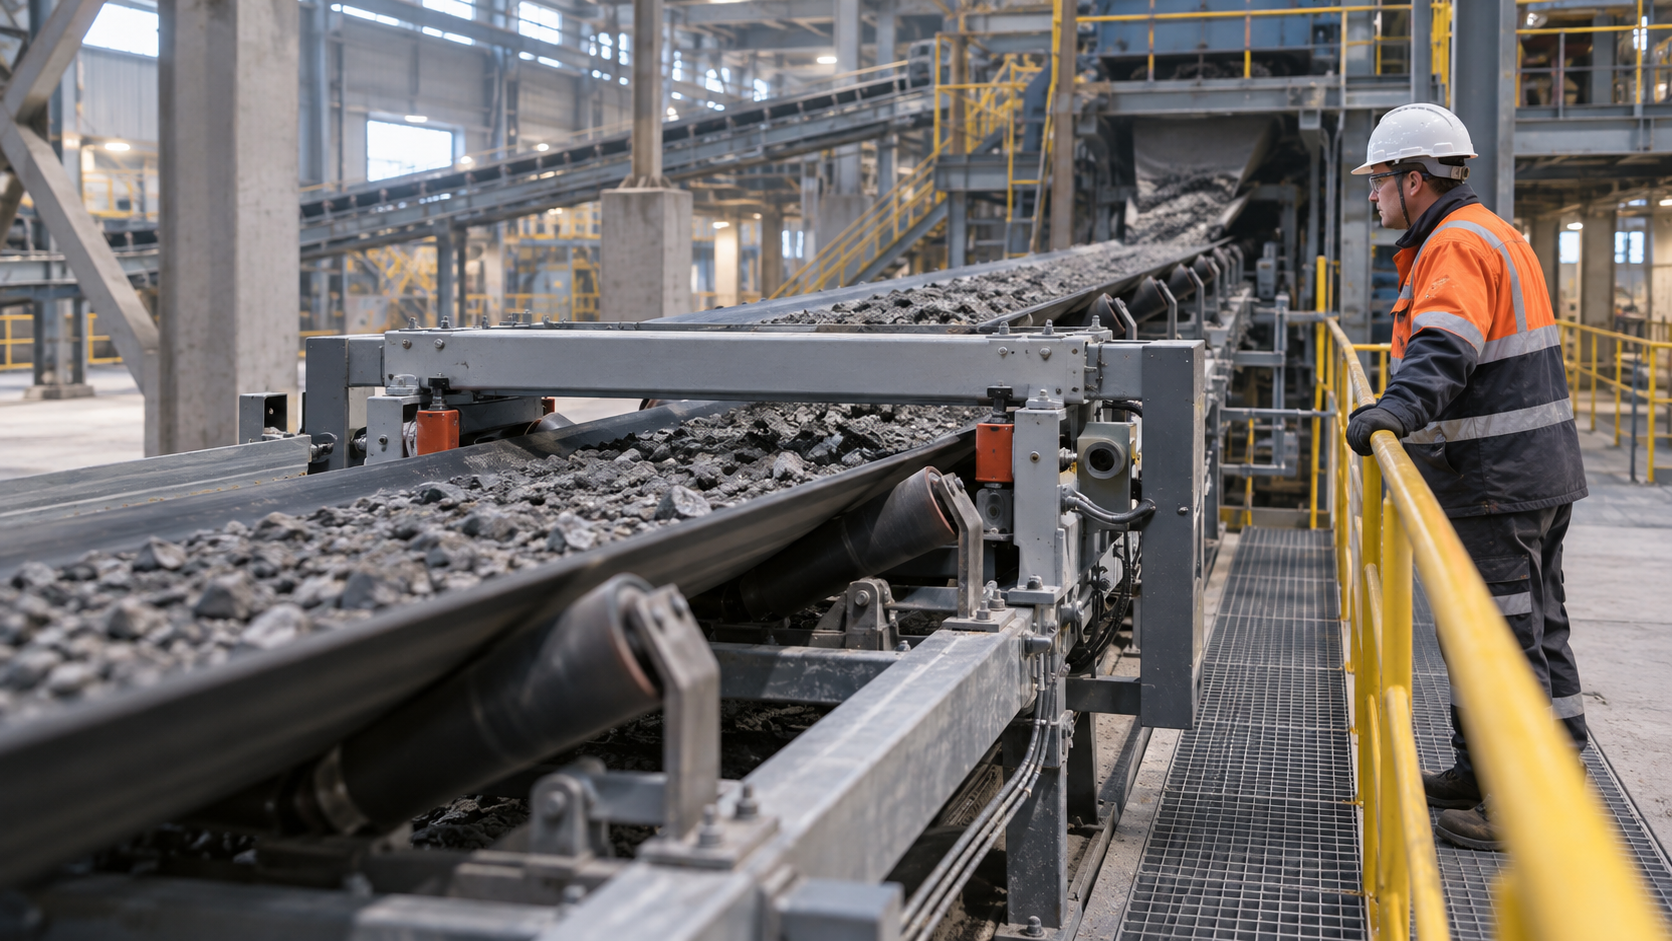
Конвейерные весы часто становятся единственным числом, по которому смена судит о подаче, производительности и расхождении в балансе. Поэтому резкое изменение тотализатора легко принимают за изменение руды, работы питателя или настройки дробилки. Такой вывод может быть верным, но сначала нужно ответить на более простой вопрос: что именно изменилось — материальный поток или путь, которым система превратила его в число.
Статья описывает логику проверки, а не задаёт допуски, схему поверки или способ регулировки конкретных весов. Эти действия выполняют по документации изготовителя, метрологическому обеспечению предприятия и утверждённым процедурам. Международные требования к ленточным весовым системам также подчёркивают, что на результат влияют не только электроника, но и состояние ленты, роликов, загрузки и самой установки.
Сначала определить, для какого решения нужны данные
Проверка начинается не с нажатия кнопки обнуления, а с формулировки задачи. Одной смене показатель нужен для оперативного управления подачей, другой — для сопоставления с пробоотбором, третьей — для производственного баланса за период. У этих задач разные временные границы и разные последствия ошибки. Если назначение не названо, в один отчёт часто попадают несопоставимые значения: минутный расход, сменный итог и число из соседней системы.
Полезно сразу записать участок, направление потока, период, единицы и систему, из которой получено значение. Это создаёт минимальную цепочку: наблюдение — источник — решение. Для контроля разгрузочной щели дробилки важна та же дисциплина: настройку нельзя отделять от режима и результата. Весовой сигнал также не стоит рассматривать вне конкретного узла и момента работы.
Отделить отклонение потока от отклонения измерения
Первое наблюдение лучше сформулировать нейтрально: «итог весов отличается от ожидаемого за такой-то интервал». Затем сопоставляют его с доступными независимыми признаками: работой питателя, режимом конвейера, состоянием загрузки, журналом остановок и данными следующего передела. Совпадение двух показателей ещё не доказывает причину, но помогает выбрать следующий осмотр.
Нельзя компенсировать неопределённость правкой коэффициента «на глаз». Если оператор уже изменил настройку, это нужно сохранить как отдельное событие: когда оно сделано, на каком основании и какой период затронут. Иначе последующее расследование смешает исходное отклонение с эффектом вмешательства. Для баланса важнее честно обозначить неопределённый интервал, чем создать гладкий ряд чисел, происхождение которого никто не сможет восстановить.
Осмотреть участок взвешивания как часть конвейера
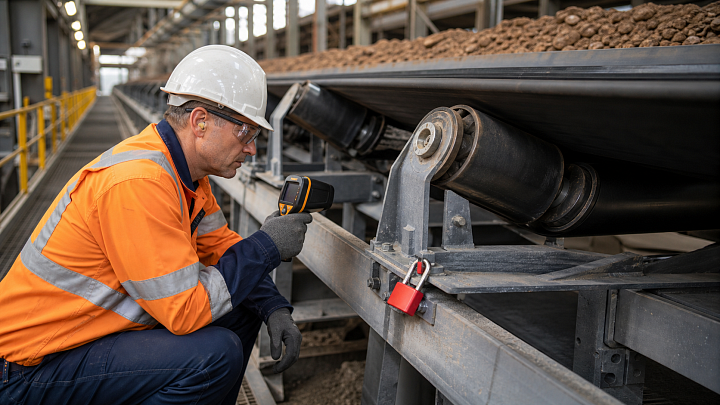
Весовой раме недостаточно быть исправной сама по себе. На измерение могут влиять положение и ход ленты, загрязнение, состояние роликов, налипание материала, работа натяжения, постороннее касание конструкций и характер загрузки. Осмотр проводят безопасно и в установленном режиме, не пытаясь «проверить» оборудование действиями, которые не разрешены местной инструкцией.
Запись осмотра должна быть конкретной: что посмотрели, на каком участке, какой факт заметили и что осталось не проверено. Статья о роликоопорах ленточного конвейера полезна именно этим подходом: ранний признак становится ценным, когда его можно передать специалисту без догадки о причине. Для весов такой признак может объяснить необходимость метрологической проверки, но не заменяет её.
Проверить нулевой режим и историю изменений
До сравнения с материальным потоком нужно понять, в каком статусе находится сама система. В рабочей записи фиксируют последнюю предусмотренную проверку, доступные сведения о калибровке или обслуживании, изменения ленты и роликов, замены датчиков, остановки и события в шкафу управления. Важно не переписывать технический паспорт в сменный журнал, а сохранить только те факты, которые влияют на интерпретацию текущего периода.
Нулевой режим и результат контрольной процедуры относятся к разным вопросам. Первый показывает состояние системы без материала в заданных условиях, второй — как система ведёт себя в предусмотренной проверке. Их нельзя выдавать друг за друга или считать, что один успешный тест снимает все вопросы о реальной загрузке. Решение о дальнейших действиях принимает ответственный специалист по действующему регламенту и документации оборудования.
Сопоставить массу с материалом, а не только с экраном
Если процедура предприятия предусматривает контроль по известной массе, эталонному маршруту или другому независимому источнику, заранее определяют границы проверки: где начинается и заканчивается материал, какие данные берут за основу, кто отвечает за запись и как исключают чужой поток. Важен не только итог, но и условия, в которых он получен. Проверка, выполненная после внеплановой остановки или при иной загрузке, не обязана отвечать на тот же вопрос, что штатный производственный интервал.
На фабрике это связано и с представительным отбором. Автоматический пробоотбор и весоизмерение решают разные задачи, но оба требуют видеть материальный поток как физический объект, а не как удобную цифру в отчёте. Не стоит искусственно «сводить» их результаты без общего периода, направления и понятной границы партии.
Передать вывод в баланс с правильным статусом
После проверки полезно разделить три результата: подтверждённое значение, значение с ограничением и период, требующий дополнительного разбора. Рядом указывают, какие действия уже выполнены и что будет следующим: повторный осмотр, работа метролога, сверка с соседним узлом или наблюдение на следующей смене. Такой формат не превращает временную гипотезу в окончательный факт.
Системы машинного зрения, описанные в материале о пилоте на ленточном конвейере, могут дополнить наблюдения за потоком, но не делают весы второстепенными и не отменяют проверку исходного измерения. Каждому источнику нужна понятная роль. Свежая новость об оптимизации транспортировки руды показывает ценность связанных производственных данных, однако не является методикой для конкретной линии.
Краткая последовательность
- Зафиксировать отклонение вместе с участком, периодом, единицами и решением, которому служат данные.
- Сопоставить его с журналом режима и независимыми признаками потока, не подменяя совпадение причиной.
- Безопасно осмотреть весовой участок как часть конвейера и сохранить наблюдаемые факты.
- Проверить статус предусмотренных контрольных процедур и историю технических изменений.
- Передать в баланс подтверждённый результат, ограничения и следующий шаг раздельно.
Вопросы и ответы
Можно ли менять коэффициент весов, если баланс не сходится?
Не по одному расхождению. Сначала нужно подтвердить, какой период и какой источник данных сравниваются, затем действовать по утверждённой процедуре.
Достаточно ли осмотреть ленту и ролики?
Осмотр помогает заметить влияющие факторы, но не заменяет предусмотренную проверку измерительной системы и оценку режима загрузки.
Что передать следующей смене?
Сам факт отклонения, его границы, уже выполненные проверки, статус данных и ответственного за следующий шаг. Фраза «весы проверены» без деталей не передаёт результата.
Вывод. Надёжный производственный баланс начинается с честного статуса исходного измерения. Когда поток, конвейер, контрольная процедура и решение связаны в одной записи, конвейерные весы становятся опорой управления, а не источником споров задним числом.
Комментарии